



Problèmes courants en impression 3D et solutions d'experts
Dans l'utilisation des imprimantes 3D (FFF/FDM), des problèmes et imprévus (surtout dans les imprimantes 3D non professionnelles) peuvent apparaître lors de l'impression des modèles dont l'utilisateur a besoin. Cela cause des désagréments, des retards et d'autres inconvénients que l'utilisateur de l'imprimante 3D ne veut jamais qu'il lui arrive. Cet article fournit alors une série de conseils sur la façon de résoudre ces problèmes typiques.
Absence de filament au début de l'impression
Au début de l'impression, il peut arriver qu'aucune quantité de filament ne soit extrudée. Cela peut être dû à :
Hauteur de plateau trop proche de la buse
Cela se résout en faisant un nivellement du plateau.
Température excessive de l'extrudeur
En raison de l'attente au début de l'impression, il peut arriver que le matériau qui est au bout du HotEnd se dépose sur le plateau par l'effet de la gravité elle-même, causant une absence de matériau au moment de l'impression.
Mauvais réglage de la tension de l'extrudeur
Si le tendeur est très lâche, il peut arriver que le filament ne bouge pas à travers l'extrudeur ; cependant, s'il est très serré, il marquera le filament causant une mauvaise qualité de surface.
Extrudeur bouché
Ce problème est l'un des pires qui puisse arriver à une imprimante 3D. Quand cela arrive, la première étape est de surchauffer la température d'environ 10 - 20 °C par rapport au dernier matériau utilisé et d'introduire un filament de nettoyage (filament de nettoyage Smart Clean) jusqu'à ce qu'il sorte propre et continu.
Une bonne astuce est d'activer l'option de la ligne de contour autour de la pièce (skirt) et ainsi assurer la sortie de matériau de l'extrudeur avant de commencer l'impression de la pièce elle-même.
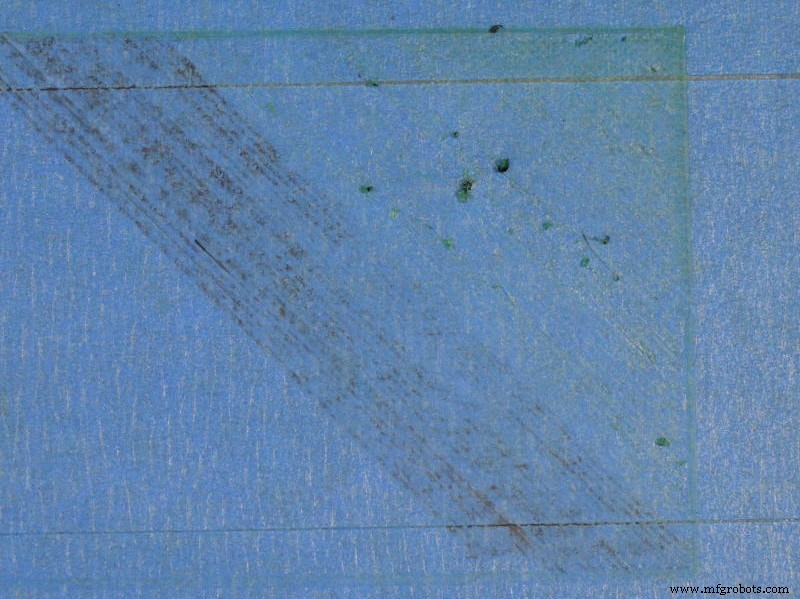
Image 1 : Absence de filament au début de l'impression. Source : Simplify3D.
Problèmes avec la première couche
Une fois résolu le problème de l'absence de filament au début de l'impression, il peut arriver que la première couche imprimée n'adhère pas au plateau. Cela peut être dû à :
Trop de hauteur entre l'extrudeur et le plateau
Ce problème s'observe en vérifiant visuellement cette distance, quand l'imprimante 3D fait la première couche.
Température de plateau inadéquate
Certains types de filaments ont besoin que le plateau ait une température supérieure à celle de l'environnement, par exemple l'ABS. Si ce paramètre n'est pas respecté, sûrement ce problème apparaît. En plus de la température, il y a des matériaux qui nécessitent un adhésif pour le plateau (DimaFix ou Magigoo). Avant d'appliquer ces adhésifs, il est conseillé de bien laver le plateau.
Vitesse d'impression excessive
Pour la plupart des imprimantes 3D, une vitesse de première couche de 25 mm/s est recommandée. Si cette vitesse est largement dépassée, le risque que la première couche n'adhère pas au plateau est très élevé.
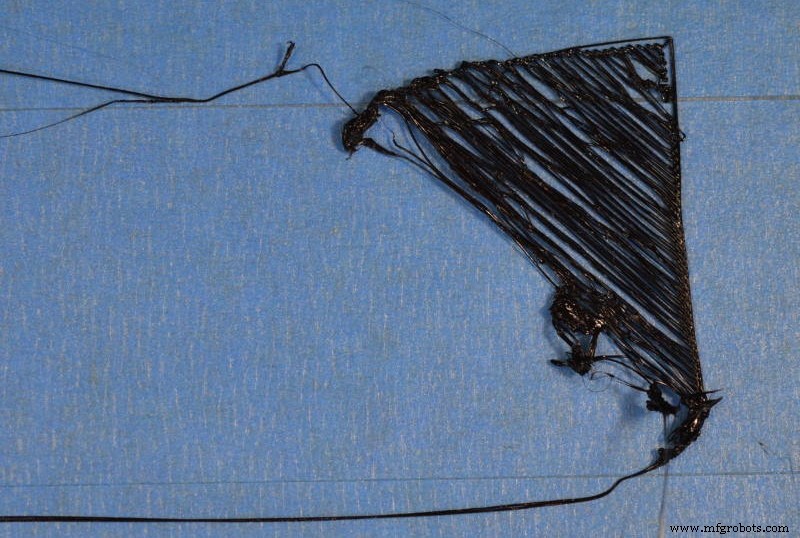
Image 2 : Problèmes avec la première couche. Source : Simplify3D
Fils autour de la/les pièce(s)
Il est courant de voir dans les impressions 3D des fils de matériau entourant la pièce ou entre les pièces qui sont fabriquées simultanément. Cette erreur est généralement due à des paramètres liés à la rétraction de l'extrudeur :
Distance de rétraction insuffisante
Cette erreur est très courante dans les systèmes « bowden », où il y a une longue distance entre le moteur de l'extrudeur et le HotEnd. Cette distance varie selon le type de matériau, 8 mm étant une bonne mesure pour commencer et augmenter si le problème persiste.
Vitesse de rétraction
Pour ce paramètre, il faut considérer la taille de la pièce et la distance entre les pièces. Si la pièce ou la distance est petite, plus de vitesse est nécessaire pour donner au moteur de l'extrudeur le temps de faire le chemin de recul du filament. Si la vitesse est excessive, des bulles seront créées à l'intérieur du HotEnd et la poulie de l'extrudeur marquera beaucoup le filament.
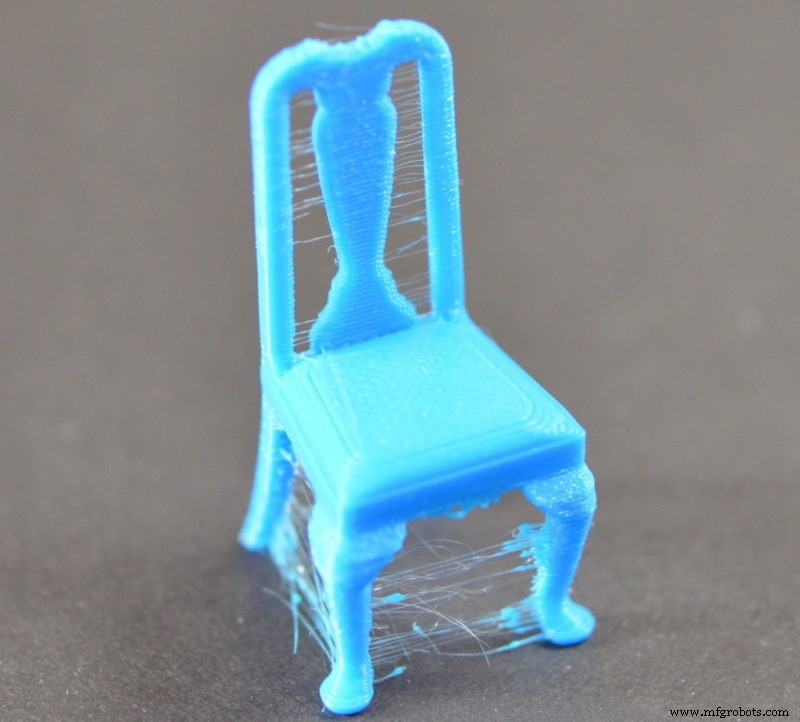
Image 3 : Fils autour de la pièce. Source : Simplify3D
Points noirs (carbonisés) sur la pièce imprimée
Quand cette erreur d'impression est visible, c'est parce qu'il y avait des restes de filament à l'extérieur de la buse. Ces dépôts deviennent visqueux avec la température et avec le mouvement de l'extrudeur, ils sont transférés jusqu'à arriver sur la pièce qui est en train d'être imprimée. Ces dépôts se produisent généralement au début de l'impression, au moment où l'extrudeur effectue le « home » de l'axe Z, les restes qui pendent de la buse sont placés à l'extérieur de celle-ci. Pour éviter le problème, au début de l'impression, il est nécessaire de vérifier que cela ne se produit pas, et dans le cas où cela se produit, enlever le filament de la buse avec une pince à épiler.
Pièces à moitié faites
Ce problème est l'un des pires en raison du retard qui se produit dans le temps d'impression d'une pièce, et parce qu'il se produit pour des raisons faciles à corriger. Avant de commencer une impression, assurez-vous que la quantité de filament disponible est suffisante, en pesant le filament. Un conseil pratique (pièces petites ou moyennes) pour approximer la longueur de filament disponible est de mesurer le diamètre du filament enroulé, calculer son périmètre et le multiplier par le nombre de tours dans la bobine. Une autre raison peut être qu'un chevauchement du filament se produit, empêchant le matériau d'entrer dans la poulie du moteur de l'extrudeur. Finalement, si le tendeur de la poulie de l'extrudeur n'a pas assez de serrage, le filament n'avancera pas à travers lui, arrêtant la sortie de matériau par la buse.
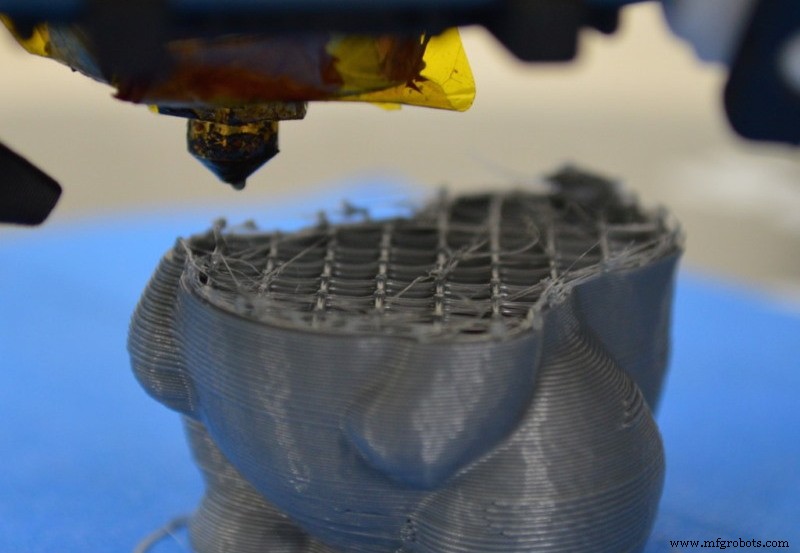
Image 4 : Pièces à moitié faites. Source : Simplify3D
Séparation entre couches
L'impression 3D FDM fonctionne en construisant des objets couche par couche jusqu'à obtenir la forme désirée. Si les couches adjacentes ne se joignent pas correctement, la pièce finale peut se casser au niveau de la jonction des couches. Ce problème peut être dû à deux raisons :
Hauteur de couche excessive
Pendant l'impression 3D d'une pièce, il faut s'assurer que chaque couche en cours de fabrication presse sur la couche inférieure suffisamment pour que les deux couches se joignent de manière résistante. On peut prendre comme règle générale que la hauteur de couche ne peut pas être supérieure à 80 % du diamètre de sortie de la buse. Par exemple, en utilisant une buse de 0,4 mm, la hauteur de couche ne devrait pas être supérieure à 0,32 mm. Si une séparation entre couches est détectée pendant l'impression, il est recommandé de réduire la hauteur de couche.
Température d'extrusion trop basse
Une fois la hauteur de couche vérifiée comme correcte, mais la séparation entre couches persiste, le problème est dans la température d'extrusion. Si la température atteinte par le filament n'est pas assez chaude, l'adhérence avec la couche inférieure sera mauvaise, ce qui causera une rupture facile de la pièce. Par exemple, le PLA peut être imprimé à 180 °C mais quand un utilisateur fait des pièces à hautes vitesses (60 mm/s), la température d'extrusion n'est pas suffisante pour que les couches adhèrent fortement, donc la température doit être augmentée par intervalles de 10 °C jusqu'à obtenir une bonne connexion entre couches.
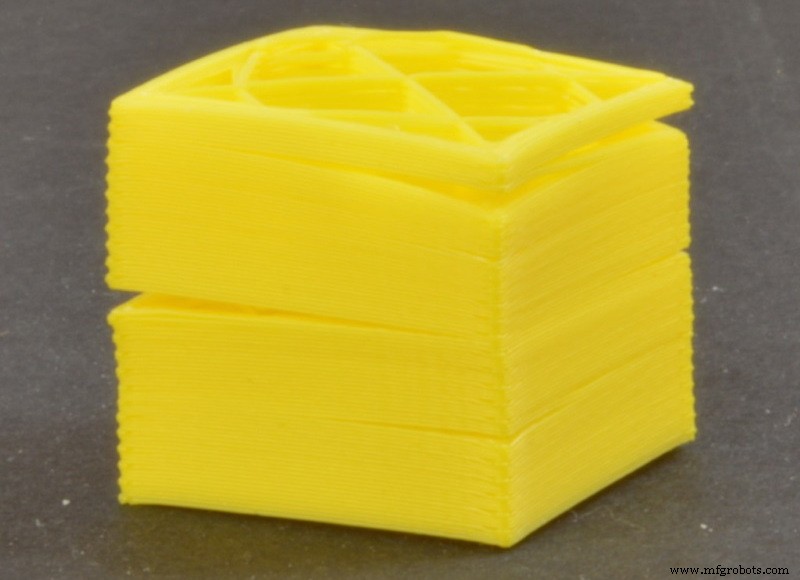
Image 5 : Séparation entre couches. Source : Simplify3D
Manque de matériau entre les couches externes et le remplissage (overlap)
Ce symptôme se détermine facilement, car il suffit d'observer la pièce avec attention quelques secondes et voir la séparation entre les couches externes et le remplissage. Pour le résoudre, il faut augmenter le pourcentage de « overlap », qui est généralement de 15 %, le monter à 20 % ou 25 % si vous avez ce problème.
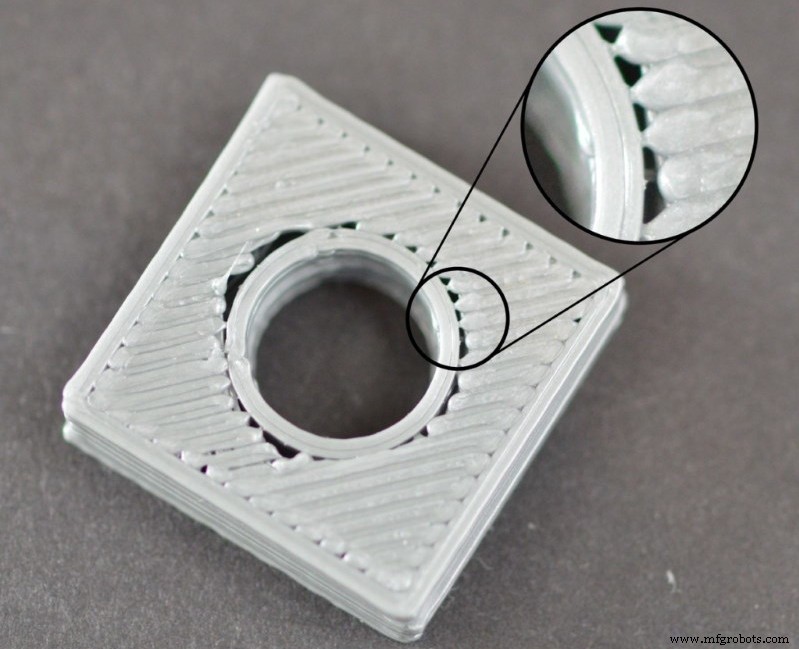
Image 6 : Overlap. Source : Simplify3D
Warping (décollement du plateau)
On appelle « warping » le gauchissement des couches d'une pièce qui sont en contact avec la base. Ce gauchissement est courant dans des matériaux comme l'ABS, matériaux avec des températures d'extrusion élevées et qui ont tendance à se déformer en refroidissant. Pour éviter ce problème, on a généralement recours à :
Plateau chauffant
Actuellement, la plupart des imprimantes 3D FDM ont un plateau chauffant pour l'impression. Pour les matériaux sensibles aux changements de température, comme l'ABS, utiliser une température de plateau de 100 - 120 °C est clé pour maintenir la stabilité dimensionnelle.
Enceinte fermée
Quand un utilisateur souhaite faire des pièces en ABS de taille moyenne ou grande, utiliser seulement un plateau chauffant n'est pas suffisant pour prévenir le warping. Dans ce cas, l'imprimante 3D doit avoir une enceinte fermée et, dans le cas où vous avez besoin de faire des pièces de grand volume, un environnement chauffé est recommandé.
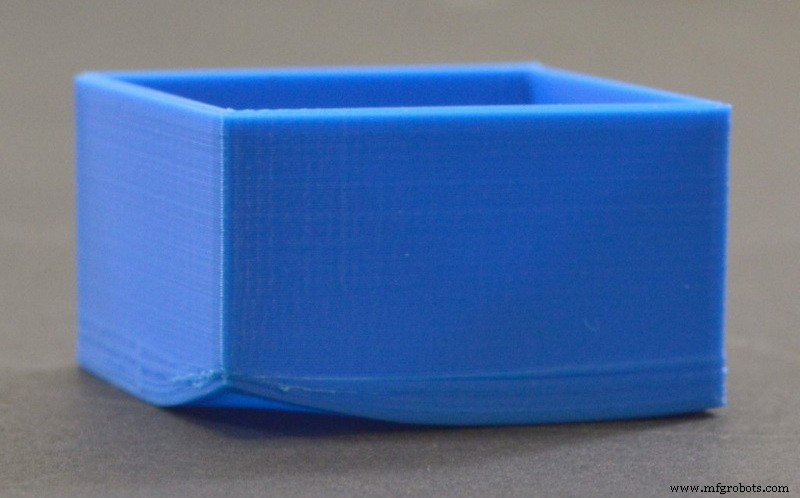
Image 7 : Warping. Source : Simplify3D
Vides entre les passes de la dernière couche
Quand on observe une mauvaise finition de la couche supérieure, avec un aspect qui transmet une sensation de manque de matériau, cela peut être dû à un remplissage interne légèrement dense, avec des trous trop grands et difficiles à couvrir. Un autre facteur qui produit cela est un nombre insuffisant de couches supérieures pour couvrir complètement la surface. Cette erreur peut aussi apparaître à cause d'un flux de filament insuffisant, surtout dans les grandes pièces, où les passes continues sont grandes. Pour vérifier s'il y a un problème de flux bas, on fait un contrôle des mesures externes, si celles-ci sont plus petites, le flux doit être augmenté de 5 % en 5 % jusqu'à ce que la pièce ait la mesure du design.
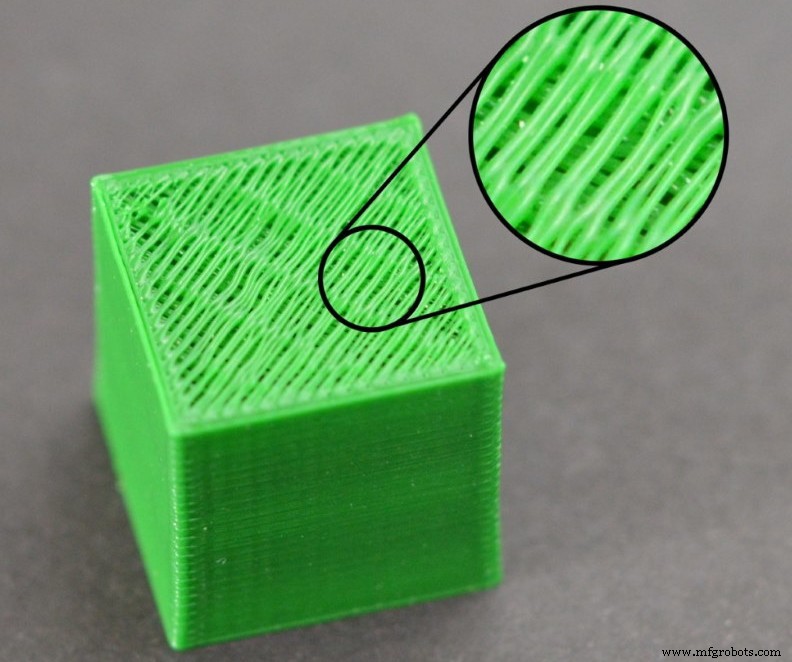
Image 8 : Vides entre les passes de la dernière couche. Source : Simplify3D
Conclusion
Avec tout ce qui a été expliqué ci-dessus, les utilisateurs d'une imprimante 3D FDM devraient savoir comment résoudre la plupart des problèmes qui peuvent survenir au quotidien de l'impression 3D.
impression en 3D
- Principaux goulets workflow impression 3D & solutions éprouvées
- 5 problèmes courants en impression 3D métal — et comment les résoudre
- Solutions MedTech rapides et fiables : Le rôle de l'impression 3D face au COVID-19
- Maintenance réactive : Défis courants, solutions éprouvées, et voie vers gestion proactive d'actifs
- Fabrication Agile & Impression 3D : Guide Production Rapide, Sur Mesure
- Révolutionner le pétrole & gaz : comment l'impression 3D pilote efficacité et durabilité
- 19 problèmes essentiels des graveuses laser et leurs solutions
- Top 22 problèmes de routeur CNC et solutions expertes
- Problèmes Courants Fichiers Gerber & Solutions Expertes