



Les 13 principaux défis du moulage par injection plastique et comment les résoudre
Les avantages du moulage par injection plastique pour les méthodes de fabrication de pièces incluent une vitesse de production rapide, une haute efficacité, l'automatisation de l'opération, la flexibilité des formes et des tailles. De plus, les produits de moulage par injection sont précis en taille, faciles à remplacer, et les pièces de moule peuvent être formées en formes complexes. Cette méthode écologique convient aux domaines de traitement de moulage tels que la production de masse et les produits à formes complexes.
Cependant, bien que les opérateurs soient familiers avec des machines spécifiques et les compétences opérationnelles dans le processus de moulage des pièces plastiques, les divers défauts de moulage par injection rapide sur la conception de moule et les matériaux sont inévitables. L'article vise à problèmes et solutions de moulage par injection plastique, principalement comme suit :
Analyser les causes de ces problèmes générés à partir des matières premières, pièces plastiques ou conception de moule, processus de moulage, etc., et proposer des solutions connexes.
1. Court remplissage (Short Shots)
Le court remplissage est un phénomène dans lequel la cavité du moule ne peut pas être complètement remplie.
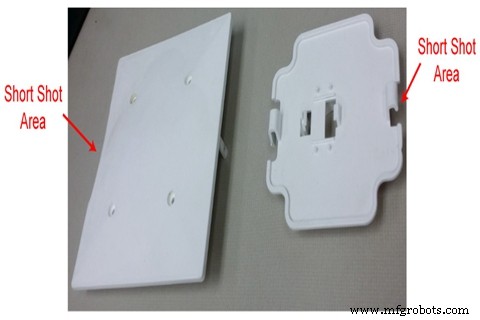
Causes : (1) Température du moule, température du matériau ou pression et vitesse d'injection trop basses (2) Plastification inégale des matières premières (3) Mauvaise évacuation (4) Fluidité insuffisante des matières premières (5) La pièce est trop mince ou la taille de la porte est trop petite (6) La fonte polymère se solidifie prématurément en raison d'une conception structurelle déraisonnable
Remèdes : Matériau : Utiliser des matériaux plus fluides. Conception du moule : (1) Remplir le mur épais avant le mur mince pour éviter le phénomène de rétention. (2) Augmenter 적절히 le nombre de portes et la taille du canal pour réduire le rapport de processus et la résistance à l'écoulement. (3) La position et la taille de l'évent doivent être correctement réglées pour éviter le phénomène de mauvaise évacuation.
Machine : (1) Vérifier si la valve de retenue et la paroi interne du cylindre de matériau sont sérieusement usées. (2) Vérifier si le port d'alimentation a du matériau ou s'il est bridgé.
Processus : (1) Augmenter la pression et la vitesse d'injection pour renforcer la chaleur de cisaillement. (2) Augmenter la quantité d'injection. (3) Augmenter la température du cylindre de matériau et du moule.
2. Pièges à air (Air Traps)
Les pièges à air signifient que l'air est piégé dans la cavité pour créer des bulles dans la pièce.
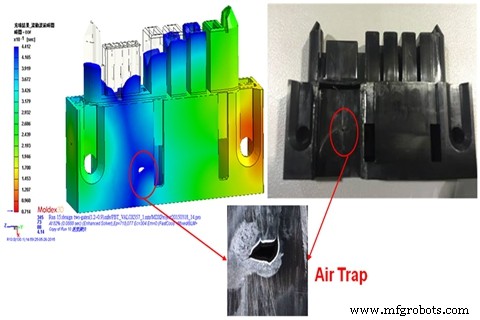
Causes : C'est causé par l'air étant incapable de s'échapper de la surface de joint, du piston, ou de l'évent quand les deux fronts de fonte se rencontrent.
Remèdes : Conception structurelle : Réduire l'incohérence d'épaisseur et essayer d'assurer une épaisseur de paroi uniforme.
Conception du moule : (1) Ajouter un évent au dernier endroit rempli. (2) Redessiner le système de porte et de canal.
Processus : (1) Réduire la vitesse d'injection du dernier stade. (2) Augmenter la température du moule.
3. Fragilité (Brittleness)
La fragilité signifie que la pièce plastique se fissure ou casse facilement à certains endroits.
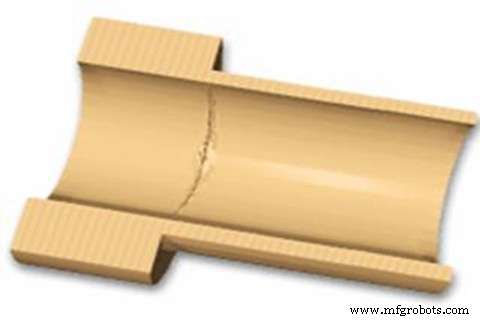
Causes : (1) Conditions de séchage inadaptées ; utilisation excessive de matériaux recyclés. (2) Réglage de la température d'injection incorrect. (3) Les réglages du système de porte et de canal ne sont pas appropriés. (4) La résistance de la marque de fusion n'est pas élevée.
Remèdes : Matériau : (1) Régler des conditions de séchage appropriées avant le moulage par injection. (2) Réduire l'utilisation de matériaux recyclés et augmenter la proportion de matières premières. (3) Utiliser du plastique à haute résistance. Conception du moule : Augmenter la taille du canal principal, du canal secondaire et de la porte.
Machine : Choisir une vis bien conçue pour rendre la distribution de température plus uniforme pendant la plastification.
Processus : (1) Réduire la température du cylindre de matériau et de la buse. (2) Réduire la contre-pression, la vitesse de vis et la vitesse d'injection. (3) Augmenter la température du matériau et la pression d'injection, améliorer la résistance de fusion.
4. Marques de brûlure (Burn Marks)
Les marques de brûlure sont que le gaz dans la cavité ne peut pas être éliminé à temps, résultant en un noircissement à la fin de l'écoulement.
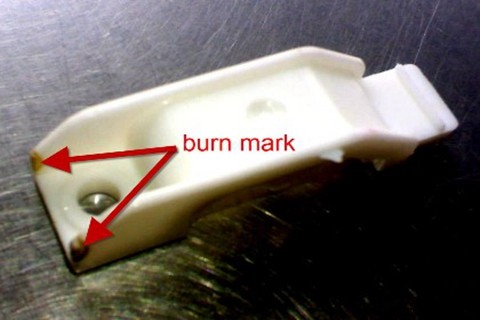
Causes : (1) L'air dans la cavité ne peut pas être éliminé à temps. (2) Dégradation du matériau : température de fusion trop élevée ; vitesse de vis trop élevée ; conception inappropriée du système de canal.
Remèdes : Conception du moule : (1) Ajouter un système d'évacuation à un endroit où le gaz est facilement généré. (2) Augmenter la taille du système de canal.
Processus : (1) Réduire la pression et la vitesse d'injection. (2) Réduire la température du canon. (3) Vérifier si le chauffage et le thermocouple fonctionnent correctement.
5. Bavures (Flash)
Cela signifie que du plastique en excès est présent sur la ligne de joint du moule ou la partie d'éjection.
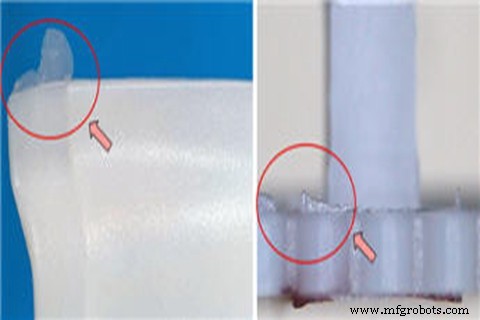
Causes : (1) Force de serrage insuffisante. (2) Le moule a des défauts. (3) Les conditions de moulage sont déraisonnables. (4) Conception inappropriée du système d'évacuation.
Remèdes : Conception du moule : (1) Concevoir raisonnablement le moule pour assurer que le moule peut être fermé quand il est fermé. (2) Vérifier la taille de l'évent. (3) Nettoyer la surface du moule.
Machine : Régler la machine de taille appropriée. Processus : (1) Augmenter le temps d'injection et réduire la vitesse d'injection. (2) Réduire la température du canon et de la buse. (3) Réduire la pression d'injection et la pression.
6. Délamination (Delamination)
Cela fait référence à la surface de la pièce qui peut être pelée couche par couche.
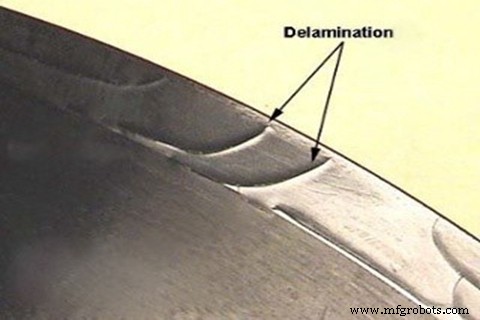
Causes : (1) Mélange d'autres polymères incompatibles. (2) Utilisation excessive d'agent de démoulage pendant le moulage. (3) Température de résine inconsistante. (4) Humidité excessive. (5) La porte et le canal ont des angles vifs.
Remèdes : Matériau : Éviter les impuretés incompatibles ou les matériaux recyclés contaminés mélangés dans les matières premières. Conception du moule : Arrondir tous les canaux ou portes avec des angles vifs.
Processus : (1) Augmenter la température du canon et du moule. (2) Séchage approprié du matériau avant le moulage. (3) Éviter d'utiliser trop d'agent de démoulage.
7. Giclage (Jetting)
Une trace de pulvérisation causée par la fonte s'écoulant trop vite, généralement en serpentine.
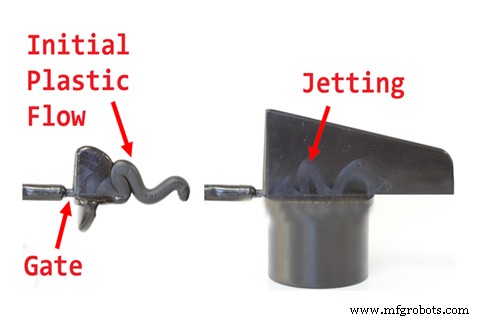
Causes : (1) La taille de la porte est trop petite, et elle fait face à la surface du produit avec une grande section transversale. (2) La vitesse de remplissage est trop rapide.
Remèdes : Conception du moule : (1) Augmenter la taille de la porte. (2) Changer la porte latérale en porte en éventail. (3) Augmenter le pion d'arrêt devant la porte.
8. Lignes d'écoulement (Flow Lines)
Les lignes d'écoulement sont des défauts de moulage qui sont ondulés sur la surface du produit, connus comme une sorte de saut de grenouille causé par l'écoulement lent de la fonte.
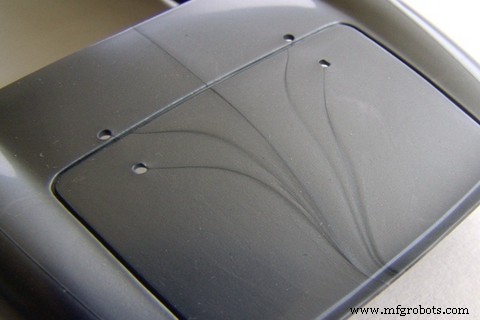
Causes : (1) Température du moule et température du matériau trop basses. (2) Vitesse et pression d'injection trop lentes. (3) La taille du canal et de la porte est trop petite. (4) En raison de la structure du produit, l'accélération est trop grande quand l'écoulement de remplissage est causé.
Remèdes : Conception du moule : (1) Augmenter la taille du puits de froid dans le canal. (2) Augmenter la taille des canaux et portes. (3) Raccourcir la taille du canal principal ou passer au canal chaud.
Processus : (1) Augmenter la vitesse d'injection. (2) Augmenter la pression d'injection et la pression. (3) Prolonger le temps de maintien de pression. (4) Augmenter la température du moule et du matériau.
9. Brouillard (Fog)
Une décoloration en forme de nuage se produit près de la porte. La raison est la fracture de la fonte.
Causes : Si la porte est trop petite ou la cavité au point d'injection est trop mince, le débit de la fonte est grand, la zone de rupture est petite, le taux de cisaillement est grand, et la contrainte de cisaillement est souvent augmentée de sorte que la fonte caoutchouc se brise et le décalage de brouillard se produit.
Remèdes : Simulation Moldflow. Il est possible de prédire la température, le taux de cisaillement et la contrainte de cisaillement de la fonte passant par la zone étroite ci-dessus. Moldflow fournit généralement une limite supérieure pour la température, le taux de cisaillement et la contrainte de cisaillement de divers matériaux plastiques. Les ingénieurs Moldflow peuvent faire des ajustements basés sur les résultats d'analyse pour trouver la taille de porte appropriée et l'épaisseur de paroi de la cavité à l'entrée de colle pour éliminer le brouillard.
10. Stries (Streaks)
Les stries sont celles dans lesquelles l'eau, l'air, ou le charbon est distribué dans la direction de l'écoulement le long de la surface de la pièce.
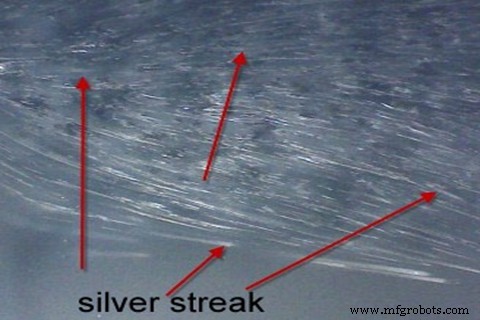
Causes : (1) La teneur en humidité dans les matières premières est trop élevée. (2) L'air est piégé dans la matière première. (3) Dégradation du polymère : le matériau est contaminé, la température du canon est trop élevée ; volume d'injection insuffisant.
Remèdes : Conception du moule : Vérifier si la position d'évacuation est suffisante. Processus : (1) Choisir la bonne machine de moulage par injection et moule. (2) Lors du changement de matériau, nettoyer complètement l'ancien matériau du canon. (3) Améliorer le système d'évacuation. (4) Réduire la température de fusion, la pression d'injection ou la vitesse d'injection.
11. Marques de rétrécissement (Sink Marks)
C'est un phénomène dans lequel la surface de la pièce est concave à l'épaisseur de paroi.
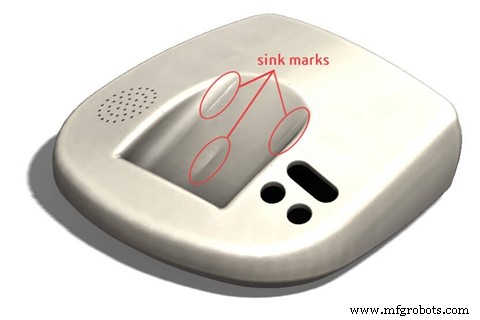
Causes : (1) Pression d'injection ou pression de maintien trop basse. (2) Le temps de maintien ou temps de refroidissement est trop court. (3) Température de fusion ou température du moule trop élevée. (4) Conception inappropriée de la structure des pièces.
Remèdes : Conception : (1) Surface ondulée sur la surface où les bosses sont faciles à se produire. (2) Réduire la taille du mur épais de la pièce, minimiser le rapport d'aspect, et le rapport d'épaisseur de paroi adjacente doit être contrôlé à 1,5~2, et essayer de faire une transition lisse. Redessiner l'épaisseur des nervures, contre-alésages et nervures. Leur épaisseur est généralement recommandée comme 40-80% de l'épaisseur de paroi de base.
Processus : (1) Augmenter la pression d'injection et la pression. (2) Augmenter la taille de la porte ou changer la position de la porte.
12. Lignes de soudure (Weld Lines)
Les lignes de soudure font référence au défaut de surface causé par les deux flux étant soudés ensemble.
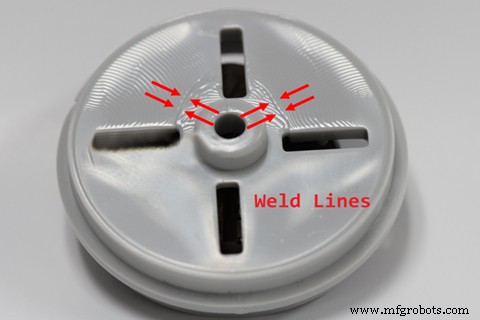
Causes : S'il y a des trous, inserts, ou méthodes de moulage par injection multi-portes dans les pièces fabriquées ou l'épaisseur de paroi des pièces est inégale, des lignes de soudure peuvent être générées.
Remèdes : Matériau : Augmenter la fluidité de la fonte plastique. Conception du moule : (1) Changer la position de la porte. (2) Ajouter une fente d'évacuation. Processus : (1) Augmenter la température de fusion. (2) Réduire la quantité d'agent de démoulage.
13. Déformation (Warpage)
Le problème le plus difficile à résoudre dans la conception et la production de pièces plastiques est la déformation.
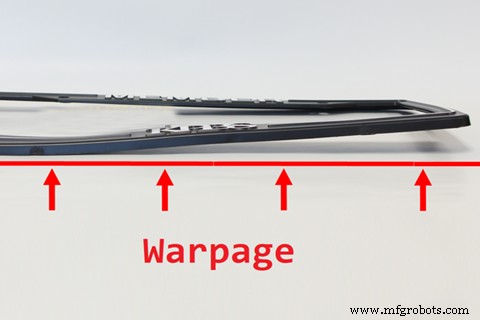
Causes : (1) Structure du moule : système de coulée, système de refroidissement et système d'éjection. (2) Structure du produit : changements d'épaisseur de paroi des pièces plastiques, avec géométrie courbe ou asymétrique, conception des nervures et colonnes BOSS pas raisonnable. (3) Processus de production : les pièces plastiques ne sont pas complètement refroidies, et les courbes d'injection et de maintien de pression sont déraisonnables. (4) Matériaux plastiques : les matériaux plastiques ont, pas de charges ajoutées, la taille du retrait.
Remèdes : (1) La température du moule est instable. Fournir un moule avec refroidissement/chauffage équilibré. (2) Épaisseur de section irrégulière. Redessiner la forme et la taille du produit selon les caractéristiques de la résine.
Chez WayKen, nous avons rencontré de nombreux problèmes similaires de moulage par injection plastique et solutions dans certains cas de moulage par injection de prototype. Afin de créer des produits de moulage par injection pour nos clients, nous prenons extrêmement à cœur les détails des pièces de machine de moulage par injection et le moulage par injection étape par étape avant la fabrication des pièces et pendant le processus de moulage par injection.
Technologie industrielle
- Guide complet du moulage par injection : des granulés aux pièces finies
- Moulage par injection thermodurcissable : Avantages, inconvénients et guide expert
- Moulage par Injection vs Usinage Plastique : Comment Choisir le Bon Procédé pour Fixations Sur Mesure
- Compounds PEEK Haute Viscosité : Optimaux pour Injection et Extrusion
- Comment le moulage par injection plastique booste l'efficacité et la rentabilité des entreprises
- 10 défauts courants en moulage par injection et conseils de prévention
- Meilleurs matériaux pour le moulage par injection de plastique pour une qualité et une performance supérieures
- Services de Moulage par Injection Plastique Premium, Rentables et Efficaces
- Meilleurs matériaux plastiques pour le moulage par injection : Guide des choix optimaux