



Optimiser le moulage par injection de métal (MIM) : Problèmes courants et solutions éprouvées
Puisque la technologie MIM peut garantir l'exactitude et l'uniformité du rapport de composition des matériaux, elle est devenue la clé pour résoudre les problèmes de nouveaux matériaux et joue un rôle décisif dans le développement de nouveaux matériaux.
Dans cet article, nous parlons principalement des précautions pour utiliser la technologie MIM et comment produire des produits de qualité en contrôlant le processus de fabrication à partir des deux aspects suivants :
- Méthodes de production de poudre métallique
- Quels problèmes peuvent survenir dans différentes procédures et comment les corriger.
Après la lecture de cet article, vous saurez quels types de méthodes sont requis et améliorerez l'efficacité de fabrication pendant le processus.
1. Méthodes de production de poudre métallique
La préparation de la poudre est la première étape du MIM. Avec le développement de l'industrie de la métallurgie des poudres, de plus en plus de types de poudres différents sont requis.
Par exemple, du point de vue de la gamme de matériaux, non seulement la poudre métallique mais aussi la poudre d'alliage, la poudre de composé métallique sont utilisées ; En termes de taille de particule, des poudres de diverses tailles de particules, de la poudre grossière avec une taille de particule de 500 à 1000 μm et de la poudre ultrafine avec une taille de particule inférieure à 0,5 μm sont en grande demande.
Afin de répondre à diverses exigences pour les poudres, il existe diverses méthodes pour produire des poudres. Ces méthodes ne sont rien d'autre que la conversion de métal ou d'alliage à l'état solide, liquide ou gazeux en état de poudre.
1.1 Méthodes pour convertir le métal à l'état solide en poudre incluent :
(1) Méthodes de pulvérisation mécanique et de corrosion galvanique pour préparer des poudres métalliques et d'alliage à partir de métaux et alliages solides.
(2) Une méthode de réduction pour préparer des poudres métalliques et d'alliage à partir d'oxydes et sels métalliques solides.
(3) Traitement chimique de réduction de poudres de composés métalliques à partir de poudres métalliques et d'alliage, d'oxydes métalliques et de poudres non-métalliques.
1.2 Méthodes pour convertir le métal à l'état liquide en poudre incluent :
(1) Méthode d'atomisation pour préparer de la poudre d'alliage à partir de métal et alliage liquides.
(2) Méthode de déplacement et méthode de réduction d'hydrogène en solution pour préparer de la poudre d'alliage et de revêtement à partir de solution de sel métallique ; méthode de détermination de sel fondu pour préparer de la poudre métallique par précipitation à partir de sel métallique fondu.
1.3 Méthodes pour convertir le métal à l'état gazeux en poudre incluent :
(1) Méthode de condensation de vapeur pour préparer de la poudre métallique ;
(2) Méthode de dissociation thermique à base de carbone pour dissocier les substrats de carbone gazeux métalliques à partir de métaux, alliages et poudres revêtues.
Cependant, du point de vue de l'essence du processus, les méthodes existantes peuvent être largement classées en deux grandes catégories, méthodes mécaniques et méthodes physico-chimiques.
La méthode mécanique est un processus dans lequel la matière première est mécaniquement pulvérisée et la composition chimique est substantiellement inchangée ; la méthode physico-chimique est un processus d'obtention d'une poudre en changeant la composition chimique ou l'état d'agrégation de la matière première par action chimique ou physique.
2. Quels problèmes peuvent survenir dans différentes procédures et comment les corriger ?
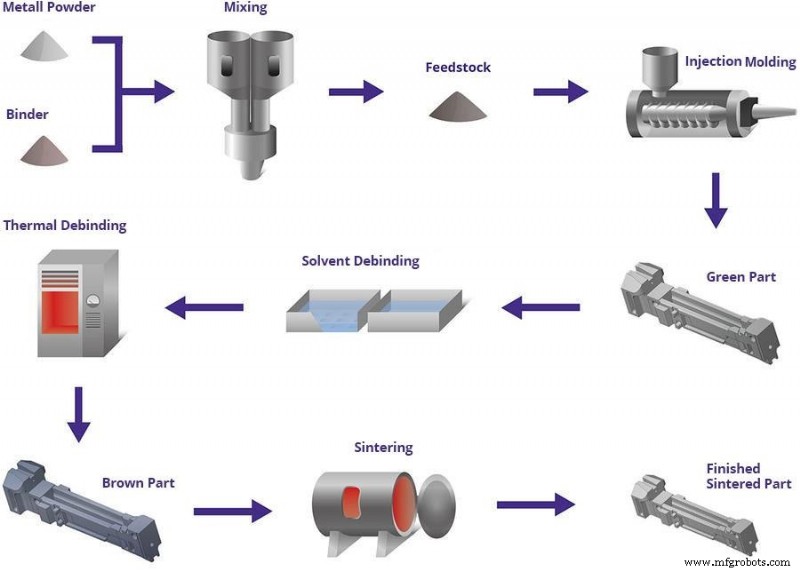
Le processus MIM est principalement composé de ces étapes : composition de la matière première, injection, déliantage et frittage. De nombreux problèmes peuvent survenir pendant ces procédures. Ensuite, nous nous concentrerons principalement sur ces problèmes et ferons quelques suggestions pour les résoudre.
2.1 Problèmes en injection et comment les traiter
A. Effondrement des bords
L'effondrement des bords est généralement causé par une densité de matériau inégale et un démoulage inapproprié. Ce problème peut être éliminé en améliorant la méthode de pressage et en améliorant les conditions de démoulage.
B. Fissures
La fissure est principalement causée par le mauvais mode de démoulage et la mauvaise pressabilité du matériau. À cet égard, il est important d'améliorer le type de compactage de poudre et d'adopter la bonne méthode de démoulage.
C. Défauts de taille
Une usure excessive du moule ou des paramètres de processus déraisonnables peuvent causer des défauts de taille. Pour éviter de tels problèmes, des moules en carbure cémenté devraient être utilisés et le processus de fabrication devrait être ajusté.
D. Rayures de surface
La dureté de la cavité du moule est faible, résultant en un rayage partiel de la surface de la cavité. De l'huile lubrifiante devrait être ajoutée pour éviter ce problème.
2.2 Problèmes en frittage et comment les gérer
A. Dépôt de carbone adhésif
La haute densité de la pièce frittée, la température pré-tropicale inadaptée, le réglage déraisonnable de la température du four, et la grande charge du tapis roulant causeront un dépôt de carbone adhésif. Les contre-mesures sont : réduire la charge, allonger la zone pré-tropicale, et installer un dispositif de combustion rapide.
B. Dépôt de carbone granulaire
Lorsque le gaz d'atmosphère se déplace trop lentement, ou que le tuyau d'échappement est mal conçu, des dépôts de carbone particulaires peuvent exister. Il devrait être amélioré en augmentant le débit total du gaz d'atmosphère, en changeant la direction du flux de gaz d'atmosphère et en contrôlant la ventilation du tuyau d'échappement.
C. Oxydation sévère
Lorsque le gaz d'atmosphère entrant dans le four est trop humide ou que la différence de pression entre les deux extrémités du four n'est pas appropriée, le produit est sévèrement oxydé. Cela nécessite de réparer la source d'oxydant pendant le processus de production.
D. Décarburation
Dans le processus de production, si de l'air fuit dans le four ou si la teneur en dioxyde de carbone du gaz d'atmosphère est élevée, la décarburation peut se produire.
Pour éviter la décarburation, de l'azote et du gaz naturel dans la zone de refroidissement lent peuvent être ajoutés, ou vous pouvez contrôler la quantité initiale de graphite ajoutée.
C'est tous les problèmes de qualité que vous devriez connaître sur le MIM métal. Nous espérons que ce sera utile ! N'hésitez pas à laisser vos commentaires ci-dessous si vous avez des questions.
Note : Nous ne possédons pas les images utilisées dans cet article. N'hésitez pas à nous contacter si elles vous appartiennent, et nous les retirerons aussi rapidement que possible.
Processus de fabrication
- Frittage des poudres de métaux réfractaires : procédés, classifications et résultats de performance
- Moulage par injection de métal (MIM) : procédé, applications et avantages
- Fabrication additive hybride & moulage par injection : un nouveau paradigme pour les cycles de vie de production
- Moulage par injection thermodurcissable : Avantages, inconvénients et guide expert
- Compounds PEEK Haute Viscosité : Optimaux pour Injection et Extrusion
- Top 5 des dangers dans la fabrication et solutions éprouvées pour la sécurité au travail
- Machines de moulage par injection : conception, fonctionnement, applications, avantages et inconvénients
- Maîtriser le moulage par injection plastique pour une fabrication efficace
- Services de Moulage par Injection Plastique Premium, Rentables et Efficaces