



10 défauts courants en moulage par injection et conseils de prévention
Les défauts sont difficiles à éviter mais peuvent être facilement contrôlés. Le plastique remplace le métal dans presque toutes les industries. La demande pour le moulage plastique s'accélère donc. Malheureusement, comme les pièces métalliques, les pièces en plastique peuvent également présenter des défauts.
Cela peut être dû au processus de fabrication, aux matériaux, à la manipulation des matériaux, ou à autre chose. Dans cet article, nous allons explorer différents défauts de moulage par injection, les causes de ces défauts, et quelle est la solution pour eux.
Les défauts de pièces en plastique sont remarqués dans presque tous les types de processus de moulage. Mais le moulage par injection mène la liste car nous savons que le moulage par injection est le processus de moulage plastique le plus largement utilisé.
Souvent, ces défauts peuvent être facilement évités ou au moins contrôlés par une meilleure conception de pièce, une meilleure conception de moule, différents matériaux, et d'autres étapes que nous discuterons dans cet article.
Facteurs affectant les défauts de moulage par injection
Voici les facteurs clés qui affectent les défauts de moulage par injection et qui peuvent être facilement contrôlés.
Sélection du matériau de moule d'injection
Sélectionner le bon matériau est très important. Par exemple, l'ABS a une meilleure moulabilité que le PC. Certains matériaux ont un meilleur retrait que d'autres. Choisissez donc un matériau qui crée moins de défauts en moulage par injection.
Directives de conception de pièces en plastique
Nous devrions toujours concevoir la pièce en utilisant les meilleures pratiques pour la conception de pièces en plastique. Par exemple, épaisseur de paroi uniforme, pas de contre-dépouille, épaisseur de nervure appropriée, hauteur et épaisseur de bossage appropriées, etc. Il y a beaucoup de meilleures pratiques que nous devrions suivre pour qu'il y ait moins de défauts dans la pièce.
Conception du moule d'injection
Le choix du meilleur type de moule reste l'un des facteurs les plus importants dans les défauts de moulage par injection. Par exemple, un moule à canaux chauds crée moins de défauts qu'un moule à canaux froids. L'emplacement de la porte, la taille de la buse, la ligne de flux, la pression d'injection, etc. jouent un grand rôle dans la réduction des défauts de pièces en plastique.
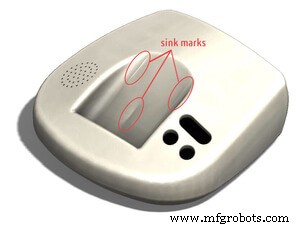
1. Marque d'affaissement (Sink Mark)
La marque d'affaissement se produit en raison d'une épaisseur de paroi non uniforme. La zone plus épaisse met plus de temps à refroidir que la zone plus mince et c'est pourquoi le matériau tente de s'affaisser et crée des impressions. Cela ressemble plus ou moins à un trou d'affaissement concave et la contraction se produira dans la direction de la section plus mince. Les marques d'affaissement sont plus visibles sur les surfaces planes.
Causes
- Conception de pièce inappropriée. La pièce devrait avoir une épaisseur de paroi uniforme. Sinon, au moins la transition du changement d'épaisseur devrait être douce.
- Mauvais mécanisme de refroidissement. Un refroidissement non uniforme crée des marques d'affaissement
- Mauvais choix de matériau. Quelques matériaux s'affaissent plus que d'autres. Il faut donc choisir le matériau judicieusement.
- Faible pression d'injection
- Point de fusion très élevé du plastique
Solution
- Épaisseur de paroi uniforme
- Ajustez le temps de refroidissement
- Ajustez le temps et la pression de maintien.
- Changez l'emplacement de la porte
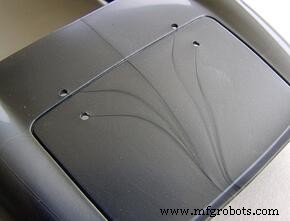
2. Lignes de flux (Flow Lines)
Les lignes de flux sont également connues sous le nom de marques de flux, généralement trouvées dans les pièces moulées par injection. Ce sont essentiellement des lignes ou motifs ondulés de teinte décalée trouvés sur les surfaces. Ce défaut est dû à un refroidissement non uniforme sur la surface lorsque le matériau s'écoule à travers le moule.
Causes
- Variation de la vitesse de refroidissement
- Pression d'injection lente
- Faible température du moule
- Petite taille de la porte et du canal de flux
Solution
- Augmentez la pression et la vitesse d'injection
- Augmentez le diamètre de la buse
- Utilisez un moule à canaux chauds
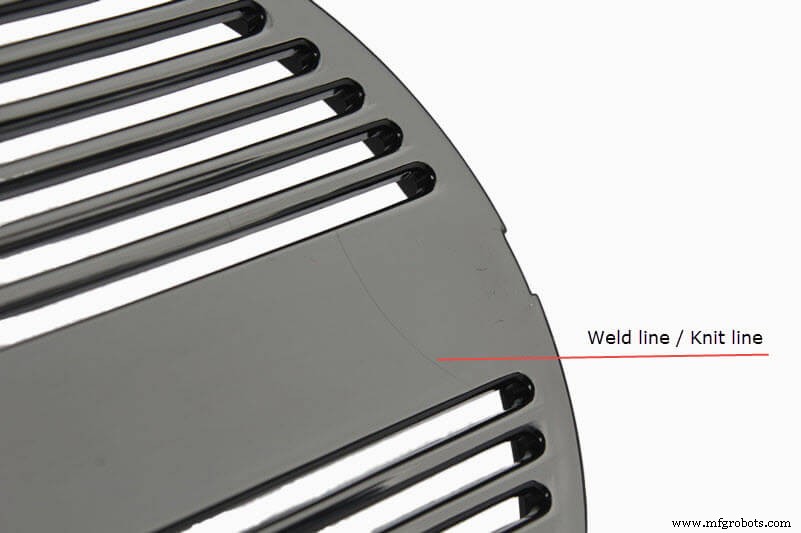
3. Ligne de soudure (Weld Line)
Ce défaut se produit lorsque deux ou plusieurs lignes de flux se rejoignent mais ne s'unissent pas pendant le processus de moulage et créent des lignes de forme convergente appelées lignes de soudure. Cela se produit dans et autour des trous et crée une zone localement faible.
Causes
- Épaisseur de paroi non uniforme
- Trous, bossages, nervures ne suivant pas les meilleures pratiques de conception de pièces en plastique
- Température trop élevée du matériau fondu
Solution
- Ajustez la position de la porte et de l'évent
- Maintenez une épaisseur de paroi uniforme
- Concevez les bossages, trous et nervures selon les meilleures pratiques de conception
- Augmentez la fluidité du matériau fondu
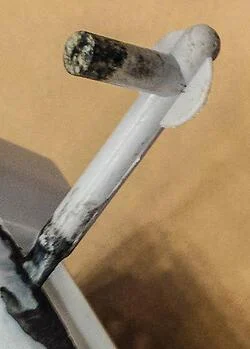
4. Marques de brûlure (Burn Marks)
Les marques de brûlure sont très courantes en moulage par injection. Elles apparaissent généralement à la fin du chemin de flux ou là où l'air est piégé. Les marques de brûlure sont généralement noires, brunes ou de couleur rouille. Parfois, les marques de brûlure sont juste une décoloration, donc la pièce peut être utilisée si elle n'est pas visible pour les consommateurs généraux. Mais parfois, les marques de brûlure causent une instabilité structurelle, dans ce cas, la pièce est rejetée.
Causes
- Pression de moulage trop élevée
- Pas assez d'évents pour éliminer l'air
- Retard dans l'élimination de l'air piégé
- Conception de canal d'alimentation inappropriée
Solution
- Ajoutez des trous d'évent suffisants
- Réduisez la température du matériau fondu
- Réduisez la vitesse d'injection
5. Retrait (Shrinkage)
Le retrait se produit lorsqu'une zone des pièces en plastique refroidit plus vite que l'autre zone. En raison de cela, il y a un retrait dans la pièce qui est une sorte de déformation par rapport à la forme réelle. Donc, si la forme prévue est une surface plane, après retrait, elle ne sera pas plane. Elle aura des ondulations sur la surface. Le même phénomène se produit dans le bois qui se rétracte pendant les mois d'hiver.
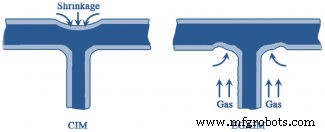
Causes
- Épaisseur de paroi non uniforme
- Refroidissement non uniforme
- Flux de moule inefficace
- Haute température
Solution
- Concevez la pièce avec une épaisseur de paroi uniforme
- Assurez-vous que le processus de refroidissement est doux et progressif
- Passez à un matériau qui se rétracte moins
6. Vides (Voids)
Les vides dans la pièce en plastique sont dus à l'air piégé à l'intérieur. Cela se produit lorsqu'il n'y a pas de mécanisme d'évent suffisant et que l'air ne peut pas sortir. En raison de l'air piégé à l'intérieur, le matériau fondu ne peut pas occuper l'espace et la pièce est sous-remplie. Le vide affecte la stabilité structurelle d'une pièce si la taille du vide est trop grande.
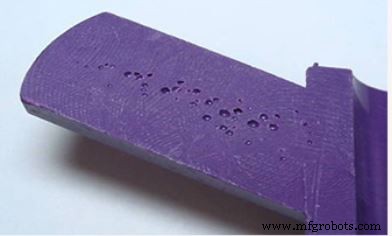
Causes
- Mécanisme d'évent inefficace
- Faible pression de moulage
Solution
- Augmentez la pression d'injection
- Choisissez un plastique à viscosité plus faible
- Choisissez un emplacement de porte plus proche de la section plus épaisse de la pièce
7. Giclage (Jetting)
Le giclage se produit lorsque le premier jet de matériau fondu refroidit avant que toute la cavité ne soit remplie. Lorsque la taille de la porte est petite et la pression d'injection élevée, le matériau fondu gicle souvent rapidement à travers la porte et se refroidit même avant que le moule ne soit complètement rempli. La condition idéale est que le moule devrait être rempli progressivement.
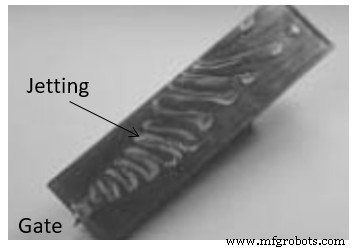
Causes
- Petite taille de la porte
- Haute pression d'injection
- Mécanisme de refroidissement inefficace
Solution
- Réduisez la pression d'injection
- Augmentez la température du matériau ou du moule
- Concevez l'emplacement de la porte de manière à ce qu'elle puisse remplir la cavité avec un refroidissement uniforme
8. Court remplissage (Short Shot)
Le court remplissage est un défaut majeur dans les pièces moulées par injection. Si le moule n'est pas complètement rempli par le matériau fondu, ce problème se produit. En raison de ce problème, une partie du plastique n'aura pas de matériau du tout, en d'autres termes, la pièce sera incomplète.
La raison principale du court remplissage est la restriction de flux due à des portes bloquées ou étroites. Si le matériau est trop visqueux, le court remplissage peut également se produire. Si l'air est piégé à l'intérieur, le matériau ne peut pas remplir cette zone et cause le court remplissage.
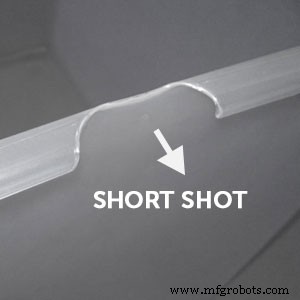
Cause
- Faible pression d'injection
- Le matériau est trop visqueux
- Portes étroites
- Pas d'évents suffisants
Solution
- Augmentez la pression d'injection
- Redessinez la porte
- Fournissez suffisamment de trous d'évent pour l'échappement de l'air
9. Bavure (Flash)
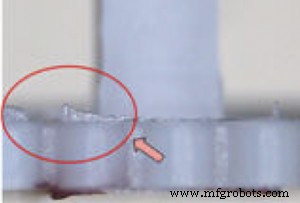
La bavure est le matériau supplémentaire qui sort autour de la surface de joint (là où le noyau rencontre la cavité). Elle ressemble à une fine lèvre au bord du composant. Le problème de bavure se produit en raison du matériau qui s'écoule vers l'espace en dehors du canal de flux. La bavure se produit principalement dans les moules usés. La bavure n'est pas considérée comme un problème majeur à moins qu'il ne s'agisse d'une pièce d'apparence. La bavure peut être facilement ébarbée en post-traitement.
Cause
- Moule mal conçu
- Moule usé
- Pression d'injection excessive
- Force de serrage faible
Solution
- Redessinez le moule
- Augmentez la force de serrage
- Ajustez la température du moule et la pression d'injection
10. Décoloration (Discoloration)
La décoloration est lorsque la couleur de la pièce n'est pas celle prévue. Parfois, toute la pièce se décolore ou une certaine zone locale l'obtient. Cela se produit pour de nombreuses raisons mais principalement en raison de granulés restants dans la trémie ou de résine résiduelle dans la buse ou le moule d'une série de production précédente. La décoloration n'affecte pas la résistance structurelle mais n'est pas souhaitable pour une pièce d'apparence.
Cause
- Le matériau restant n'est pas nettoyé dans la trémie
- Mauvaise stabilité thermique du matériau plastique
Solution
- Nettoyez la buse et la trémie après chaque série de production
- Utilisez un agent de couleur avec une bonne stabilité thermique
Conclusion : Défauts de moulage par injection
C'est tout ce que j'ai dans cet article. J'espère que vous avez eu une idée des différents défauts trouvés dans les pièces en plastique. Bien qu'il y ait beaucoup de défauts trouvés, ces dix défauts mentionnés ici sont trouvés dans la plupart des pièces.
Si vous avez encore des questions ou des requêtes, veuillez écrire dans la section commentaires et je serai heureux d'aider.
Vous aimerez peut-être aussi lire : Tableau de jauge de tôle
Technologie industrielle
- Guide complet du moulage par injection : des granulés aux pièces finies
- Le Moulage par Transfert Expliqué : Processus, Avantages et Variantes
- Moulage par Injection vs Usinage Plastique : Comment Choisir le Bon Procédé pour Fixations Sur Mesure
- Quatre types de cyberattaques — stratégies de prévention éprouvées
- Comprendre la porosité en soudage : causes, détection et techniques de prévention
- Services de Moulage par Injection Plastique Premium, Rentables et Efficaces
- Identifier les causes clés de panne machine et stratégies pour éviter les temps d'arrêt
- Embrayages industriels expliqués : types, applications et guide de choix
- Blocs 1-2-3 expliqués : outils indispensables pour l'usinage de précision