



Surmoulage expliqué : techniques, tendances et applications industrielles
Le surmoulage est actuellement l'une des méthodes d'outillage rapide les plus populaires et avancées, offrant un potentiel significatif pour les coûts de production, les temps de cycle et de nouvelles possibilités de conception pour la fabrication de produits. Grâce aux avantages de conception diversifiés des produits de moulage 2K, il a été largement utilisé dans les téléphones mobiles, la fabrication de stylos, l'automobile, l'électroménager, les outils à main et les biens de consommation, etc.
Cet article présente principalement le développement et la tendance de la technologie de surmoulage et introduit particulièrement comment réaliser la fabrication de prototypes de petites séries à l'étape de développement de produits pour les pièces de surmoulage 2K.
Qu'est-ce que le surmoulage ?
Le surmoulage est le processus de moulage par injection où l'on crée une seule pièce en combinant deux ou plusieurs matériaux différents ensemble. Le premier matériau est généralement appelé le matériau substrat, dont les pièces sont entièrement recouvertes par les matériaux subséquents (matériaux de surmoulage).
Le surmoulage par injection a été utilisé pour la première fois pour embellir l'apparence des biens de consommation, maintenant très populaire. La technologie est utilisée dans une variété d'applications et peut même être utilisée pour améliorer la fonctionnalité du produit, comme l'amélioration de la résistance chimique, la fourniture d'isolation électrique, une prise durable, plus doux, un toucher plus doux, etc.
Il y a principalement 2 types différents de processus de fabrication de produits surmoulés.
a. Matériau souple surmoulant matériau dur : Les matériaux courants dans le moulage par injection multiple sont l'élastomère thermoplastique (TPE), qui est utilisé sur le matériau substrat (tel que ABS, PC, PC/ABS, PA et SAN). Les TPE couramment utilisés sont SEBS, TPE-V, TPE-U, TPE-E et TPE-A. Ces produits « à revêtement souple » ont une fonctionnalité améliorée telle que l'isolation, la résistance chimique, une meilleure ergonomie, une meilleure poignée, adhérence et une esthétique supérieure.
b. Matériau dur surmoulant matériau dur : Une autre application est les matériaux de surmoulage secondaires sont aussi du plastique dur. Par exemple, plastique rigide moulé avec insert métallique ou plastique rigide transparent avec pièces non-transparentes. Habituellement, le taux de défaut de la production de moulage par injection 2K transparent est très élevé et causera de grands défis au contrôle du processus.
Types de processus de surmoulage : Moulage 2K et Moulage bi-injection
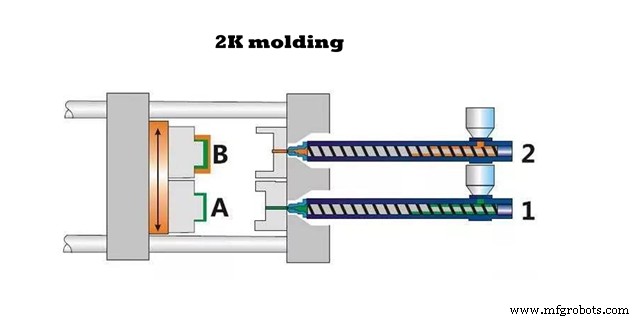
Le moulage par injection 2K (bi-couleur) (formé par deux composants) a un processus en deux étapes, ce qui signifie qu'on transforme une injection de matériau en produits sur une machine de moulage par injection 2K, puis sur la machine 2K par retournement de moule et saut vers une autre note dans le tube en plastique de la cavité de moule correspondante. La pièce est utilisée comme insert, injection sur un autre matériau pour former l'intégration de produits à double matériau. La machine de moulage par injection est soit à double cylindre soit à double cavité de moule, le processus de moulage par injection libère deux types de produits de matériaux en même temps. Pendant ce temps, le produit fabriqué est utilisé comme insert qui sera inséré dans.
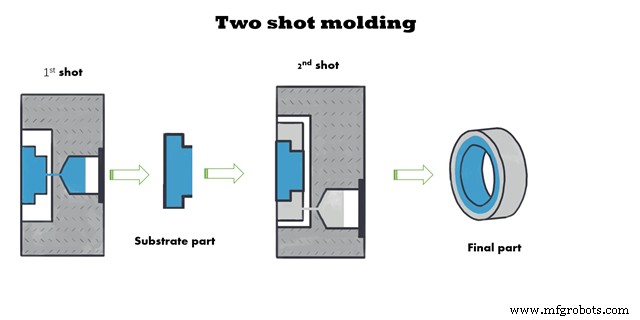
L'autre est le moulage bi-injection, ce qui signifie qu'on fait une pièce en matériau sur une machine de moulage par injection et la pièce en matériau comme insert dans un autre moule, puis on injecte le second matériau. Le moulage par insertion (nom interne de l'industrie : enveloppement, moulage par injection secondaire) : pendant le moulage par insertion, on fabrique d'abord une pièce rigide (généralement une pièce en plastique dur) et on l'insère dans la cavité du moule. Ensuite, le TPE est utilisé pour le moulage par injection sur ce composant, et le produit complet est finalement obtenu. L'équipement de moulage par injection conventionnel peut être utilisé pour le moulage par insertion. Le placement des pièces rigides peut être fait manuellement ou par bras mécaniques. Habituellement, les composants métalliques revêtus ne peuvent être utilisés que de cette façon.
La résistance de liaison des pièces surmoulées
Méthode physique : par conception de clip, roulement de surface, taraudage de surface, puis le second type de matériau pour réaliser le moulage d'emballage direct (recouvrement). La caractéristique de la liaison de matériau purement par cette méthode est que la jointure physique a une forte adhérence, tandis que la jointure physique a peu d'adhérence à l'extérieur.
Méthode chimique : lier les deux matériaux ensemble par l'affinité moléculaire entre deux matériaux et la force de liaison chimique pour former une seule pièce, deux ou plusieurs.
Bien que les méthodes de clip physique et de liaison soient souvent utilisées ensemble dans les applications pratiques, il est évident que réaliser la liaison entre les deux matériaux est une méthode plus fiable et plus flexible. Cette forte liaison chimique consiste en la solubilité mutuelle, la pénétration, et l'enchevêtrement de molécules ou chaînes moléculaires.
Quatre types de surmoulage
Il y a quatre types courants de surmoulage disponibles.
- Plastique sur Plastique – Le substrat et le plastique versé sur le substrat sont tous deux des plastiques. Le matériau des composants plastiques devrait avoir le même ou un point de fusion similaire.
- Plastique sur Métal – Le substrat est du métal. Une pièce métallique, usinée CNC, coulée ou forgée, est mise dans le moule d'abord, puis le plastique est moulé sur la pièce métallique. Savez-vous que vous pourriez mouler des inserts métalliques à l'intérieur de pièces plastiques ?
- Élastomère sur Plastique – Le substrat devrait être du plastique dur. Les élastomères pourraient être des matériaux souples comme le caoutchouc et le polyuréthane.
- Élastomère sur Métal – Le substrat est du métal. Une pièce métallique, usinée CNC, coulée ou forgée, est mise dans le moule d'abord, puis l'élastomère est moulé sur la poignée.
Cependant, tous les matériaux ne peuvent pas être surmoulés. Par exemple, si vous voulez faire seulement quelques prototypes, nous pourrions difficilement trouver des élastomères transparents qui peuvent être moulés avec le matériau lui-même ou d'autres types de résines.
Comment produire les meilleurs produits de surmoulage ?
1. Choix du matériau : Il y a principalement 3 facteurs clés qui affectent la liaison au niveau moléculaire du TPE/plastique dur.
1) La polarité du matériau TPE est similaire à celle du plastique dur (sinon il ne serait pas mutuellement soluble ou perméable et pénétrant à l'état de fusion) ;
2) La tension de surface du matériau TPE est inférieure à celle du plastique dur (sinon, la fonte TPE ne pourrait pas s'étaler sur la surface de l'insert en plastique dur) ;
3) Quand la fonte TPE s'écoule le long de la surface du plastique dur dans la cavité du moule, de la chaleur est libérée pendant le processus de refroidissement, ce qui peut fondre rapidement et efficacement la surface du plastique dur pour former une fine couche d'interpénétration.
2. Les 7 guides de référence du processus de surmoulage
1) Le moulage 2K est meilleur que celui du moulage bi-injection (moulage multi-injection) en effet.
Avantages du moule 2K : La première injection de plastique dur est encore chaude, puis elle entre immédiatement dans la seconde cavité de la machine de moulage par injection 2K. Puisqu'il n'y a pas d'absorption d'humidité pendant le processus de transfert ; d'un côté, il est facile d'être ablaté par la fonte TPE à haute température sur la surface pour produire une couche ultra-fine, et de l'autre côté, il n'y a pas d'effet d'adsorption de vapeur d'eau sur la surface.
2) Choisir une température de canon (fusion) plus élevée autant que possible dans la plage admissible du matériau TPE, sinon le TPE n'aurait pas suffisamment de chaleur pour ablater la surface du matériau en plastique dur.
3) Lors du surmoulage du second tir, la cavité de moule du plastique dur ferait mieux d'adopter une température de moule élevée pour fournir de l'énergie thermique. Quand les plastiques durs atteignent une haute température, la fonte TPE à haute température refroidira lentement de sorte qu'elle a assez de chaleur et de temps pour ablater le plastique dur pour former une couche ultra-fine insoluble.
4) Dans la seconde étape de surmoulage, la fonte TPE devrait être éjectée avec une vitesse de tir élevée aussi rapide que possible, sous la prémisse d'aucun bord volant TPE.
a. Avec une vitesse de tir rapide, la fonte TPE a un temps d'étalement court sur la surface du plastique dur et un temps plus long pour ablater la surface du plastique dur pendant le cycle de moulage.
b. Le frottement entre le TPE et la surface du plastique dur mène au frottement et à la génération de chaleur. Ainsi, la température de la fonte TPE refroidit aussi lentement, avec un temps plus long pour contacter et ablater la surface du plastique dur.
c. En raison de la vitesse de tir rapide, la viscosité de la plupart des fontes TPE est cisaillée en devenant mince, ce qui mène à une diminution de la tension de surface qui est propice à l'étalement sur la surface du plastique dur.
5) Éviter l'absorption d'humidité ou le ternissement sur la surface du plastique dur, surtout dans le moulage bi-injection. Dans certains cas, à travers le processus de transfert, cela est plus susceptible de se produire.
6) Nylon 66, l'absorption d'humidité de surface mène à la formation et l'adsorption de molécules d'eau pour former des liaisons hydrogène, le TPE ne peut pas efficacement former des liaisons intermoléculaires avec les molécules de surface du plastique dur, et la force de liaison naturelle diminue. Le TPE à polarité revêtant le plastique dur à polarité est certainement aussi une formule à polarité, ne pas faire attention à l'étanchéité à l'humidité, affecte l'effet de cohésion en même temps.
7) Faire attention au problème de lavage du canon au stade initial de la machine de test.
a. Précédemment revêtu avec PVC
b. Précédemment c'était une machine qui produisait du caoutchouc dur
Trois avantages du surmoulage
Il y a trois raisons majeures d'utiliser le surmoulage pour votre design.
Meilleure esthétique
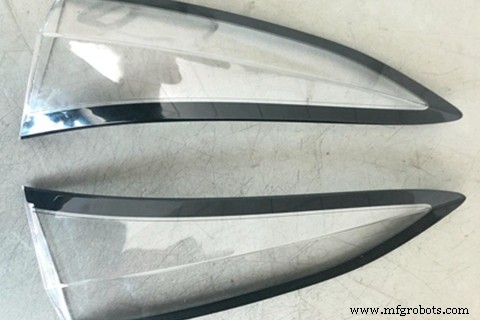
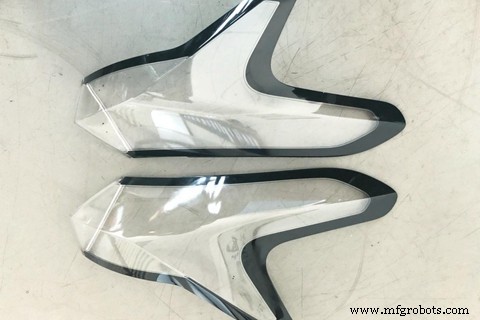
Si vous voulez créer une pièce plastique qui a plusieurs couleurs ou plusieurs types de finitions de surface, alors le surmoulage est un processus idéal. Différents composants colorés ou texturés peuvent être surmoulés les uns avec les autres et former une pièce avec des couleurs et finitions connectées sans couture. Par exemple, une pièce en résine transparente peut être surmoulée avec une pièce en résine noire pour former un objectif automobile ; et des inserts métalliques surmoulés avec du plastique ont meilleure apparence que les inserts qui sont manuellement placés à l'intérieur des pièces plastiques.
Meilleur assemblage
Deux ou plusieurs composants moulés ensemble s'ajustent mieux que deux composants faits séparément et ensuite assemblés, car pendant le processus de surmoulage, le plastique qui est ajouté sur le substrat est fondu puis durci sur le substrat, créant ainsi un assemblage plus solide.
Plus convivial
Utiliser des élastomères comme le caoutchouc ou le polyuréthane sur une pièce en plastique dur ou métal la rend plus agréable pour les utilisateurs finaux. Les pièces métalliques et le plastique dur ne sont pas très agréables pour la main humaine, ajouter une couche souple sur des pièces en plastique dur ou métal peut adoucir la texture des pièces et ainsi rendre les pièces plus conviviales.
Trois méthodes pour réaliser un prototype de produit surmoulé
En raison de la structure complexe des moules d'injection 2K, le processus de développement de produit a besoin d'un cycle plus long et d'un coût plus élevé. Si nous ne faisons qu'un ou plusieurs ensembles de prototypes à l'étape de développement de produit, avons-nous besoin de passer par le moulage par injection 2K ou bi-injection ? Voici des approches guides largement utilisées dans notre service de prototypage rapide comme suit :
1. Technologie d'impression 3D
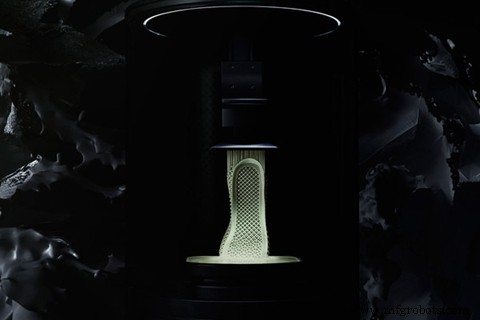
Les imprimantes 3D FDM deux couleurs existent déjà depuis longtemps. Généralement, l'impression 3D est équipée de deux têtes d'impression pour imprimer des matériaux de différentes couleurs afin de réaliser le modèle de mélange deux couleurs. Cependant, il y a encore de grandes limitations dans la sélection des matériaux. Certaines imprimantes 3D, bien que capables d'imprimer des pièces transparentes multicolores, ont une construction rugueuse, basse résolution, texture pauvre, et peuvent même être décrites comme « pixelisées ». Par conséquent, il y a encore un long chemin à parcourir pour l'impression 3D avec des caractéristiques polychromatiques et des prototypes d'apparence.
2. Surmoulage par outil en silicone
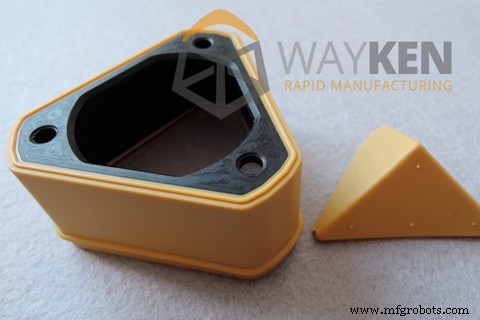
Le moulage par uréthane est une méthode courante pour le prototypage en petites séries. Et il a un avantage proéminent pour la production de prototypes de surmoulage.
La pièce moulée en outil silicone peut correspondre précisément aux spécifications des clients, peu importe ce que cela fait référence à la couleur, texture, finition brillante, moulage par insertion et surmoulage, ou même optiquement transparent. C'est génial pour la production d'essai de pièces avec des structures de processus complexes peuvent sortir directement du moule, rendant ainsi la pièce facile à démouler, ignorant le besoin de concevoir l'angle de dépouille, fournissant une tolérance d'usinage standard sur ± 0,15 mm/100 mm, avec la plus haute précision capable d'atteindre ± 0,05 mm. La structure complexe peut sortir directement du moule.
En plus, la sélection de matériaux est aussi abondante, avec de multiples matériaux pour faciliter la création de pièces de moulage par uréthane. Des matériaux avec certaines propriétés sont similaires aux plastiques de qualité production tels que ABS, PMMA, PC, PP, PA, caoutchouc souple, et incluent résistants aux chocs, haute température (120℃), ou ignifuges (UL94-V0).
Fabrication du moule : Le processus de surmoulage par outil en silicone comprend principalement la fabrication du modèle maître, la fabrication du moule en silicone et le moulage sous vide. En utilisant un moule en silicone, nous pouvons faire beaucoup de types de produits de surmoulage, tels que caoutchouc surmoulé plastique dur, plastique dur surmoulé plastique dur, et transparent surmoulé plastique non-transparent.
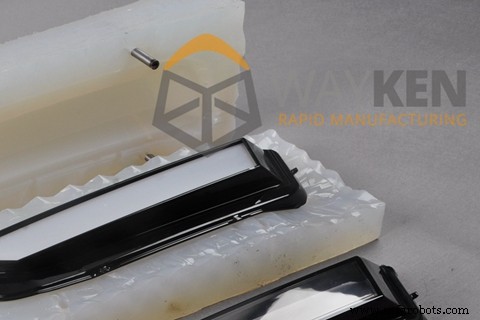
Contrôle du processus : la position de la porte et la conception de l'évent du moule en silicone est une grande difficulté dans la fabrication du moule de surmoulage en silicone. Premièrement, la porte doit être positionnée loin de la surface d'apparence du produit, et une fluidité suffisante est requise pour permettre au matériau de remplir le moule. Deuxièmement, la position et la quantité d'évents ont souvent besoin d'être ajustées plusieurs fois, surtout quand la pièce transparente est faite, le mauvais air produira des défauts d'apparence évidents. Finalement, le retrait des deux matériaux et la déformation pendant le durcissement secondaire.
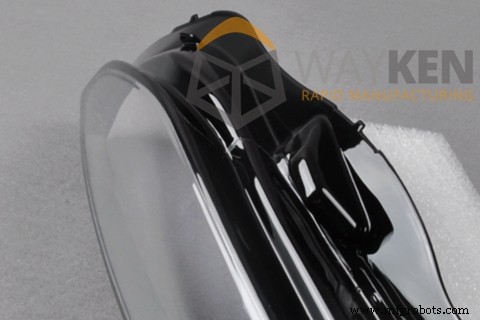
3. Usinage CNC + traitement de surface
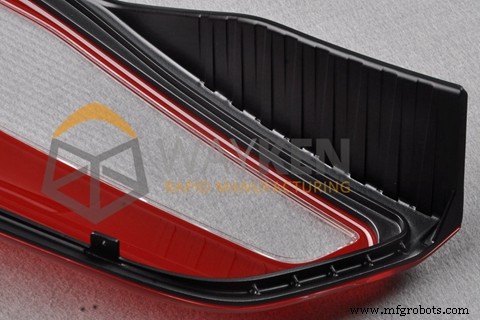
L'usinage CNC de prototypes 2K prendra normalement beaucoup de post-traitement pour atteindre la combinaison deux couleurs ou multi-matériaux.
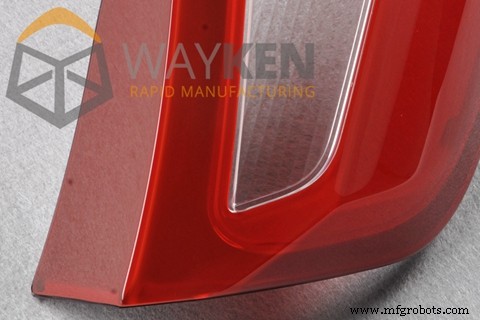
Ses caractéristiques sont la vitesse rapide, avec une haute précision dimensionnelle et qualité d'apparence. L'option de matériaux de surmoulage est large, presque tous les plastiques d'ingénierie et matériaux métalliques peuvent être traités. Après polissage et autres traitements de surface, l'effet de production peut être comparable ou même supérieur au produit moulé par injection.
Pour l'instant, la fabrication de prototypes de produits surmoulés est encore dominée par l'usinage CNC. Bien sûr, le moule en silicone a aussi fait de grands progrès. Habituellement, le traitement du prototype de surmoulage est réalisé en combinant les méthodes d'usinage CNC et de surmoulage par outil en silicone.
Nouvelles avancées dans la technologie de surmoulage
À travers l'observation des expositions internationales importantes ces dernières années, les fabricants européens et américains dans le domaine du moulage par injection multicolore ont été promus à la présentation de « combinaison » de plusieurs technologies de moulage de base. Excepté les produits multicolores traditionnels, tels que les phares automobiles, panneaux de climatisation, cadres TV, etc., une nouvelle application telle que l'étiquetage dans le moule bi-couleur (IML), la composition dans le moule bi-couleur (IMA), StackMold, 2K+IML+IMA+Stack Mold, moulage bi-couleur et injection intercouche, tous ces nouveaux AP peuvent être réalisés par une seule machine d'injection.
En conséquence, la technologie de moulage par injection multicolore attire de plus en plus d'attention. Ce dont nous n'avons pas seulement besoin de présenter la technologie multicolore mais aussi de la combiner avec d'autres technologies pour créer des fruits à plus haute efficacité, ce que l'industrie doit défier comme objectif à l'étape suivante.
WayKen a une expertise approfondie dans le domaine du surmoulage. Récemment, nous avons fait de grands progrès dans le moule en silicone 2K de petites séries de pièces de phares de voiture transparentes bi-couleur. Contactez-nous et obtenez un devis instantané pour réduire le temps de production et le coût pour votre projet de surmoulage.
Technologie industrielle
- Moulage par compression vs moulage par injection : différences clés et choix du bon procédé
- Comprendre les trois procédés de moulage fondamentaux : compression, injection et injection liquide
- Moulage par injection thermodurcissable : Avantages, inconvénients et guide expert
- Fonderie de précision en acier inoxydable : développement actuel, tendances et compétitivité croissante de la Chine
- Pourquoi le moulage par injection est le procédé de fabrication de référence
- Prototypes par Injection Plastique : Solutions Rapides et Économiques pour Pièces de Précision
- Moulage par Injection Rapide : Performance et Efficacité Supérieures
- Optimiser le Moulage par Injection avec Goupilles d'Éjection : Types & Meilleures Pratiques
- Moulage par injection bas volume : limitations clés et solutions pratiques