



Optimiser le Moulage par Injection avec Goupilles d'Éjection : Types & Meilleures Pratiques
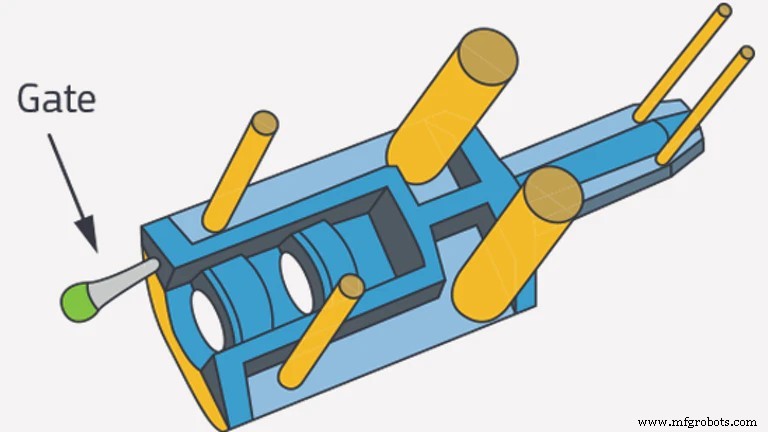
L'introduction des goupilles d'éjection en moulage par injection dans les processus de fabrication a résulté en des opérations automatisées, une vitesse de production améliorée et des produits plus efficaces. Cela a aussi amélioré la constance dans les conceptions de produits.
Malgré l'amélioration des processus de fabrication par le moulage par injection, il y a cependant de nombreux défauts dans sa conception qui doivent être optimisés. Cela pour garantir de meilleurs produits plus efficaces.
Ainsi, cet article examine les goupilles d'éjection en moulage par injection, et comment optimiser leur conception pour avoir des produits plus efficaces.
Que Sont les Goupilles d'Éjection en Moulage par Injection ?
Les goupilles d'éjection sont vitales dans la création de pièces. Elles sont un composant intégral du système d'éjection dans le moule, qui détermine le résultat final des produits dans un processus de moulage par injection.
Le moulage par injection est un processus de fabrication qui implique l'injection de plastique fondu dans un moule métallique pour prendre la forme du moule. Par conséquent, les goupilles d'éjection en moulage par injection impliquent le retrait des pièces terminées des moules de matrice. Le moule métallique est composé de deux parties : côtés A et B. Au refroidissement du matériau fondu dans le moule, les deux parties du moule métallique sont séparées pour permettre le retrait du plastique solide. Les moules d'injection sont construits de telle sorte que quand ils s'ouvrent, la moitié côté A est soulevée, laissant la pièce formée et le côté B.
Les goupilles d'éjection sont situées sur la moitié côté B d'un moule, d'où elles poussent la pièce formée hors du moule. La marque de goupille d'un moule d'éjection est communément imprimée sur les produits finis sous forme d'une bosse.
Types de Goupilles d'Éjection
Il existe de nombreux types de goupilles d'éjection utilisés dans la fabrication de produits. Voici les types les plus courants que vous trouverez idéaux pour le processus.
Goupilles d'Éjection Trempées à Cœur (Through-Hard)
Ces goupilles d'éjection sont traitées thermiquement pour assurer la constance de la dureté à travers le diamètre de la goupille. Les goupilles trempées à cœur peuvent supporter des températures de travail jusqu'à 200°C, et sont mostly adaptées au système d'éjection plastique dans le moule.
Goupilles d'Éjection Trempées en Surface (Case Hardened)
Elles sont aussi connues sous le nom de goupilles Nitride H13, sont des goupilles beaucoup plus dures que les goupilles trempées à cœur, et sont adaptées aux systèmes d'éjection de coulée sous pression dans le moule. Les goupilles trempées en surface sont nitrurées à 65-70 HRC et peuvent supporter des températures supérieures à 200°C.
Goupilles d'Éjection Noires
Les fabricants ont développé ces goupilles d'éjection en raison de l'incapacité des goupilles Nitride H13 à être employées à des températures de travail supérieures à 600°C. La goupille d'éjection noire est revêtue d'un traitement de surface noir qui lui permet d'être auto-lubrifiante et de supporter des températures élevées jusqu'à 1000°C. C'est une goupille d'éjection coûteuse et adaptée à un système d'éjection métallique dans le moule pour automobiles.
Considérations de Conception pour le Moulage par Injection
Une conception de moule d'injection doit être telle qu'elle fonctionne comme prévu. Une erreur dans la conception peut résulter en la fissuration ou le retrait de la pièce, ce qui peut s'avérer trop coûteux ou trop laborieux à remédier.
D'où la nécessité d'exécuter une conception bien structurée, et il y a certains facteurs à considérer.
● Créer des Angles de Dépouille
L'angle de dépouille est une inclinaison en forme qui est appliquée aux deux côtés d'un moule d'injection. Cette légère distorsion de la forme du moule permet le retrait facile du plastique du moule.
L'angle de dépouille doit être présent pour fournir une résistance contre le frottement lors du retrait de la pièce du moule. Permettre plus d'angles de dépouille assurerait le retrait facile des pièces du système d'éjection dans le moule.
L'absence d'angles de dépouille résulterait en de grandes marques de goupilles d'éjection sur la pièce pendant le retrait et des éraflures sur la paroi du moule.
● Épaisseur de Paroi Uniforme
Quand le matériau fondu est versé dans un moule avec une épaisseur de paroi uniforme, il s'écoule librement sans restriction, remplissant la cavité de la paroi et assumant sa forme définie.
Des parois de moule non uniformes entraîneront le refroidissement de la section plus fine du matériau fondu. Par conséquent, au fur et à mesure que la section plus épaisse refroidit, cela entraînera le retrait du matériau, la concentration de contrainte, et éventuellement la fissuration pendant le retrait.
Néanmoins, si votre conception ne permet pas une épaisseur de paroi uniforme, cela peut être remédié par le carottage et l'ajout de goussets.
(Le carottage est un processus de retrait du plastique fondu de la zone large pour assurer l'uniformité le long de la paroi. Les goussets sont des structures de support que vous ajoutez à la paroi comme renforts pour réduire l'épaisseur de la paroi)
● Assurer des Bords Arrondis
Avoir des coins arrondis à l'intérieur et à l'extérieur de la pièce a plusieurs avantages. Cela réduit la concentration de contrainte et empêche la pièce de se fissurer.
Les coins aigus limitent l'écoulement du plastique fondu dans la matrice, et au refroidissement le plastique tire contre les coins aigus et est difficile à retirer.
Les pièces à bords arrondis sont faciles à produire, plus économiques, et permettent une meilleure formation et retrait des produits.
● Réduire les Contre-Dépouilles
Les contre-dépouilles sont des caractéristiques saillantes dans la conception du moule qui obstruent le retrait de l'un ou l'autre côté du moule. Les contre-dépouilles sont nécessaires et inévitables dans une conception de moule car elles empêchent la pièce d'être éjectée directement du moule.
Cependant, les contre-dépouilles peuvent être remédiées en créant des verrous ou loquets qui permettent un retrait ou assemblage facile. Autant que possible, l'équipe de conception doit garder le nombre de contre-dépouilles dans un système d'éjection dans le moule au minimum.
● Emplacements des Points d'Injection
Les points d'injection sont les points d'entrée du plastique fondu dans le moule. Cependant, au refroidissement de la pièce, le point laisse une marque de goupille, qui est la plupart du temps encore visible même après retrait de la bosse.
L'équipe de conception peut utiliser un point de bord pour remédier à cela, où les bosses résultantes seraient moins visibles. Le matériau fondu est aussi injectable par une extension située sur la goupille d'éjection.
Au refroidissement de la pièce, la goupille d'éjection peut repousser la marque de goupille résultante du point pendant le retrait de la pièce du moule.
● Nature du Matériau
Le type de matériau utilisé devrait dépendre de la fonction du produit.
Certains matériaux sont épais, certains sont flexibles, tandis que d'autres sont durs ou fragiles. Le type de matériau choisi déterminerait à quoi sert la pièce et sa conception.
Bien que vous puissiez épaissir certains matériaux, il est aussi possible de les plier en formes. Vous devriez aussi considérer ces aspects avant de choisir le type de matériau.
Défauts Courants et Solutions
Le moulage par injection utilisant des goupilles d'éjection s'accompagne de certains défauts. Voici les défauts possibles et les solutions nécessaires.
Ruptures
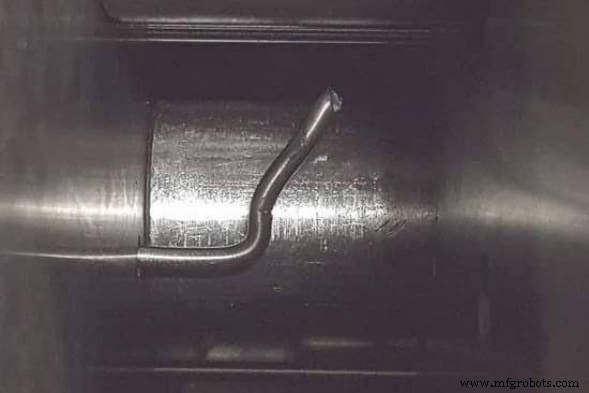
La raison principale de la rupture des goupilles d'éjection est la différence entre la force requise pour éjecter la pièce du moule et la résistance de la goupille.
L'éjection des pièces du moule requiert de la force. Parfois, la force requise dépasse la résistance de la goupille en raison de sa longueur non supportée, menant à la rupture.
Par conséquent, la façon la plus efficace de remédier aux ruptures de goupilles d'éjection est d'employer de grandes quantités de goupilles d'éjection avec des diamètres plus larges. Ainsi, la force requise a une répartition uniforme sur diverses goupilles, réduisant ainsi les ruptures.
Marques de Goupilles d'Éjection
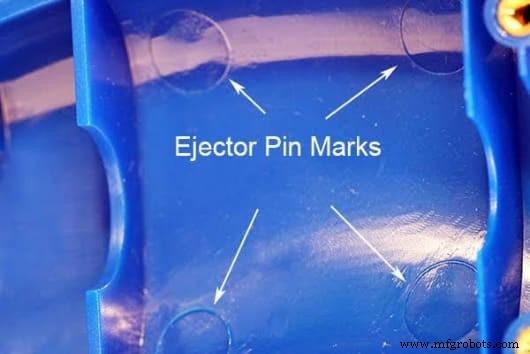
Ce sont des « bosses » laissées sur la pièce par les goupilles d'éjection pendant le retrait du moule. Cette marque de goupille peut résulter en la fissuration des produits pendant l'utilisation. Il est donc important de concevoir un système d'éjection dans le moule pour prévenir les défauts de marques de goupilles d'éjection.
- Disposer les goupilles d'éjection de telle sorte que la force d'éjection à travers la pièce soit constante.
- Placer les goupilles d'éjection sur des parties dures comme inserts métalliques, piliers et nervures pour éviter le défaut de marques de goupilles d'éjection.
- Concevoir la position des goupilles d'éjection sur la surface plane de la pièce plutôt que sur les pentes.
Giclage (Jetting)
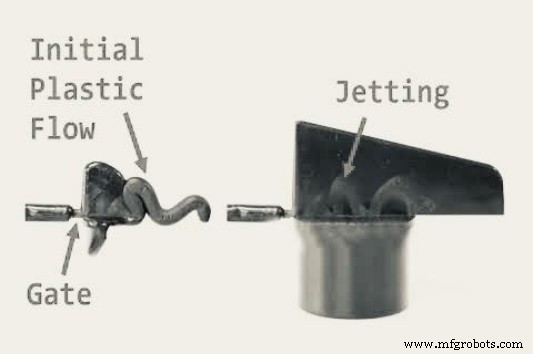
Le giclage survient suite à une taille de point trop petite, ou il y a une injection rapide du matériau fondu dans le moule résultant en une forme déformée.
Cela peut être remédié par :
- Augmenter la taille du point
- Contrôler l'écoulement du matériau fondu vers le moule
Autres Types d'Éjecteurs
Bien qu'ils ne soient pas courants chez de nombreux machinistes, il existe aussi d'autres types d'éjecteurs. Voici quelques exemples.
Manchons d'Éjection (Ejector Sleeves)
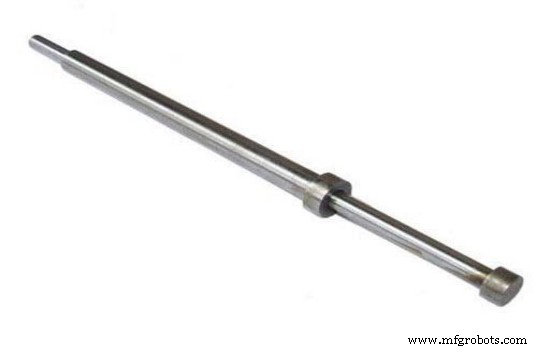
Ce sont simplement des goupilles d'éjection creuses. Ils consistent en une goupille de manchon à surface dure avec un trou et une goupille de noyau qui s'insère dans le trou. Les trous dans les manchons d'éjection servent à guider et protéger la goupille.
Plaques d'Éjection (Ejector Plates)
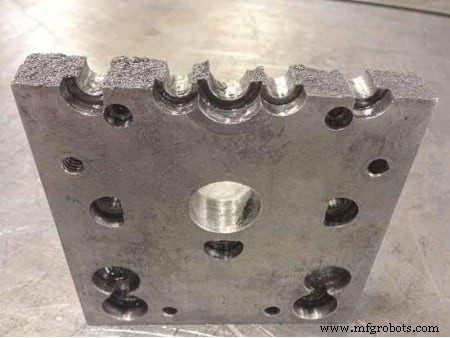
Dans un système d'éjection dans le moule, les plaques d'éjection fonctionnent aux côtés des goupilles d'éjection. Elles maintiennent la tête des goupilles pour les empêcher de sortir pendant le processus de moulage par injection avec goupilles d'éjection.
Blocs d'Éjection (Ejector Blocks)
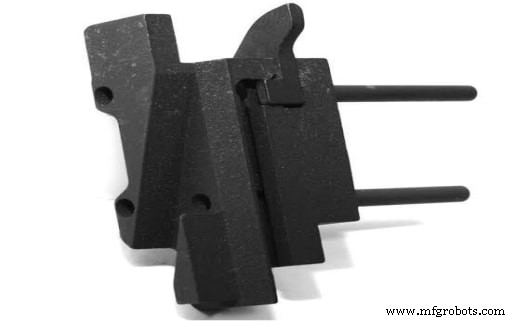
Ils ont des rainures creuses lubrifiantes et sont appliqués à la surface de produits minces qui nécessitent une finition de surface élevée mais seraient marqués par le défaut de marques de goupilles d'éjection.
Ils limitent les marques de goupilles d'éjection et sont aussi applicables sur la surface de produits avec un gauchissement élevé.
Conclusion
Les experts en conception ne peuvent pas ignorer l'importance des goupilles d'éjection dans le processus de moulage par injection. C'est parce que le produit formé dans le moule dépend de l'efficacité des goupilles d'éjection pour éviter les défauts de marques de goupilles d'éjection.
Par conséquent, il est important de faire confiance à une entreprise avec une connaissance de la Conception pour la Fabrication, comment utiliser les goupilles d'éjection, et un excellent historique de gestion de la conception de moulage par injection avec goupilles d'éjection.
Nous chez RapidDirect pouvons garantir des conceptions optimisées pour votre processus de moulage par injection avec goupilles d'éjection. Consultez notre équipe support pour des conseils de fabrication et si vous avez déjà un fichier CAO, il ne reste qu'une petite étape. Téléchargez-le maintenant pour obtenir un devis instantané pour votre conception.
FAQ
Quelles Conceptions de Moulage par Injection Peuvent Être Utilisées, Si la Surface est Limitée ?Dans les cas de conception où la surface est limitée, de telle sorte qu'il n'y a pas de points sur la pièce permettant l'éjection du moule, vous pouvez optimiser votre conception en :
– Ajoutant des bossages pour agir comme tampons d'éjection
– Remplaçant les goupilles d'éjection par des pièces en caoutchouc silicone liquide, de telle sorte qu'au refroidissement, les pièces sont éjectées manuellement des moules via le caoutchouc silicone liquide.
Quand on choisit un matériau, il est préférable de considérer la fonction de votre produit et les propriétés qu'il devrait posséder. Les alternatives moins chères échoueront à long terme. Par conséquent, il est préférable d'utiliser des matériaux haute performance qui satisfont nos besoins de produit.
Technologie industrielle
- Moulage par injection thermodurcissable : Avantages, inconvénients et guide expert
- Moulage par injection expliqué : vidéo experte et guide pratique
- Compounds PEEK Haute Viscosité : Optimaux pour Injection et Extrusion
- Types de démarreurs moteurs et directives d'application essentielles
- Sable de Moulage : Types, Propriétés et Utilisations en Fonderie
- Moulage par injection de plastique de précision : production efficace de composants durables
- Pourquoi le moulage par injection est le procédé de fabrication de référence
- Optimiser le Moulage par Injection avec Goupilles d'Éjection : Types & Meilleures Pratiques
- Comprendre le jargon du moulage par injection : Multi-cavités, moules familiaux et inserts expliqués