



Moulage par injection ABS : Aperçu du processus et considérations clés
Le moulage par injection est un processus de fabrication courant avec différentes variantes selon la matière première utilisée. L'une de ces variantes du processus est le processus de moulage par injection ABS. Comme son nom l'indique, la matière première pour cette variante de moulage par injection est le plastique ABS.
Qu'est-ce que le plastique ABS ?
ABS signifie Acrylonitrile Butadiène Styrène. Ce matériau plastique comprend trois monomères qui composent son nom. Chacun de ces monomères contribue ses propriétés au polymère plastique pour lui donner une large gamme de propriétés.
Les propriétés que le plastique possède incluent la résistance chimique, la dureté et la résistance à la chaleur contribuées par l'acrylonitrile. D'autres propriétés incluent la résistance aux chocs et la ténacité (données par le butadiène) et la résistance et la brillance contribuées par le styrène. Malgré sa large gamme de caractéristiques, c'est relativement l'un des plastiques les moins chers à acheter. Aussi, c'est l'un des plastiques les plus faciles à utiliser en moulage par injection en raison de sa facilité de traitement.
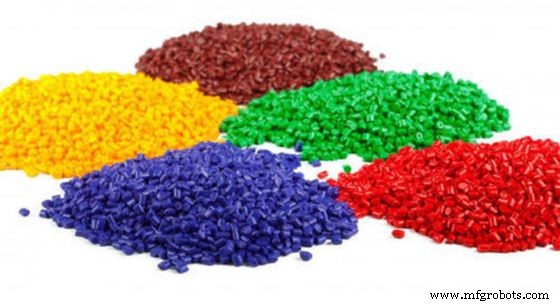
Malgré sa force et sa ténacité acclamées, ce plastique fort n'est pas si imperméable à la lumière UV. Donc il a une utilisation extérieure limitée. Cependant, les fabricants de pièces ont trouvé des moyens de manipuler les propriétés de ce plastique pour résister à la lumière UV en utilisant divers additifs et charges tels que l'acrylique, le verre et les fibres d'acier inoxydable. Ces additifs altèrent les propriétés du plastique et améliorent davantage ses utilisations pour diverses applications.
Ces propriétés et potentiel de manipulation font de l'ABS le polymère le plus largement utilisé dans le processus de moulage par injection. Voulez-vous découvrir comment ce plastique est utilisé pour fabriquer divers produits finis ? Alors, la section suivante est un must-read.
Processus de moulage par injection ABS
Cette section met en évidence les différentes étapes que les fabricants doivent suivre pendant le processus de moulage par injection de plastique ABS. Elles incluent :
Pré-traitement du matériau
Avant d'utiliser un morceau de plastique ABS pour la fabrication, il a besoin d'un séchage approprié. La température de séchage utilisée est dans la plage de 80 – 85 °C pendant 2 – 4 heures. Une autre méthode de séchage implique l'utilisation d'une trémie de séchage avec une température de 80 °C. Cependant, ce dernier processus ne dure que 1 – 2 heures.
Calibrage de la machine de moulage par injection
Après le traitement du matériau, l'étape suivante est de préparer la machine de moulage ABS pour le travail. Cela impliquera le réglage des paramètres tels que le rapport de compression, la force de serrage et la pression de moulage par injection. Les valeurs typiques pour ces paramètres incluent un rapport de compression supérieur à 2, une force de serrage allant de 4 700 à 62 000 tonnes par mètre carré (t/m²), et une pression de moulage par injection supérieure à 1 500 bar.
Conception du moule et de la porte
Le moule est assez vital pour déterminer comment le produit ABS fini va se présenter. Donc, la conception du moule et de sa porte est assez importante dans le processus. L'épaisseur du moule ABS varie entre 0,025 – 0,05 mm, tandis que la longueur de la porte est réglée à moins de 1 mm. Aussi, le diamètre du canal par lequel l'ABS fondu s'écoule est réglé à 3 mm, tandis que la largeur de l'évent varie de 4 – 6 mm. Finalement, la température du moule utilisée est toujours autour d'une plage de 60 – 65 °C.
Température de moulage par injection
La température de moulage par injection utilisée pour un processus particulier de moulage par injection ABS dépend de la qualité/grade d'ABS utilisé. Listés ci-dessous sont des exemples de certains grades de plastique ABS couramment utilisés dans le moulage par injection de plastique ABS et la température optimale de moulage par injection utilisée :
- Grade Résistant à la Flamme : 200 – 240 °C, la température optimale dans 220 °C – 230 °C.
- Grade Galvanoplastie : 250 – 275 °C, avec la température optimale à 270 °C.
- Grade Renforcé Fibre de Verre : 230 °C – 270 °C.
- Grade Haute Résistance aux Chocs : 220 °C – 260 °C, température optimale à 250 °C.
- Grade Résistant à la Chaleur : 240 °C – 280 °C, température optimale à 265 °C – 270 °C.
Vitesse de moulage par injection
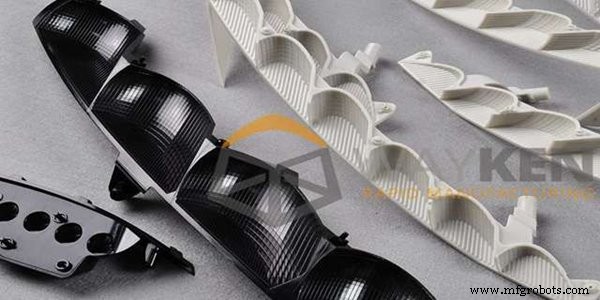
La vitesse de moulage par injection dépend du grade du plastique ABS et des exigences du produit fini. Par exemple, les plastiques ABS résistants à la flamme ne peuvent utiliser que des vitesses de moulage par injection lentes. Aussi, les produits qui nécessitent une finition de surface de précision pourraient nécessiter des vitesses de moulage par injection multi-étapes, élevées.
Temps de séjour
Le temps de séjour est le temps qu'il faut pour un granulé de plastique pour aller du canon de moulage par injection au moule d'injection. Pour les plastiques ABS, le temps de séjour est généralement entre 5 – 6 minutes à une température inférieure à 265 °C. Cependant, pour le grade ABS retardateur de flamme, le temps de séjour est plus court, et la température est bien plus basse.
Contre-pression
Il est conseillé de garder la contre-pression du processus de moulage par injection ABS aussi basse que possible pour prévenir l'usure. La pression acceptable est généralement autour de 5 bar.
Autres opérations
D'autres activités effectuées pendant les processus de moulage ABS incluent les moulages décorés en utilisant le marquage laser ou le gaufrage à chaud, le soudage ultrasonique, etc.
Nettoyage
Certains grades d'ABS ont tendance à coller à la vis du moule après avoir retiré la pièce. Donc la meilleure façon de nettoyer cela est d'attendre un peu pour que le résidu s'use, puis nettoyer les compartiments de la machine de moulage par injection soigneusement en utilisant du polystyrène.
Avantages du moulage par injection ABS
Il y a beaucoup de raisons pour lesquelles le moulage par injection ABS est l'une des formes les plus populaires de moulage plastique. Certains des avantages incluent :
Reproductibilité précise
En raison de la traitabilité de l'ABS, c'est le matériau le plus approprié à utiliser pour fabriquer des pièces complexes. Sa traitabilité le rend facile de reproduire des pièces complexes et fonctionnelles en utilisant le plastique. En plus des pièces étant produites avec précision, elles maintiennent encore l'intégrité fonctionnelle même quand utilisées dans des conditions extrêmes, grâce à la dureté du plastique.
Haute résistance à la traction
Les pièces moulées en ABS sont appropriées pour une utilisation dans des applications qui nécessitent de supporter des charges lourdes en raison de leur haute résistance à la traction. Leur capacité à résister aux chocs mécaniques lourds fait de ce plastique une bonne option budgétaire pour les applications à haute tension.
Recyclabilité
La recyclabilité de l'ABS en fait un matériau parfait pour une utilisation dans des applications réutilisables. Les usines de recyclage peuvent facilement broyer les pièces plastiques et les mélanger avec de l'ABS frais pour les utiliser pour la production de nouvelles pièces.
Inconvénients du moulage par injection ABS
Malgré ses nombreux avantages, l'ABS a ses lacunes aussi. Certains de ces inconvénients incluent :
Mauvaise résistance à la fatigue
Bien que les pièces ABS aient généralement une haute résistance à la traction, elles ne peuvent pas supporter des charges lourdes pendant de longues périodes en raison de leur mauvaise résistance à la fatigue. La pièce en plastique ABS pourrait se dégrader facilement si constamment exposée à des environnements à haute contrainte.
Résistance UV médiocre
Un des principaux défauts du plastique ABS est sa mauvaise performance au soleil. Le matériau a tendance à se dégrader lors d'une exposition constante au soleil. Cependant, les fabricants de pièces améliorent sa performance au soleil en ajoutant des additifs au plastique ABS pendant le moulage.
Facteurs à considérer pendant le moulage par injection ABS
Quand on essaie de démarrer un lot de moulage par injection ABS, quelques facteurs doivent être en place. Ces facteurs sont vitaux pour avoir des pièces moulées avec succès. Ils incluent :
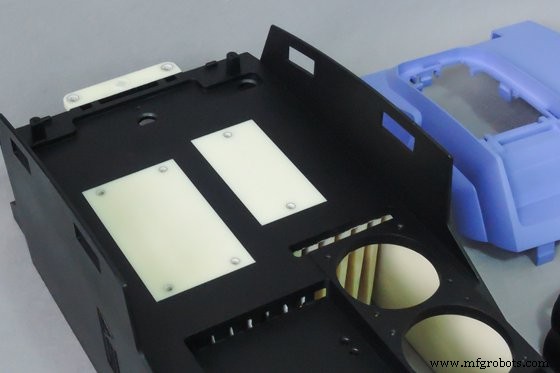
Humidité dans le matériau avant moulage
Le plastique ABS a des propriétés hygroscopiques (il peut absorber l'humidité de l'air) et absorbe aussi l'eau autour de lui. Cependant, la présence d'eau dans n'importe quel plastique ABS moulé pourrait causer des défauts structurels dans le plastique. Donc, s'assurer que le plastique ABS utilisé est correctement séché est essentiel. Il y a deux types de paramètres pour sécher le plastique : soit sécher à 80 – 95 °C pendant 3 – 4 heures ou utiliser une trémie sèche à 80 °C pendant 1 – 2 heures.
Contrôle de la température
Contrôler la température est crucial pendant le moulage par injection ABS car la surchauffe du plastique pourrait mener à une dégradation thermique. Cette dégradation thermique est due aux liaisons chimiques dans le plastique se brisant, ce qui pourrait causer des granulés bruns sur la pièce finie.
Travailler avec une machine de moulage par injection avec un bon contrôle de température est essentiel car ce processus nécessite encore beaucoup de chaleur. Par exemple, quand les pièces ABS en production contiennent un haut niveau de brillance, la température utilisée en production est plus haute que la normale. Cependant, il est important de noter que plus la température utilisée pour le processus d'injection est haute, plus le temps d'exposition devrait être court.
Conception de la pièce et du moule
Concevoir les pièces avant le processus de moulage par injection rend possible de déterminer si la production de la pièce est réellement possible. Voici quelques principes généraux qui fonctionnent avec la conception de pièces ABS :
- L'épaisseur des parois de la pièce devrait être uniforme. S'il y avait une variation, elle ne devrait pas être plus de 25 % l'une de l'autre. C'est important car des parois uniformes aident à prévenir la contrainte sur le mur déficient.
- Aussi, l'épaisseur de paroi devrait déterminer la taille du rayon. Le rapport du rayon à l'épaisseur de paroi ne devrait pas être moins de 0,3. La règle d'or ici est que plus le rayon est grand, moins il y a de contrainte. Cependant, le rayon doit rester dans des limites raisonnables car un grand rayon cause des marques de rétrécissement sur la pièce.
- Pour le moule, l'épaisseur devrait varier de 0,025 à 0,05 mm. Aussi, la longueur de la porte devrait être autour de 1 mm, le diamètre du canal d'écoulement devrait être autour de 3 mm, et la largeur de l'évent devrait varier de 4 à 6 mm.
Finalement, le processus de refroidissement du moule d'injection a besoin d'une conception optimale pour prévenir les problèmes de retrait.
Applications du moulage par injection ABS
Le plastique ABS a des utilisations dans différentes industries pour diverses raisons. En raison de sa facilité de moulage, le faible coût de production et la résistance aux changements physiques et chimiques, ce polymère est devenu un favori des fabricants. Voici quelques exemples d'industries où les pièces en plastique ABS ont trouvé une utilisation :
- Industrie de la construction : En raison de sa résistance aux chocs physiques, chimiques et lourds, les fabricants utilisent les plastiques ABS pour faire des tuyaux et raccords utilisés dans les bâtiments.
- Industrie automobile : Le plastique ABS est une matière première courante pour les pièces de voiture légères. Exemples de pièces de voiture faites en plastique ABS : pièces de ceinture de sécurité, revêtements de porte, garnitures de pilier, composants de tableau de bord, etc.
- Industrie des biens de consommation : Les plastiques ABS se trouvent dans de nombreux appareils ménagers tels que robots culinaires, aspirateurs, revêtements de réfrigérateur, etc.
D'autres applications incluent les industries de la santé, du sport et de l'électrique.
Le coût du processus de moulage par injection ABS
Si vous essayez de produire des pièces en utilisant le moulage par injection, il est juste de découvrir le coût de tout le processus avant d'aller de l'avant. Pour estimer les coûts impliqués, vous devez prendre en compte différents coûts. Exemples des divers coûts impliqués incluent :
Coûts d'équipement
Vous externaliserez très probablement votre production à des entreprises avec l'équipement nécessaire. Ces entreprises vous factureront des frais séparés pour l'équipement utilisé. Cependant, si vous prévoyez d'obtenir l'équipement, vous devrez débourser une somme dans la fourchette de 50 000 $ – 200 000 $. En plus d'acheter l'équipement, vous devrez aussi maintenir l'équipement, ce qui pourrait vous coûter une fortune. L'option rentable sera d'externaliser la production.
Coûts de moule
C'est aussi connu comme les coûts d'outillage. Cela fait monter le coût du processus de moulage par injection ABS. Il y a trois méthodes différentes utilisées pour faire les moules d'injection. Elles incluent l'usinage CNC, l'impression 3D et l'électroérosion (EDM). Ces méthodes peuvent aller aussi bas que 100 $ pour des moules simples imprimés en 3D à faible volume. Le prix pourrait aussi aller aussi haut que 100 000 $ pour de grandes séries de production ou des moules avec des designs complexes.
Coûts de matériau
C'est le coût d'achat du matériau (dans ce cas, l'ABS). Vous pourrez trouver le matériau pour un coût variant de 1 $ à 5 $ par kg.
Coûts de service
Les coûts ici sont responsables de la rémunération du personnel effectuant les tâches et pour la mise en place et la maintenance des machines. Exemples de paramètres pris en compte ici incluent :
- Coûts de surveillance : Cela va aux opérateurs faisant tourner les machines.
- Coûts de mise en place : Cela va au temps pris pour mettre en place le moule et produire la pièce finie.
- Coûts de réparation : Les coûts de réparation couvriront la maintenance des pièces avec défauts et outils utilisés pour maintenir l'équipement.
- Bien qu'il n'y ait pas de prix fixe pour le moulage ABS, la règle générale est que plus le nombre de pièces est grand, plus le prix par pièce est petit.
Conclusion
Le moulage par injection ABS est un processus qui semble assez facile à réaliser. Cependant, ses technicités que seuls les experts comprennent. C'est pourquoi il est important d'externaliser votre moulage ABS à des entreprises qui comprennent réellement les principes pratiques du processus de fabrication.
Chez WayKen, avec des technologies de fabrication avancées et des ressources, nous pouvons fournir à nos clients des services de prototypage rapide professionnels, y compris l'usinage CNC, le moulage par injection rapide, le moulage sous vide, etc. Alors, obtenez un devis aujourd'hui, et vous pouvez être sûr d'obtenir des pièces moulées par injection de haute qualité à un prix compétitif.
FAQ
À quelle température le plastique ABS fond ?
L'ABS est amorphe, donc il n'a pas de vraie température de fusion. Cependant, sa température de transition est d'environ 105 °C (221 °F).
Quelle est la toxicité du plastique ABS ?
L'ABS est inoffensif et non-toxique. C'est une des nombreuses raisons pour lesquelles c'est un matériau plastique populaire en fabrication. Cependant, il n'est pas encouragé de l'utiliser dans les implants médicaux.
Comment résoudre le problème du moulage par injection ABS retardateur de flamme ?
Pour prévenir le dégazage qui vient du plastique ABS retardateur de flamme absorbant l'humidité, vous devez vous assurer que le matériau est complètement séché. Aussi, vous devez vous assurer d'un bon contrôle de la température et du temps de séjour pendant le processus de moulage par injection pour prévenir la dégradation thermique du plastique ABS.
Technologie industrielle
- Moulage par injection vs moulage par gravité : choisir le bon procédé pour votre produit
- Moulage par injection vs RIM : choisir le bon procédé pour designs complexes
- Moulage par coulée vs moulage par injection-réaction : différences clés pour la production de polyuréthane thermodurcissable
- Moulage par injection de plastique de précision : production efficace de composants durables
- Maîtriser le moulage par injection plastique pour une fabrication efficace
- Moulage par injection vs impression 3D : choisir la bonne méthode de production
- Les avantages clés des services de moulage par injection plastique
- Facteurs clés avant de lancer un projet de moulage par injection en Chine
- Révolutionner la fabrication du verre : Technologie de moulage par injection rapide et polyvalente