



Maîtriser les charnières intégrées en moulage par injection : Conception, contraintes et durabilité
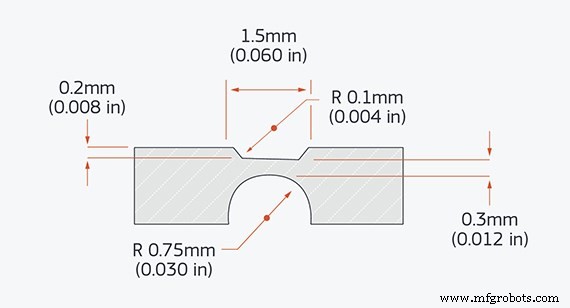
Concevoir des pièces plastiques est déjà assez complexe, sans parler de concevoir une charnière intégrée capable de se plier et fléchir répétitivement. Les charnières sont souvent utilisées dans la conception de pièces plastiques pour réduire le nombre de composants d'un assemblage ou réduire les coûts de fabrication.
Une charnière intégrée est une fine pièce de plastique entourée de plastique plus épais qui permet à une pièce de se plier de 1 à 180 degrés. Mais lors du pliage, elle crée une contrainte appelée traction. Si le plastique est trop fin, il peut manquer de résistance et la pièce peut se déchirer. S'il est trop épais, il créera trop de contrainte et la pièce se fracturera.
Il existe plusieurs façons d'implémenter une charnière intégrée dans une conception de moulage par injection. En plus de quelques directives de conception, le choix du matériau joue un rôle critique. Passons en revue quelques caractéristiques clés pour optimiser votre conception de charnière intégrée.
Matériaux recommandés pour charnières intégrées
Le polyéthylène et le polypropylène sont des candidats idéaux pour les conceptions incluant des charnières intégrées car ils ont tous deux un indice de fluidité à chaud élevé. Cela leur permet de remplir les sections à parois épaisses et fines, tout en offrant une résistance à la traction élevée. Bien que non recommandé, le K-Resin (SB) peut convenir pour certaines applications nécessitant un matériau plus dur ou transparent.
Pour les matériaux plus durs comme le K-Resin, des précautions spéciales s'imposent, comme plier la charnière à la sortie de la presse alors qu'elle est encore chaude. Cela réduit la contrainte de traction et atténue le risque de défaillance comme la fissuration au niveau de la charnière.
Comment concevoir une charnière intégrée
En travaillant avec nos clients, nos directives pour les charnières intégrées sont : épaisseur de 0,305 mm (0,012 po) avec un espacement d'environ 1,524 mm (0,060 po) et une réduction de 0,203 mm (0,008 po) du côté vers lequel la pièce se plie. Du côté opposé où la majorité de la contrainte de traction se produit, nous recommandons un rayon de 0,762 mm (0,030 po) pour améliorer l'écoulement du matériau et réduire la contrainte. Ces dimensions recommandées offrent un bon point de départ, mais peuvent être ajustées selon l'application ou la conception.
Le positionnement du point d'injection peut aussi faire la différence entre une charnière durable et une charnière sujette à la défaillance. Un bon positionnement réduira les lignes de soudure en assurant que le matériau traverse la charnière au même rythme et dans le sens de l'écoulement.
Des questions supplémentaires sur la conception de charnières pour pièces moulées ? Contactez nos ingénieurs d'application au 877-479-3680 ou ADMIN@MFGROBOTS.COM. Si vous souhaitez un exemple concret de cette charnière et d'autres caractéristiques courantes de pièces moulées, demandez un Design Cube gratuit.
Technologie industrielle
- Compounds PEEK Haute Viscosité : Optimaux pour Injection et Extrusion
- Bakelite FoamSet : mousses légères, thermostables, ignifuges pour moulage injection et compression
- Moulage par injection robotisé avancé pour composants composites fonctionnalisés
- Moulage par injection vs moulage par gravité : choisir le bon procédé pour votre produit
- Moulage par injection vs RIM : choisir le bon procédé pour designs complexes
- Top matériaux RIM : cinq types essentiels pour conception produit supérieure
- Moulage par coulée vs moulage par injection-réaction : différences clés pour la production de polyuréthane thermodurcissable
- Moulage par injection expliqué : processus, applications et industries servies
- Choisir le bon outillage : solutions de moulage par injection tendre vs dur