



Choisir le bon élastomère thermoplastique (TPE) pour le moulage par injection : Guide pratique
Nous recevons parfois des questions sur la façon dont les élastomères thermoplastiques (TPE) diffèrent des élastomères thermodurcissables et lequel des différents TPE conviendrait le mieux à une pièce donnée. L'une des différences les plus fondamentales entre une pièce faite en thermoplastiques et une faite en thermodurcissables a trait à la chimie qui se produit lorsque la pièce est formée.
Le nom est Bond... Liaison chimique
Les élastomères thermoplastiques (TPE) diffèrent des élastomères thermodurcissables par la façon dont leurs molécules s'attachent les unes aux autres. Une autre différence est que les TPE peuvent être traités sur des machines de moulage par injection conventionnelles. La résine est chauffée au-delà de son point de fusion, moulée en forme, puis refroidie par le moule pour se solidifier sous sa forme finale.
Pendant ce temps, les élastomères thermodurcissables comme le caoutchouc de silicone liquide (LSR) sont moulés en forme à des températures plus basses, puis la chaleur élevée du moule crée une réticulation chimique du polymère. Cela renforce les liaisons entre les molécules.
Une grande différence entre les deux est que, comme ils ne subissent pas de réticulation pendant le moulage, les pièces en TPE peuvent retourner à l'état fondu, permettant le recyclage.
Les TPE offrent également l'avantage de pouvoir être traités sur le même équipement que la résine thermoplastique standard, permettant des procédés plus optimisés tels que le surmoulage ou le moulage multi-matières.
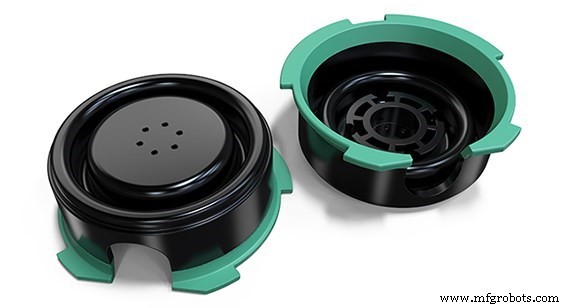
Triax Technologies a utilisé le surmoulage TPE pour créer une liaison chimique avec le matériau substrat, créant un joint étanche pour son dispositif portable IoT.
Types d'élastomères thermoplastiques
Vous pouvez diviser les TPE en six catégories principales qui diffèrent selon leur composition et structure chimiques :
- TPV : Vulcanisats thermoplastiques
- TPU : Uréthanes thermoplastiques
- TPO : Oléfines thermoplastiques
- SBC : Copolymères à blocs styréniques
- COPE : Élastomère copolyester
- PEBA : Polyamide à blocs éther
Il peut y avoir des différences substantielles entre chaque type de TPE et même la formulation de chaque sous-type, il est donc important de choisir le bon matériau en considérant la longévité de la pièce et le coût.
| Type TPE | Noms commerciaux | Résistance chimique | Stabilité dimensionnelle | Densité | Haute résistance à la traction ? | Plage dureté Shore | Temp. utilisation continue max |
|---|---|---|---|---|---|---|---|
| TPV |
| bonne | bonne | élevée | modérée | 40A à 50D | 135 °C |
| TPU |
| excellente (formulations polyester) | bonne (avec additifs) | élevée | oui | 65A à 80D | 120 °C |
| TPO |
| bonne | bonne | faible | oui | 75A à 80D | 120 °C |
| SBC |
| limitée | bonne | faible | faible à modérée | 15A à 50D | 110 °C |
| COPE |
| bonne | bonne | élevée | oui | 90A à 80D | 140 °C |
| PEBA |
| bonne | bonne | faible | oui | 80A à 75D | 170 °C |
TPV – Vulcanisats thermoplastiques
C'est un matériau thermoplastique dur avec des régions de caoutchouc réticulé plus tendres dispersées dans sa matrice polymère. En général, il offre un toucher « doux », une finition mate et un fort ensemble de compression. Sachez qu'il n'est pas disponible en transparent.
Applications : Joints, soufflets et passe-fils, butoirs, applications sous capot
TPU – Uréthanes thermoplastiques
C'est un copolymère à blocs avec des régions dures et tendres alternées sur sa chaîne moléculaire, contenant des liaisons uréthane. Le TPU est connu pour sa dureté moyenne à élevée, sa bonne transparence, son ensemble de compression modéré, et sa bonne résistance à l'usure, à l'abrasion et à la déchirure. Il convient aux applications extérieures et doit être séché avant le moulage. Il est aussi plutôt coûteux. Le TPU se distingue aussi comme le seul TPE disponible pour l'impression 3D.
Applications : Coques de protection, équipements sportifs, équipements médicaux, chaussures, roues de patins en ligne
TPO – Oléfines thermoplastiques
C'est une polyoléfine « dure » (généralement polypropylène) mélangée à des régions de caoutchouc « tendre » non réticulé. Sa dureté élevée produit un produit robuste avec une haute résistance à l'impact. Certains grades sont résistants aux intempéries. Il a un faible ensemble de compression et, contrairement au TPU, est comparativement peu coûteux.
Applications : Intérieur automobile : tableau de bord, pare-chocs, toit
SBC – Copolymères à blocs styréniques
Ces plastiques sont composés de régions de styrène dures et de régions élastomères « tendres » disposées en blocs alternés, généralement mélangés avec un polymère plus rigide comme le polypropylène. Il existe de nombreux SBC différents, donc les propriétés dépendent souvent de la formulation spécifique. Le SBC est le plus tendre et le plus flexible de tous les TPE. Il a une surface brillante, un fort allongement, une bonne transparence et une bonne résistance à l'abrasion.
Applications : Poignées soft-touch, boutons, molettes, grips ; inserts gel
COPE – Élastomère copolyester
Le COPE est un copolymère composé de régions de polyester cristallin dures et de segments amorphes tendres. Il est connu pour sa haute résistance à la température, sa résistance à la déchirure et à l'impact. Il a aussi une bonne résistance au fluage et une faible absorption d'humidité.
Applications : Meubles, soufflets auto, pare-chocs, prothèses
PEBA – Polyamide à blocs éther
Ce copolymère consiste en blocs de polyamide durs alternant avec des blocs élastomères tendres. Le PEBA est connu pour ses bonnes résistances à la fatigue de flexion, au fluage et à l'impact. Il se comporte bien aussi à haute température, a un faible ensemble de compression.
Applications : Équipements médicaux, équipements sportifs, électronique
Matériau composite
- Compounds PEEK Haute Viscosité : Optimaux pour Injection et Extrusion
- PolyOne lance élastomères thermoplastiques reSound OM durables pour surmoulage
- Bakelite FoamSet : mousses légères, thermostables, ignifuges pour moulage injection et compression
- Moulage par injection robotisé avancé pour composants composites fonctionnalisés
- Top matériaux RIM : cinq types essentiels pour conception produit supérieure
- Moulage par injection expliqué : processus, applications et industries servies
- Choisir le bon outillage : solutions de moulage par injection tendre vs dur
- Moulage par injection plastique avancé : solutions de pointe pour la production moderne
- 10 résines plastiques essentielles pour des résultats optimaux en moulage par injection