



Prévenir et résoudre les problèmes d'adhérence en impression FDM
L'une des étapes les plus critiques de l'impression FDM est l'adhérence au plateau. Elle doit être suffisante au démarrage (premières couches) et pendant l'impression pour éviter le warping (décollement), mais permettre un retrait facile une fois l'impression terminée.
Selon le matériau et l'imprimante, l'adhérence peut faillir et compromettre l'impression.
Divers produits d'adhérence existent, les plus courants étant les sprays, vaporisateurs ou adhésifs liquides. Les sprays peuvent laisser des résidus sur ventilateurs et composants, affectant à terme les performances de l'imprimante. Les adhésifs liquides comme Magigoo, avec leur applicateur pratique, facilitent l'application et améliorent les résultats.
Magigoo propose une large gamme pour différents matériaux FDM : Magigoo Original (PLA, ABS, PETG), Magigoo PP, PPGF, PC, PA, Flex (matériaux flexibles), Magigoo HT (haute température), Magigoo Pro Metal (filaments métalliques BASF).
Problèmes courants et solutions
Le warping persiste
Plusieurs causes possibles :
- Paramètres incorrects. Magigoo a une plage de température optimale pour une performance adhésive maximale.
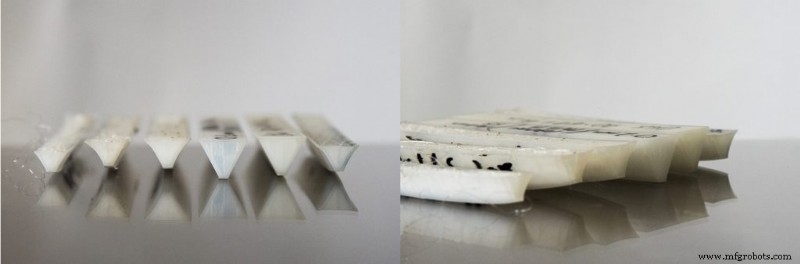
Image 1 : Pièces du même matériau se déforment différemment selon la température du plateau. Source : Magigoo. - Absence de brim. Certains matériaux nécessitent un brim combiné aux réglages optimaux.
- Hauteur de première couche incorrecte. Buse trop loin ou trop près du plateau = adhérence inadéquate.
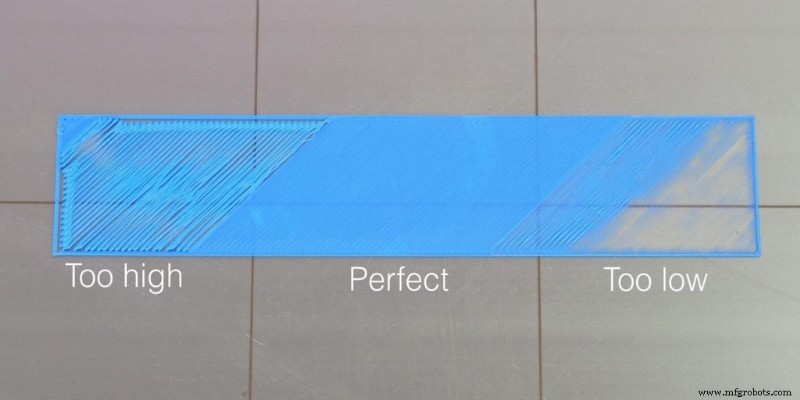
Figure 1 : Exemples de différentes hauteurs de première couche. Source : Magigoo. - Mauvaise utilisation du ventilateur de couche. Certains matériaux (PLA, PETG) nécessitent le ventilateur ; d'autres l'exigent éteint.
- Vitesse première couche trop élevée. ASA, PC, PP ont besoin de temps pour interagir avec l'adhésif. Règle générale : ≤ 20 mm/s pour la première couche.
La pièce est trop collée et impossible à retirer
Causes possibles :
- Impression trop près du plateau ou débit matière trop élevé en première couche = sur-adhérence.
- Certains matériaux (TPU, TPE, PPGF, certains PLA, certains Nylon) résistent au retrait même après refroidissement. Méthodes pour retirer une pièce trop collée en toute sécurité :
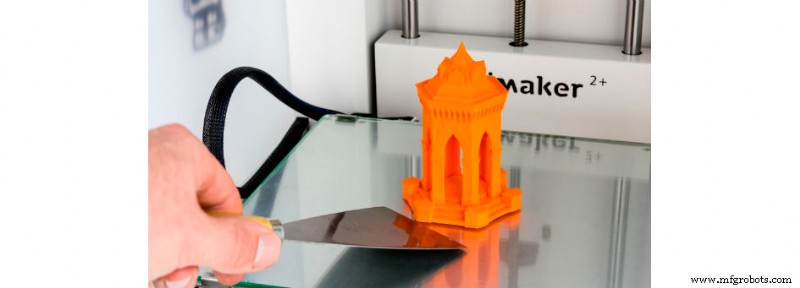
- Attendre le refroidissement complet du plateau. Utiliser une spatule si la pièce est partiellement détachée. Tapoter doucement les côtés peut aider.
- Si impossible même froid : humidifier la zone autour de la pièce avec de l'eau ou immerger tout le plateau. Si brim présent, le retirer d'abord. La pièce devrait se détacher après 10 min. Sinon, glisser délicatement une spatule sous la pièce pour y introduire l'eau, ou immerger plus longtemps. Méthode très utile pour pièces délicates en matériaux flexibles/mous.
- Pièces en PPGF : réagissent différemment. Pour faciliter le retrait, rallumer l'imprimante, chauffer le plateau à 70-90 °C et retirer la pièce à chaud.
Échec d'application Magigoo : l'adhésif ne coule pas
L'applicateur Magigoo a une valve à ressort : il faut appuyer l'embout sur le plateau pour l'activer et libérer l'adhésif. La première utilisation peut demander un peu plus de force pour rompre le joint d'étanchéité.
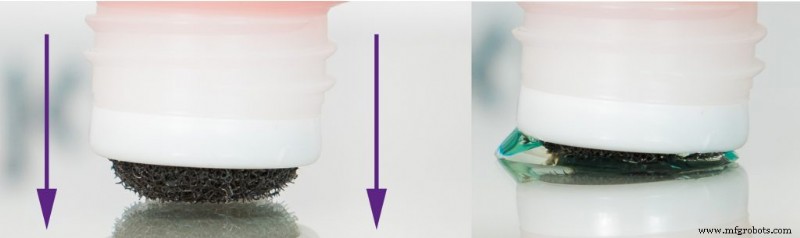
Après de longues périodes d'inactivité ou si le bouchon ferme mal, l'adhésif résiduel sur la mousse peut sécher et boucher la buse. Facile à déboucher en humectant la mousse avec un peu d'eau.
Ne jamais presser fort les parois du flacon, l'applicateur pourrait se détacher et vider le produit.

Peut-on réutiliser la même couche d'adhésif pour plusieurs impressions ?
Pour de meilleurs résultats et une fiabilité maximale, il est recommandé de réappliquer Magigoo avant chaque impression, surtout avec matériaux haute performance (PC, ASA, PEEK, Nylons renforcés).
La réapplication garantit les meilleurs résultats et évite les échecs liés à l'adhérence de la première couche.
Applicateur Magigoo endommagé
L'embout mousse peut s'user ou casser. Sa durée de vie chute drastiquement si on applique Magigoo sur un plateau > 40 °C. Elle diminue aussi si la mousse est sale ou si de la colle y a séché.
Conservation du Magigoo
Stocker verticalement dans un endroit frais et sombre. Boucher hermétiquement, garder l'applicateur propre (sans résidus de colle ni poussière). Cela prolonge la durée de vie et assure une application optimale.
Nettoyage avant application
S'assurer que le plateau est exempt de poussière, résidus, anciens produits d'adhérence, graisses. Lavage à l'eau suffisant, sinon utiliser un nettoyant pour imprimante FDM.
Avec ces recommandations, la plupart des problèmes liés à l'utilisation d'adhésifs comme Magigoo sur imprimantes FDM peuvent être résolus.
impression en 3D
- Obtenez des résultats couleur époustouflants sur votre prochaine impression FDM
- Post-traitement sans effort pour impressions 3D FDM
- FDM : comparatif filaments ASA, PETG et PC — Guide expert performance & applications
- L'impression 3D FDM aujourd'hui : état actuel, jalons et perspectives d'avenir
- Solutions MedTech rapides et fiables : Le rôle de l'impression 3D face au COVID-19
- Impression 3D & prototypage chez Mar-Bal : Accélérer l'innovation composite
- Fabrication Agile & Impression 3D : Guide Production Rapide, Sur Mesure
- Révolutionner le pétrole & gaz : comment l'impression 3D pilote efficacité et durabilité
- Impression 3D FDM : choisir entre solutions de bureau et industrielles