



Comprendre les Différences Clés entre l'Impression 3D FDM et SLA
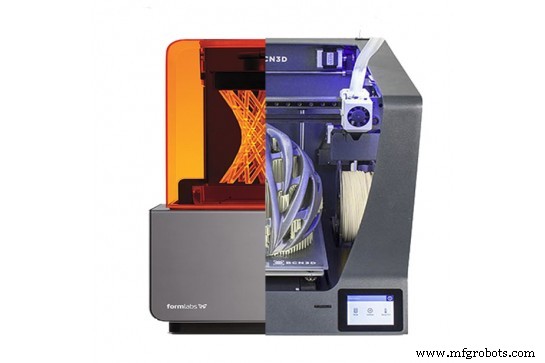
L'impression 3D n'est pas une technologie aussi récente qu'il n'y paraît ; elle existe depuis de nombreuses années, depuis 1986, lorsque Chuck Hull, fondateur de 3D Systems, a breveté la première imprimante 3D. Il s'agissait d'une imprimante 3D SLA (Stéréolithographie), qui utilise une résine qui se solidifie par photopolymérisation lorsqu'un faisceau laser la frappe. Seulement deux ans plus tard, Scott Crump, fondateur de Stratasys, a présenté la première imprimante 3D FDM (Modélisation par Dépôt de Filament Fondu), qui est actuellement le type d'imprimante 3D le plus connu dans le grand public.
Le principe de fonctionnement des deux est similaire : les deux technologies fabriquent les pièces couche par couche. La FDM dépose le matériau sur toute la surface de la couche où elle se trouve, tandis que la SLA solidifie la résine directement grâce à un faisceau laser.
Principales différences entre les imprimantes 3D FDM et SLA
Matériaux et couleurs
Les matériaux les plus couramment utilisés avec les imprimantes FDM sont le PLA et l'ABS, bien qu'il soit de plus en plus courant d'utiliser des matériaux avancés tels que le PETG, le Nylon et des mélanges de matériaux comme le PC-ABS ou le PLA avec fibres. La variété de matériaux s'élargit chaque jour, tant en types de matériaux qu'en couleurs.
La plupart des imprimantes FDM utilisent des bobines standard fournies par les fabricants avec des diamètres de filament de 1,75 mm ou 2,85 mm. Le diamètre du filament est décidé par le fabricant de l'imprimante FDM selon le type de mouvement (cartésien ou delta) et le type d'extrudeur.
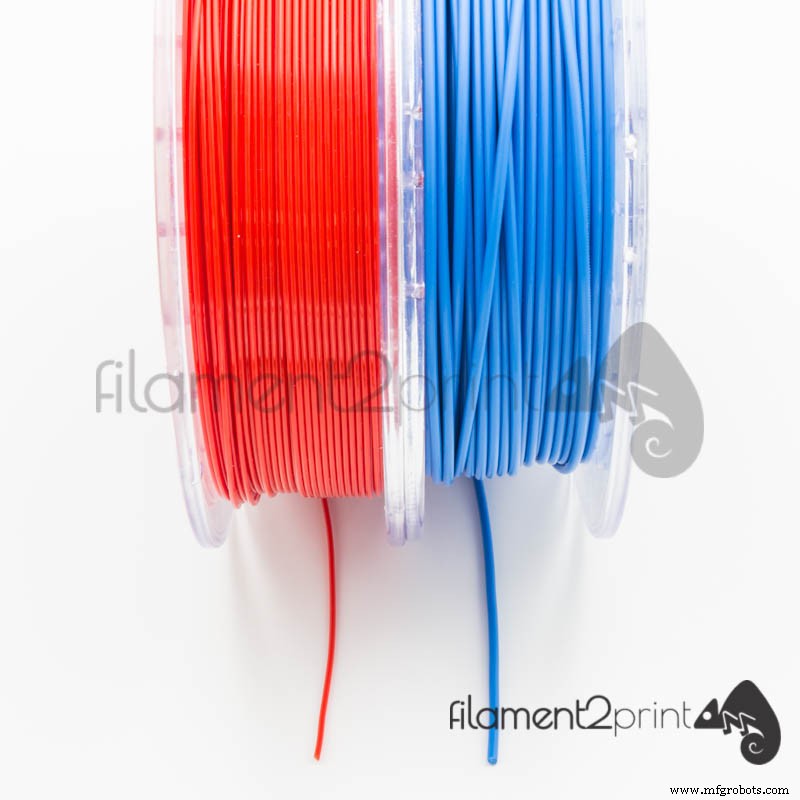
Image 1 : Filaments 1,75 mm et 2,85 mm
En SLA, la variété est beaucoup plus limitée tant en types de matériaux qu'en couleurs. Le principal fabricant de résines (FormLabs) possède la plus large gamme de matériaux (Résine Standard, Résine Ingénierie, Résine Dentaire et Résine Calcinable) et propose très récemment le Color Kit, une résine de base avec un ensemble de colorants pour obtenir la couleur souhaitée par l'utilisateur.
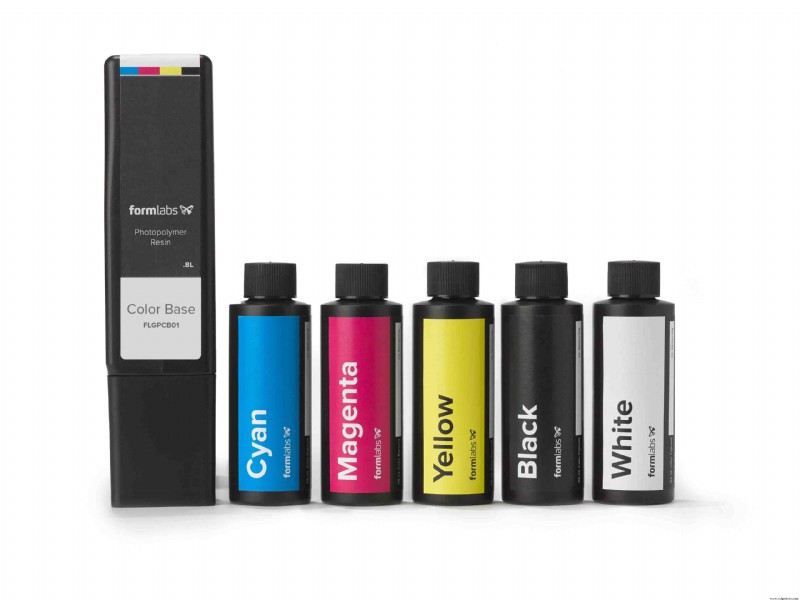
Image 2 : Color Kit. Source : Formlabs
Précision de finition
Avec les imprimantes FDM, il est normal d'obtenir de bonnes finitions avec des hauteurs de couche de 0,1 mm, à condition que les pièces imprimées n'aient pas de formes très complexes ou de petite taille. Dans ces cas, cette technologie est limitée par le diamètre de la buse pour réaliser l'épaisseur minimale. Lors de l'utilisation de supports du même matériau que la pièce, la finition de surface n'est généralement pas uniforme, nécessitant un post-traitement dans la zone de contact des supports. Une solution à cet inconvénient est d'utiliser des matériaux de support solubles tels que le PVA ou le HIPS.
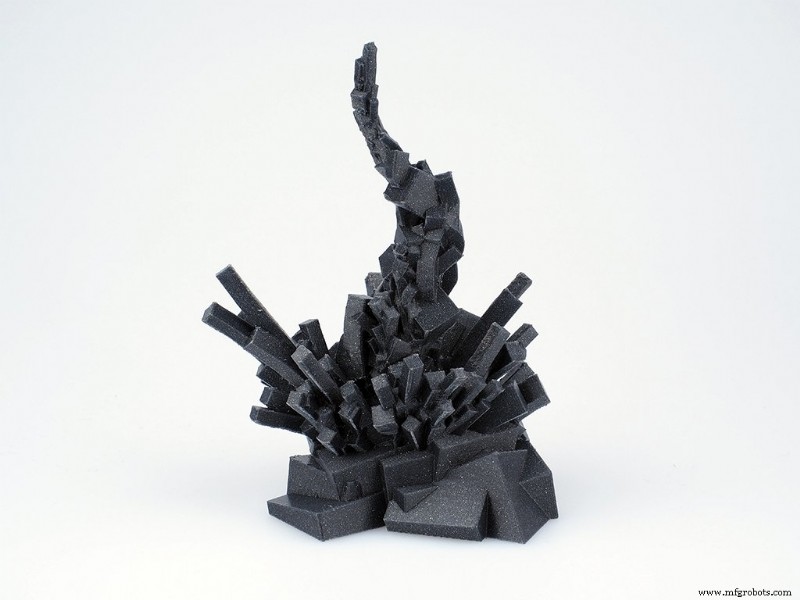
Image 3 : Belle finition FDM. Source : Fillamentum
Dans les imprimantes avec la technologie SLA, la précision d'impression est très élevée, même avec des formes complexes, car le diamètre du laser qui solidifie la résine est très petit. Par exemple, l'imprimante SLA Form 2 peut réaliser des pièces avec des hauteurs de couche de 0,025 mm, obtenant directement des pièces finales et fonctionnelles. La précision est telle que la Form 2 est capable de fabriquer des modèles de joaillerie et d'applications dentaires avec un détail complet.
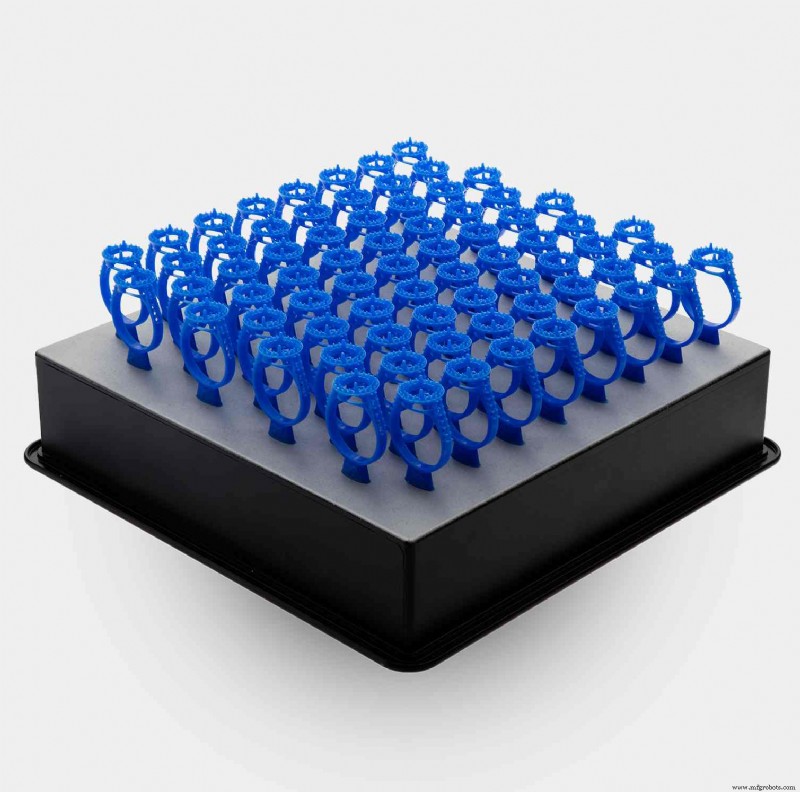
Image 4 : Belle finition SLA. Source : FormLabs
Adhérence / élimination des supports
Bien qu'il existe une grande variété de types de matériaux pour les imprimantes FDM, l'adhérence au plateau n'est généralement pas un problème, d'autant plus qu'il existe des produits très efficaces (Magigoo, PrintFix, DimaFix...) qui aident à l'adhérence. Même pour les matériaux très sujets au warping, comme le PP, il existe déjà le Smart Stick qui résout le problème sans avoir à utiliser de ruban d'étanchéité PP. Le retrait de n'importe quel matériau du plateau d'une imprimante FDM est très simple, au point que la grande majorité du temps, il peut se faire à la main.
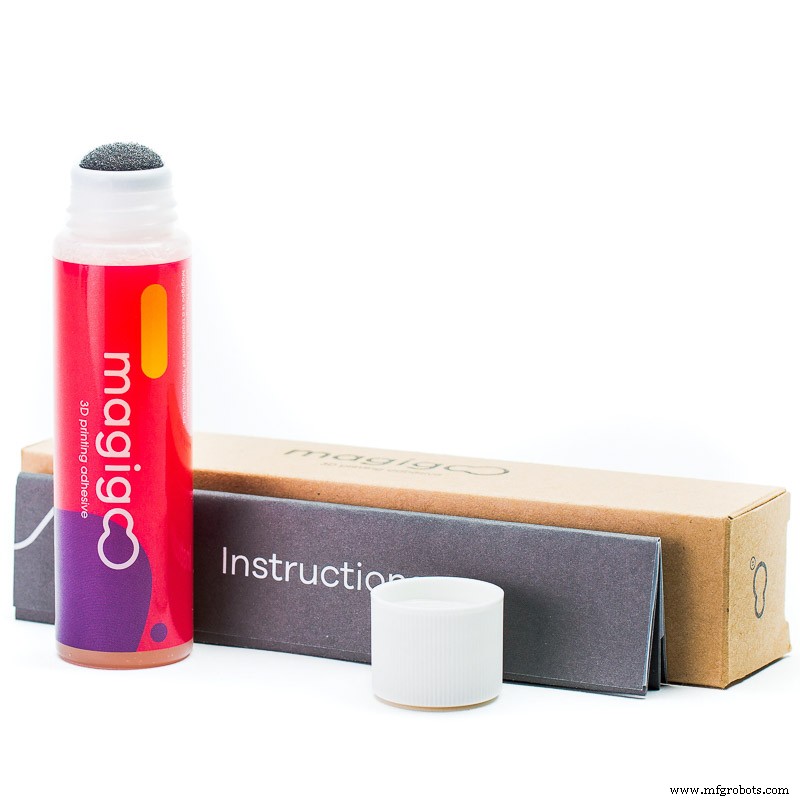
Image 5 : Magigoo
Pour les supports dans les impressions FDM, on utilise généralement des matériaux solubles (HIPS ou PVA) qui sont très faciles à retirer. Dans le cas du HIPS, il se dilue dans le D-Limonène et le PVA dans l'eau. Ces matériaux sont très pratiques, surtout lorsque l'on veut réaliser des objets aux formes complexes ou des conduits internes, où le post-traitement manuel ne peut pas accéder.
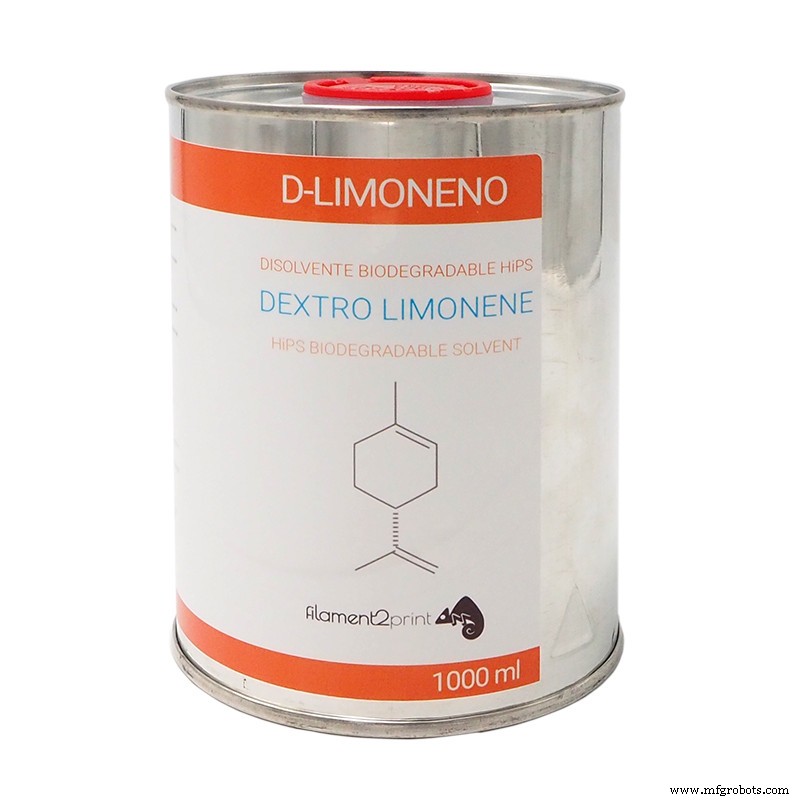
Image 6 : D-Limonène
Dans la technologie d'impression SLA, l'adhérence n'est jamais un problème, mais plus de dévouement est nécessaire pour retirer les pièces du plateau d'impression. Elles sont généralement si bien attachées à la base qu'une spatule spéciale est nécessaire pour les décoller. De plus, à la fin d'une impression, le plateau est imprégné de résine, nécessitant d'investir du temps pour le nettoyer.
Dans le cas des imprimantes SLA, il n'y a pas d'impression avec deux matériaux différents, ce qui signifie qu'il faut retirer les supports manuellement avec des pinces et même appliquer un post-traitement pour s'en débarrasser complètement.
Post-traitement
Après l'impression sur une imprimante FDM, seul le post-traitement nécessaire est le retrait des supports, comme expliqué dans la section précédente. Des matériaux tels que l'ABS, le Smartfil E.P. et bien d'autres peuvent être poncés pour obtenir une meilleure finition de surface.
Cependant, lorsque vous terminez l'impression d'une pièce sur une imprimante SLA, vous devez retirer la couche de surface de résine non solidifiée dans un bain d'alcool isopropylique ou dans une station de lavage comme la Form Wash. La plupart des résines peuvent être poncées et peintes une fois complètement solidifiées.
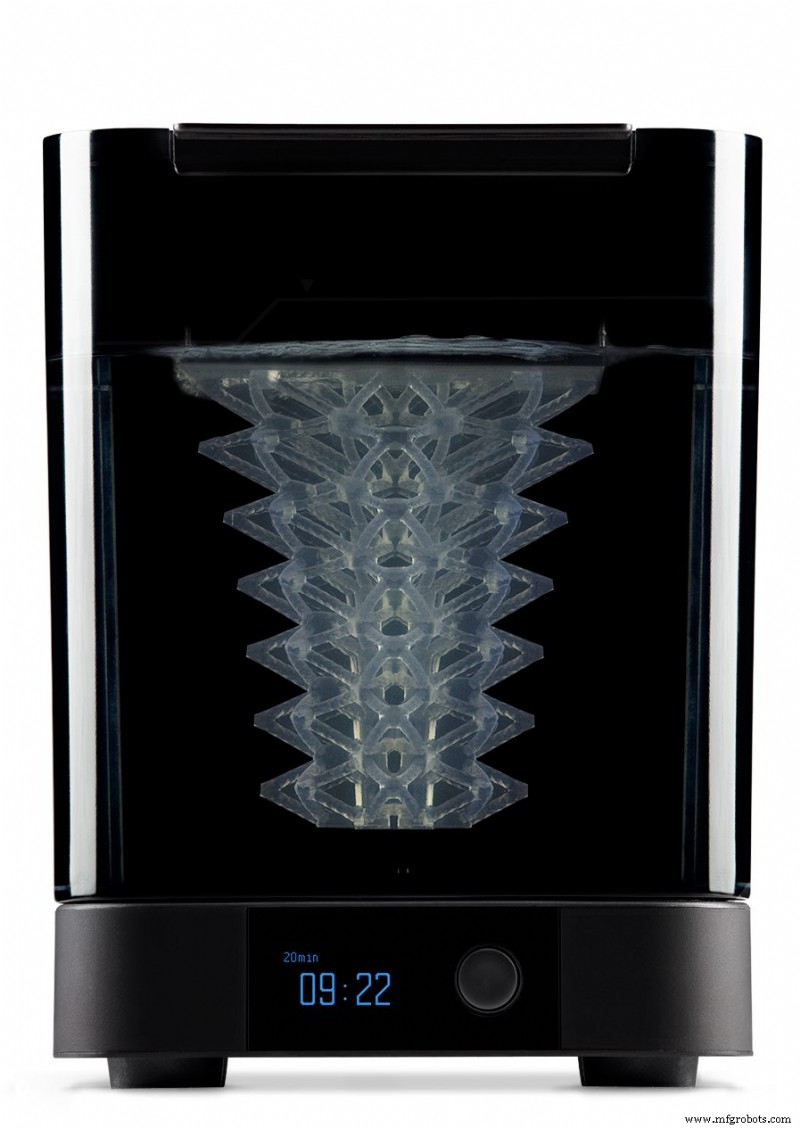
Image 7 : Form Wash. Source : FormLabs
Conclusion
Dans ce cas, l'application de chaque technologie d'impression 3D est très claire : les imprimantes FDM sont idéales pour des prototypes économiques et rapides, qui n'ont pas besoin d'une grande finition de surface ou d'une précision exacte dans leurs mesures, bien qu'il existe des imprimantes FDM de haute précision et finition.
Les imprimantes FDM sont également très utiles pour obtenir des pièces fonctionnelles directes grâce à la grande variété de matériaux existants. À l'inverse, les imprimantes SLA sont recommandées pour des pièces ou des objets qui nécessitent une grande finition avec des mesures exactes, au niveau de pièces finales, mais à des fins de prototype, qui ne sont pas soumises à des contraintes ou efforts.
Actuellement, FormLabs et UniZ ont développé des imprimantes 3D et des résines qui ont révolutionné le marché. Formlabs propose les nouvelles Form 3 et Form 3L, deux imprimantes 3D à résine avec une technologie de fonctionnement LFS (Low Force Stereolithography), qui réduisent le temps de fabrication et le nombre de supports lors de la fabrication d'une pièce. Dans le cas de UniZ, elle dispose des gammes SLASH et zSLTV, des imprimantes 3D avec un fonctionnement LED-LCD qui permettent des fabrications vraiment rapides, jusqu'à 600 mm/h avec des finitions vraiment spectaculaires. Enfin, les deux fabricants disposent de résines techniques qui permettent d'imprimer des pièces finales fonctionnelles de haute qualité.
impression en 3D
- Comment les ponts (bridges) stabilisent les porte-à-faux en impression 3D
- FDM : comparatif filaments ASA, PETG et PC — Guide expert performance & applications
- L'impression 3D FDM aujourd'hui : état actuel, jalons et perspectives d'avenir
- Comment les imprimantes 3D de bureau redéfinissent la fabrication industrielle
- Évaluer la maturité des technologies d'impression 3D métal
- Frittage Laser Sélectif (SLS) : technologies de pointe, matériaux avancés et applications en expansion
- Impression 3D et personnalisation de masse : paysage actuel et opportunités futures
- Révolutionner l'agroalimentaire : comment l'impression 3D pilote innovation et efficacité
- SLA vs FDM : guide clair pour choisir la bonne technologie d'impression 3D