Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur


Les modes Configuration et Exécution Haas sont des ajouts à clé de commande qui offrent une couche supplémentaire de sécurité et de fonctionnalité.Introduits sur leur gamme 2011, la plupart des opérateurs ont dû apprendre cette nouveauté sur une commande familière.Modes Configuration et Exécution Ha
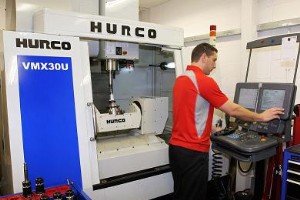
Liste des G-codes fraiseuse Hurco pour les opérateurs CNC travaillant sur fraiseuses Hurco.Les machines Hurco sont des machines-outils CNC avancées incluant centres dusinage, centres de tournage et 5 axes, tous avec la commande WinMax.Centre dusinage 5 axes Hurco VMX30UTéléchargement des manuels Hur
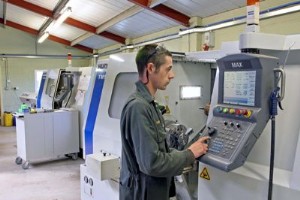
Liste des G-codes pour les centres de tournage Hurco (consoles Dual-Screen et Max). La liste des G-codes tour Hurco précise également quels G-codes sont modaux et lesquels ne le sont pas.Centre de tournage HurcoTéléchargement gratuit des manuels HurcoLes manuels de programmation Hurco sont gratuits
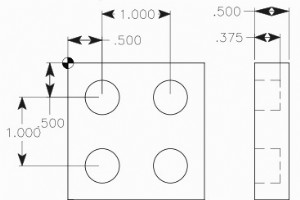
Le cycle de perçage G82 avec temps darrêt peut être utilisé pour le perçage normal lorsque le fond du trou nécessite un usinage plus précis.Sinon, si vous voulez simplement un cycle de perçage sans temps darrêt au fond du trou, le cycle G81 est un grand gain de temps.Voici un exemple de programmatio
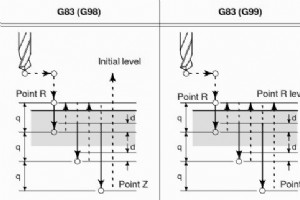
Le code G du cycle de perçage par picotage G83 est modal, il sactive donc à chaque déplacement en X et/ou Y, effectue un déplacement rapide à cette position, puis exécute à nouveau ce cycle préprogrammé (perçage), jusquà son annulation (G80).Fonctionnement du cycle de perçage profond par picotage G8
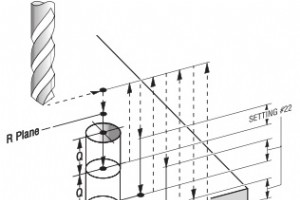
Explication du cycle de perçage par picotage G83Le code G du cycle de perçage par picotage G83 est modal, il sactive donc à chaque déplacement en X et/ou Y, effectue un déplacement rapide à cette position, puis exécute à nouveau ce cycle préprogrammé (perçage), jusquà son annulation (G80).Cycle de p
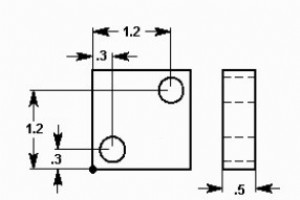
Exemple de code de programmation CNC pour le cycle de perçage par picotage G83. Le cycle G83 de perçage profond par picotage rend le perçage de trous profonds très simple.Comme avec le cycle de perçage G81, vous pouvez effectuer un perçage simple de manière rapide et facile.Mais le perçage par picot
Les centres dusinage Haas permettent de répéter lopération de taraudage rigide avec précision.Ainsi, le cycle de taraudage standard G84 peut être utilisé pour répéter le taraudage du même trou ou de plusieurs trous.De cette façon, le cycle G84 peut être répété pour le même trou avec des profondeurs
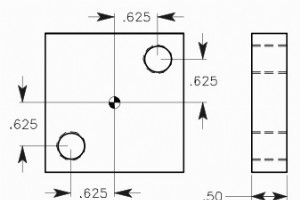
Le cycle de taraudage G84 est lune des fonctions les plus utilisées sur les centres dusinage CNC.Cet exemple de programme G84 illustre lutilisation du taraudage de manière simple à comprendre.Le cycle G84 est un code G modal, il doit donc être annulé avec G80, sinon il exécutera une opération de tar
Le catalogue produits en ligne de Sandvik Coromant nest pas seulement une base de données doutils et de plaquettes, cest bien plus.Le site du catalogue en ligne propose également des calculateurs gratuits davance, de vitesse et de données de coupe (module de recommandations de données de coupe ou ca
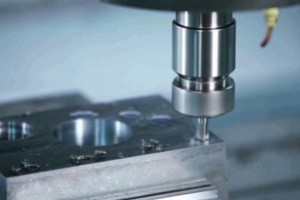
Cycle de taraudage inverse G74Appelé sous divers noms :Cycle de taraudage gauche G74, cycle de taraudage inverse G74, cycle de taraudage contraire G74, etc.Mais il fonctionne comme le cycle de taraudage G84.Comme le cycle G84 est uniquement pour le taraudage à droite, les opérateurs CNC peuvent effe
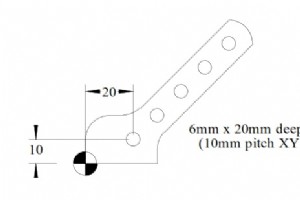
Voici un autre exemple de programmation du cycle de perçage G81 illustrant lutilisation du perçage répété en mode de programmation incrémentale G91.Un autre exemple de programme CNC est disponible ici : Cycle de perçage G81 – Répétition de perçage en mode incrémental G91 – Exemple de code.Perçage ré
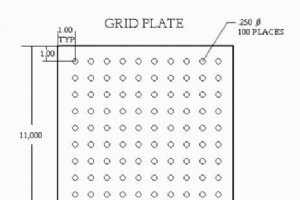
Les ateliers dusinage CNC traitent une grande variété de composants, que les programmeurs et opérateurs CNC programment et usinent.Mais un opérateur CNC doit également comprendre et pratiquer de nouvelles méthodes économiques pour usiner un composant.Lexemple de programmation CNC suivant peut être p
Forets PCD – LA PROCHAINE ÉTAPE POUR LES MATÉRIAUX COMPOSITESAvec les gammes de forets PCD CX1 et CX2, Seco Tools franchit une nouvelle étape dans le développement doutils pour lusinage des matériaux composites.La nouvelle technologie PCD améliore la durée de vie de loutil, la productivité et la qua
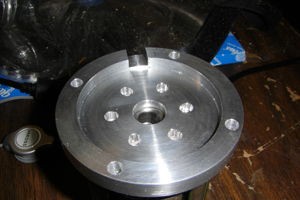
Vous souhaitez percer ou tarauder en cercle, mais vous ne connaissez que le rayon du cercle et le nombre de trous.Cercle de trous de boulon G70Pas de souci : le cycle G70 Cercle de trous de boulon effectue tous les calculs mathématiques pour vous.Le cycle G70 fonctionne avec les cycles préprogrammés
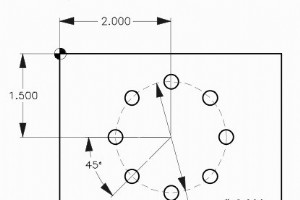
Commande G70 cercle trous boulons facilite perçage/taraudage/alésage en cercle distances régulières.Pas besoin connaître/calculer chaque position trou.Il faut juste connaître : Rayon cercle, Angle départ premier trou, Nombre total trous.Format G70 cercle trous boulonsG70 I J LI = Rayon cercle trous
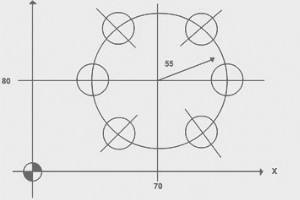
Exemple programme CNC illustrant utilisation cycle perçage piquage G83 avec G-code G70 cercle trous boulons pour usiner trous profonds espacés régulièrement en cercle.Bien que G70 fonctionne avec G73, G74, G76, G77 et G81-G89.Connexes :G70 Cercle trous boulons – Programmation fraisage CNCCycle perça
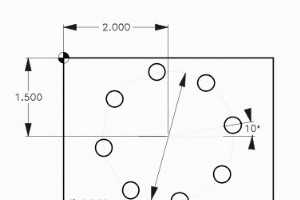
G-code G70 cercle trous boulons (cycle préprogrammé) très simple à programmer grâce à peu paramètres.Paramètres G70 auto-explicatifs, mais cet exemple met laccent sur paramètre Angle départ (G70 J).Paramètre Angle départ G70 J – Valeur angle départ premier trou (0 à 360° CCW depuis horizontal positi
Comme G70 cercle trous boulons permet usiner trous espacés régulièrement en cercle, parfois il faut percer/tarauder/aléser trous espacés régulièrement sur arc, doù G71 arc trous boulons Haas.G71 Arc trous boulonsAvec G71 arc trous boulons, machiniste fraiseuse peut facilement percer/aléser/tarauder
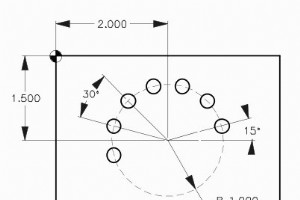
Exemple code programme CNC pour commande G71 arc trous boulons.G71 arc trous boulons facilite perçage/taraudage/alésage trous espacés régulièrement sur arc.Cycles G73, G74, G76, G77, ou G81-G89 utilisables avec G-code G71 arc trous boulons.Format G71 arc trous boulonsG71 I J K LI – Rayon arc trous b
commande numérique par ordinateur