



Réglage angle départ G70 cercle trous boulons – Exemple pratique CNC
G-code G70 cercle trous boulons (cycle préprogrammé) très simple à programmer grâce à peu paramètres.
Paramètres G70 auto-explicatifs, mais cet exemple met l'accent sur paramètre Angle départ (G70 J).
Paramètre Angle départ G70 J – Valeur angle départ premier trou (0 à 360° CCW depuis horizontal position 3h).
Exemple programme CNC
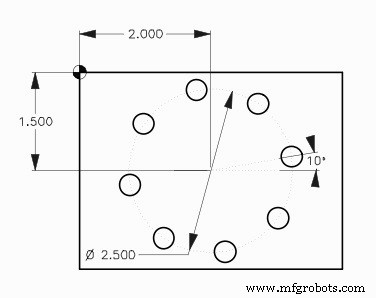
Exemple G70 cercle trous boulons
O1009
N10 T15 M06
N20 G90 G54 G00 X2. Y-1.5
N30 S1620 M03
N40 G43 H15 Z1. M08
N50 G81 G99 Z-0.45 R0.1 F8. L0
N60 G70 I1.25 J10. L8
N70 G80 G00 Z1. M09
N80 G53 G49 Z0. M05
N90 M30
G71 arc trous boulons : Programmation fraisage CNC facile perçage arc précis
Programme exemple CNC : G83 perçage piquage + G70 cercle trous boulons trous profonds espacés
commande numérique par ordinateur
- Comment retirer en sécurité une vis ou un boulon rouillé — Astuces d'expert & méthodes éprouvées
- Définir les fréquences d'inspection pour la maintenance préventive : guide pratique
- Guide Débutant : Installation, Débogage et Utilisation d'un Coupeur Plasma
- Réglage précis du point zéro sur routeurs CNC : Éviter les collisions outil-table
- Construire un entrepôt haute performance : conception experte et liste de contrôle de lancement
- Maîtriser le Lean Six Sigma : guide étape par étape pour une implémentation réussie
- Guide professionnel : couper l'angle en fer avec précision et efficacité
- Maîtriser la programmation CNC : cycles G71 ébauche et G70 finition Fanuc
- Programmation G72 efficace : Perçage trous boulons espacés régulièrement le long angle