



Macro BHC Fanuc - Outil personnalisé cercle trous boulons pour CNC
Soumis par : programmeur CNC
Dessin/Image
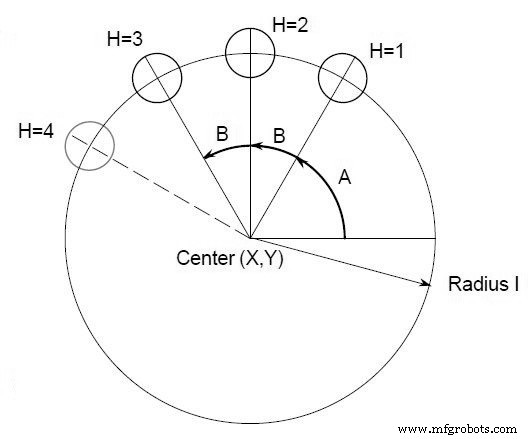
Programme CNC
/*Paramètres G65 P9100 Xx Yy Zz Rr Ff Ii Aa Bb Hh X: Coordonnée X centre cercle (#24) Y: Coordonnée Y centre cercle (#25) Z: Profondeur trou (#26) R: Coordonnée point approche (#18) F: Avance coupe (#9) I: Rayon cercle (#4) A: Angle départ perçage (#1) B: Angle incrémental (horaire si négatif) (#2) H: Nombre trous (#11) */ O9100 #3=#4003 G81 Z#26 R#18 F#9 K0 IF[#3 EQ 90]GOTO 1 #24=#5001+#24 #25=#5002+#25 N1 WHILE[#11 GT 0]DO 1 #5=#24+#4*COS[#1] #6=#25+#4*SIN[#1] G90 X#5 Y#6 #1=#1+#2 #11=#11-1 END 1 G#3 G80 M99 /*Exemple macro Fanuc Bolt Hole Appel macro percer 5 trous intervalles 45° après angle départ 0° sur circonférence rayon 4". Centre absolu cercle (10", 5").*/ O0002 G90 G92 X0 Y0 Z4.0 G65 P9100 X10.0 Y5.0 R1.0 Z-2.0 F20 I4.0 A0 B45.0 H5 M30
Programme macro-B DOOSAN PUMA optimisé mâchoires OD pour FANUC 31i
Exemple programmation CNC conversationnelle Heidenhain pas à pas
commande numérique par ordinateur
- Usinage CNC sur mesure : Solutions expertes, précision et fiabilité
- Usinage CNC de précision pour pièces sur mesure : solutions rapides, précises et adaptées
- Nouveaux tours Alpha X : commandes personnalisées pour performances supérieures
- Améliorer l'efficacité du déniçeur de coupelles Precision avec rétrofit double robot Fanuc
- Valorisez votre marque avec des cadeaux de fêtes gravés au laser personnalisés
- Fanuc G68 Rotation système coordonnées : Alignement précis axes pour usinage CNC
- Maîtriser la commande Fanuc G04 Temps d'arrêt pour temporisation CNC précise
- Temporisation Fanuc G04 : Maîtriser les commandes pause CNC
- Créer un cycle de perçage G81 personnalisé avec Macro Fanuc et appel modal G66