



Guide Débutant : Installation, Débogage et Utilisation d'un Coupeur Plasma
Qu'est-ce qu'un Coupeur Plasma ?
Un coupeur plasma est un outil électrique qui utilise la technologie de coupe plasma pour fondre et évaporer l'incision de la pièce métallique en utilisant la chaleur de l'arc plasma avec argon, hydrogène, azote, oxygène, air, vapeur d'eau et certains gaz mélangés pour former une incision.
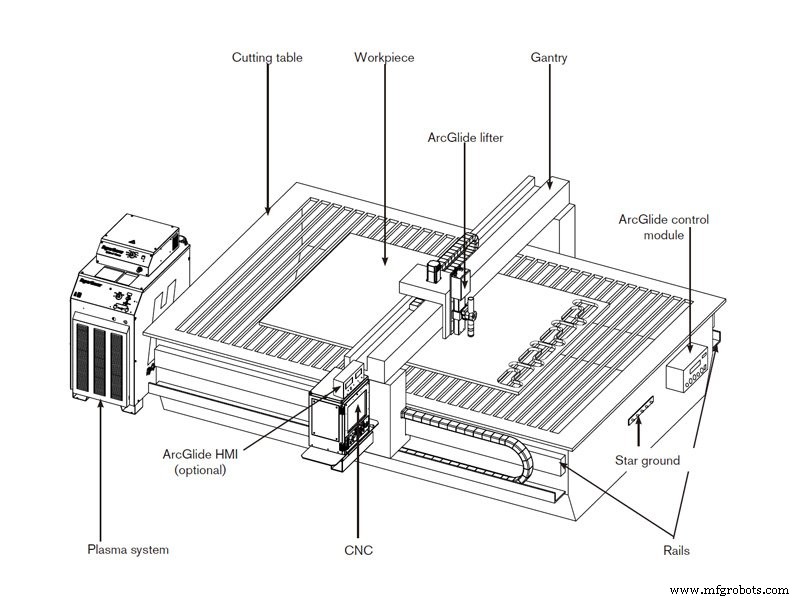
Comment Fonctionne un Coupeur Plasma ?
Les coupeurs plasma ont une variété de formes et de tailles. Il y a des tables de coupe plasma CNC grand format qui utilisent des bras robotiques pour contrôler la coupe précise, et il y a aussi des coupeurs plasma portables rationalisés utilisés dans les ateliers manuels. Quelle que soit la taille, tous les coupeurs plasma sont basés sur le même principe, et la conception structurelle est à peu près la même. Lorsque la machine de coupe plasma fonctionne, elle envoie du gaz comprimé tel que l'azote, l'argon ou l'oxygène à travers un tuyau étroit. Une électrode négative est placée au milieu du tuyau. Lorsque l'alimentation est fournie à l'électrode négative et que l'ouverture de la buse contacte le métal, une boucle conductrice est formée, et une étincelle électrique à haute énergie est générée entre l'électrode et le métal. Au fur et à mesure que le gaz inerte traverse le pipeline, l'étincelle électrique chauffe le gaz jusqu'à ce qu'il atteigne le quatrième état de la matière. Ce processus de réaction produit un flux plasma avec une température d'environ 16 649 degrés Celsius et un débit de 6 096 mètres par seconde, qui peut rapidement transformer le métal en scories. Le courant électrique circule à travers le plasma lui-même. Tant que l'électrode est continuellement alimentée et que le plasma est en contact avec le métal, le cycle de génération d'arc est continu. Afin d'assurer ce contact tout en évitant les dommages causés par l'oxydation et d'autres caractéristiques inconnues du plasma, la buse de la machine de coupe est équipée d'un autre ensemble de tuyaux. Ce groupe de tuyaux émet continuellement du gaz de protection pour protéger la zone de coupe. La pression du gaz de protection peut contrôler efficacement le rayon du plasma colonnaire. L'emplacement d'installation du coupeur plasma doit être loin des équipements électriques à grande échelle et des endroits avec des interférences électriques fréquentes.
À Quoi Sert un Coupeur Plasma ?
Les machines de coupe plasma peuvent couper l'acier au carbone, l'acier inoxydable, le fer, l'aluminium, le cuivre, le titane, le nickel et d'autres matériaux métalliques, et sont largement utilisées dans les locomotives, automobiles, récipients sous pression, machines d'ingénierie, industrie nucléaire, machinerie générale, navires, aviation, structures en acier et autres industries.
Comment Installer un Coupeur Plasma CNC ?
Dans le processus de production quotidien, l'utilisation de coupeurs plasma générera beaucoup de poussière, nous devons donc installer des dispositifs de ventilation puissants sur le lieu de travail de l'équipement pour évacuer la fumée générée pendant le processus de coupe des coupeurs plasma CNC. Avant de mettre l'équipement sous tension, vérifiez que tous les interrupteurs sur l'équipement sont en position d'arrêt et que le commutateur rotatif à l'arrière de l'alimentation plasma est en position horizontale.
- Allumez l'alimentation de l'armoire d'interrupteur principal pour que les deux câbles aient du courant.
- Tournez le disjoncteur dans la boîte de commande de la machine sur la position ON.
- Allumez l'alimentation du contrôleur CNC avec le commutateur à clé, et l'interface principale devrait apparaître sur l'écran.
- Tournez le commutateur rotatif à l'arrière de l'alimentation plasma de 90° à la position verticale. À ce moment, l'indicateur d'alimentation à l'avant de l'alimentation plasma devrait être allumé.
- Allumez le compresseur d'air (débit du compresseur 1 m³/min), ajustez l'interrupteur de contrôle de pression du compresseur, de sorte que la pression d'air de sortie du compresseur soit entre 6,1 et 8,2 Bar ; si la pression d'air est inférieure à 6,1 Bar, la pression d'air sera réduite pendant la coupe, rendant la qualité de coupe instable ; si la pression d'air est supérieure à 8,3 Bar, cela endommagera le filtre à air sur l'alimentation plasma. Ajustez le bouton de réglage de pression d'air sur l'alimentation plasma pour maintenir la pression à 5,5-6,0 Bar. Tournez le bouton de réglage de courant/test de gaz de l'alimentation plasma sur la position test de gaz pour confirmer que la pression d'air ne descendra pas en dessous de 5 Bar. Lorsque la pression est inférieure à 5 Bar, la qualité de coupe sera sérieusement affectée, et même l'alimentation plasma s'arrêtera de fonctionner.
Si l'environnement de travail ne peut pas garantir la propreté de la source d'air d'alimentation, un système de filtration combiné multi-étages doit être installé devant la source d'alimentation plasma. Sinon, l'air contenant de l'huile, de l'humidité et de la poussière causera des conséquences graves telles que défaillance d'amorçage d'arc et dommage à la torche de coupe pendant la coupe.
Si la coupe plasma est utilisée, la préparation de démarrage a été complétée.
Comment Utiliser Correctement un Coupeur Plasma ?
Que vous soyez débutant ou machiniste CNC, vous devez suivre les 7 conseils pour faire fonctionner la machine de coupe plasma.
- Placez la plaque à couper dans une position appropriée sur la table de travail, et la plaque ne doit pas toucher le rail.
- Compilez le programme selon le dessin ou le logiciel, et faites une coupe à vide si nécessaire, et vérifiez si la programmation est précise.
- Lors de la coupe, démarrez d'abord le coupeur plasma, trouvez le point d'entrée, ajustez les paramètres de coupe, allumez la source d'air, démarrez le coupeur plasma, et entrez le programme pour contrôler la coupe.
- Lors de la coupe, il est strictement interdit de se tenir sur la plaque coupée et le rail de rack, et ne pas déranger les composants électriques et de transmission.
- Gardez toujours le rack de transmission, le rail de guidage et la courroie d'acier de transmission propres pour assurer la précision de fonctionnement.
- Une attention particulière doit être portée au nettoyage et à la maintenance de la console de commande, et le traitement et la programmation doivent être effectués sous la direction et l'assistance de personnel technique professionnel.
- Lors de l'utilisation de grues pour soulever des plaques, respectez strictement les règlements de sécurité technique pour les opérations de grue et les opérations au sol (crochet), et coopérez étroitement.
À Quoi Dois-Je Faire Attention Lors de l'Utilisation d'un Coupeur Plasma ?
Pendant le fonctionnement, nettoyez régulièrement la poussière dans la machine de coupe et la saleté sur les composants, et vérifiez si les fils vieillissent ou non. Mauvais contact entre le fil de terre et la pièce. La mise à la terre est une préparation indispensable avant la coupe. Si un outil de mise à la terre dédié n'est pas utilisé, l'isolation sur la surface de la pièce et l'utilisation à long terme d'un fil de terre avec un vieillissement sérieux, etc., causeront un mauvais contact entre le fil de terre et la pièce. Des outils de mise à la terre spéciaux doivent être utilisés, et vérifiez s'il y a une isolation affectant le fil de terre et la surface de la pièce, et évitez d'utiliser des fils de terre vieillissants. Lorsque le générateur d'étincelles ne peut pas couper automatiquement l'arc, la machine de coupe plasma doit d'abord allumer l'arc plasma. L'oscillateur à haute fréquence excite le gaz entre l'électrode et la paroi interne de la buse pour générer une décharge à haute fréquence pour ioniser partiellement le gaz pour former un petit arc. Un petit arc est soumis à l'action de l'air comprimé et éjecté de la buse pour allumer l'arc plasma, qui est la tâche principale du générateur d'étincelles.
- Pour assurer la pression et le débit de gaz plasma corrects. La pression et le débit de gaz plasma corrects sont très importants pour la durée de vie des pièces consommables. Si la pression d'air est trop élevée, la durée de vie de l'électrode sera grandement réduite ; si la pression d'air est trop faible, la durée de vie de la buse sera affectée.
- Utilisez une distance de coupe raisonnable. Selon les exigences du manuel d'instructions, utilisez une distance de coupe raisonnable. La distance de coupe est la distance entre la buse de coupe et la surface de la pièce. Lors du perçage, essayez d'utiliser le double de la distance de coupe normale ou utilisez la transmission d'arc plasma. La hauteur maximale.
- L'épaisseur du perçage doit être dans la plage admissible du système de machine. Le coupeur plasma ne peut pas percer la plaque d'acier qui dépasse l'épaisseur de travail. L'épaisseur de perçage habituelle est la moitié de l'épaisseur de coupe normale.
- Ne surchargez pas la buse. Si la buse est surchargée (c'est-à-dire que le courant de travail de la buse est dépassé), la buse sera rapidement endommagée. L'intensité du courant doit être de 95 % du courant de travail de la buse. Par exemple : l'intensité du courant d'une buse de 100A doit être réglée à 95A.
- Gardez le gaz plasma sec et propre. Le système plasma a besoin de gaz plasma sec et propre pour fonctionner correctement. Le gaz sale est généralement un problème dans le système de compression de gaz, ce qui raccourcit la durée de vie des pièces consommables et cause des dommages anormaux. La méthode pour tester la qualité du gaz est de régler la torche de coupe en état de test, et de placer un miroir en dessous pour consommer le gaz dans la torche. Si de la vapeur d'eau et de la buée apparaissent sur le miroir, vous devez trouver la raison et la corriger.
- La coupe plasma devrait commencer depuis le bord autant que possible, au lieu de la coupe par perçage. Utiliser le bord comme point de départ prolongera la durée de vie des pièces consommables. La méthode correcte est de viser directement la buse sur le bord de la pièce avant de démarrer l'arc plasma.
- Évitez l'extension et l'allongement de l'arc plasma. Si l'arc plasma ne peut être étendu et allongé que pour contacter la surface de la pièce, l'arc plasma produira une telle extension et allongement au début et à la fin de la coupe, ce qui causera des dommages anormaux à la buse. Ce problème peut être évité si la technique correcte de démarrage par le bord est utilisée et le temps de signal « coupure d'arc » approprié est sélectionné.
- Réduisez le temps inutile de « démarrage d'arc (ou guidage d'arc) ». La buse et l'électrode sont consommées très rapidement lors du démarrage de l'arc. Avant de démarrer, la torche de coupe doit être placée à distance de marche de la coupe du métal.
- Appliquer un revêtement chimique anti-éclaboussures sur la coque de protection. Le revêtement chimique anti-éclaboussures aide à réduire l'accumulation de scories sur la coque de protection. Mais assurez-vous de retirer la coque de protection de la torche avant d'appliquer la peinture anti-éclaboussures.
- Enlevez les scories sur la coque de protection.
commande numérique par ordinateur
- Infineon XDPL8221 : Driver LED dual-stage robuste et rentable pour l'éclairage intelligent et l'IoT
- Maîtriser les types signed et unsigned en VHDL : Guide pratique
- Maîtriser les instructions Wait en VHDL : Wait On, Wait Until et utilisation combinée
- Quelle température atteint un coupeur plasma ? Comprendre les chaleurs extrêmes derrière la découpe métal
- Découpe plasma expliquée : fonctionnement et avantages clés
- Choisir le Coupeur Plasma Idéal : Guide pour Coupes Rapides et Précises
- Sélectionner l'outil CNC optimal et la programmation pour une performance maximale
- Maîtriser les techniques de la rectifieuse d'outils : guide pratique
- Maîtriser les Tours à Métal : Guide Pas à Pas pour Débutants