


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

Liste complète des G-Codes pour contrôleurs Tour CNC Hust. Référence pour machinistes sur tours avec commandes Hust.Compatible avec :H6C-T Contrôleur Tour CNCH4T Contrôleur Tour CNC (H4-T H4C-T H4P-T H4CP-T)H4CL-T H4PL-TListe G-Codes Tour Hust H4CL-T & H6C-TListe G-Codes Tour HustG-CodeFonctionG
Liste complète des M-Codes pour machinistes CNC sur tours avec contrôleur Hust H6C-T.Pour les G-Codes Hust CNCListe G-Codes Tour Hust H4CL-T & H6C-TListe G-Codes Fraiseuse Hust H4M & H4CL-MContrôleur Tour Hust H6C-TM-Codes pour Hust H6C-TM-CodeFonctionM00Suspension programmeM01Suspension opt
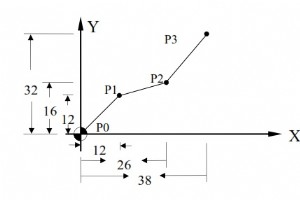
Exemple simple de programme G-code Hust CNC montrant la différence entre G90 coordonnées absolues et G91 coordonnées incrémentales.Ce tutoriel sapplique également à la plupart des commandes Fanuc. Ressource idéale pour machinistes et programmeurs débutants pour comprendre la différence entre G90 et
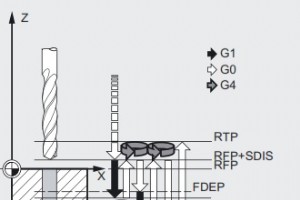
Le cycle de perçage par peck Siemens Sinumerik CYCLE83 facilite le perçage profond. Ce cycle très flexible donne aux machinistes un contrôle total sur tous les aspects du perçage profond.Le machiniste peut choisir de rétracter loutil à chaque fois au point de départ pour lévacuation des copeaux, ou

Les machinistes CNC qui aiment programmer en dialecte ISO peuvent télécharger de nouvelles configurations machines pour SinuTrain pour SINUMERIK Operate V4.4 Ed.2.Ces machines dexemple incluent des programmes dexemple créés avec les fonctions ISO dialect T / ISO dialect M :Tour avec outil entraîné (
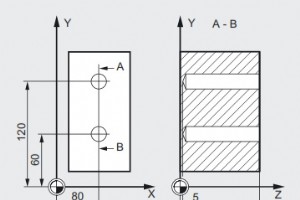
Exemple de programme CNC simple montrant lutilisation du cycle de perçage profond par peck Siemens Sinumerik CYCLE83.Aperçu du cycle CYCLE83 SinumerikCYCLE83(RTP, RFP, SDIS, DP, DPR, FDEP, FDPR, DAM, DTB, DTS, FRF, VARI)ParamètreDescriptionRTPPlan de rétraction (absolu)RFPPlan de référence (absolu)S
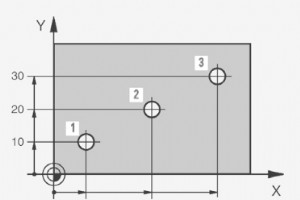
Les commandes CNC Heidenhain utilisent une méthode simple pour référencer les coordonnées absolues et incrémentales.Pour les coordonnées absolues, les axes sont référencés normalement :X = Position absolue axe X (Coordonnée)Y = Position absolue axe Y (Coordonnée)Pour les coordonnées incrémentales, l
Liste des M-Codes Heidenhain pour machinistes CNC travaillant sur machines avec commandes Heidenhain TNC 426 et similaires.Liste des M-Codes Heidenhain – TNC 426Liste des M-Codes HeidenhainM-CodeFonctionM0Arrêt programmeM1Arrêt optionnel (arrêt programme seulement avec arrêt optionnel)M2Fin de progr
Voici une brève histoire des commandes CNC Heidenhain avec les années clés.Histoire des commandes CNC HEIDENHAIN1968 VRZ 59.4 – Compteur bidirectionnel pour un axe1974 HEIDENHAIN 5041 – Unité daffichage de position numérique1976 TNC 110 et TNC 120 – Commandes de positionnement numérique pour 3 axes1
Liste des G-Codes Anilam pour les machinistes CNC travaillant sur tours à commande numérique avec commandes Anilam comme la 4200T. Plusieurs G-Codes peuvent être spécifiés par bloc. En cas de G-Codes conflictuels dans un bloc, un message derreur apparaît.Commandes 4200T pour le tournageG-Codes Anila
La liste des G-Codes Anilam pour les commandes de fraiseuse CNC comme la 6000M. Les G-Codes initient les commandes de mouvement, les cycles en boîte et diverses fonctions machine et CNC. Plusieurs G-Codes peuvent être spécifiés par bloc. Si un bloc contient des G-Codes en conflit, un message derreur
LinuxCNC est un système logiciel pour le contrôle par ordinateur de machines-outils telles que fraiseuses et tours.LinuxCNC est un logiciel libre avec code source ouvert.LinuxCNC fournit plusieurs interfaces graphiques utilisateur dont une pour écrans tactiles.Codes GCode GDescriptionG0Mouvement lin
Haas G10 Code G Réglage programmable décalagesLe code G Haas G10 Réglage programmable décalages permet au programmeur de régler les décalages dans le programme. Lutilisation de G10 remplace la saisie manuelle des décalages (longueur et diamètre outil, décalages coordonnées pièce).Lire larticle compl
Lapplication Identificateur inserts Sandvik Coromant pour iPhone, Android et Blackberry vous aide à trouver quelle solution Sandvik Coromant est équivalente à linsert que vous utilisez actuellement. Elle vous guide quand vous nêtes pas sûr des nuances et géométries Sandvik Coromant disponibles.Les r
Quest-ce que les dimensions absolues (Programmation absolue) ?Avec les dimensions absolues, la position programmée fait toujours référence au point zéro du système de coordonnées actuellement valide (point zéro pièce).G90 Dimensions absolues ou Programmation absolue est un code G modal. Siemens Sinu
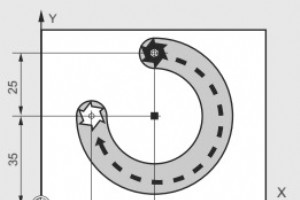
G90 Dimensions absolues ou Programmation absolue est un code G modal. Siemens Sinumerik fournit la commande AC (dimensions absolues non modales) pour accéder à la position absolue dun axe individuel.Lire larticle complet : Sinumerik Dimensions absolues G90 Modal et AC Non-modal.Dimensions absolues (
Quest-ce que la commande Sinumerik MSG ?En utilisant linstruction MSG() de Siemens Sinumerik, toute chaîne de caractères du programme pièce peut être affichée comme message à lopérateur.Ces messages peuvent être de tout type, de linformationnel à laffichage de données critiques temps réel.Lire larti
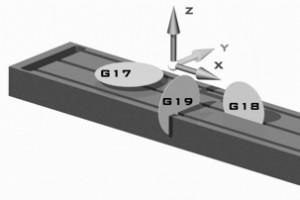
Je nai jamais utilisé G17 G18 G19, je ne sais même pas comment ces codes de sélection de plan fonctionnent, mais je travaille très bien sur mes fraiseuses et tours CNC, pourquoi ?Réponse courte : les opérateurs CNC ne sont pas tenus de programmer les codes de sélection de plan G17 G18 G19.Parce quau
Cette vidéo montre plusieurs opérations de filetage par fraisage CNC utilisant un Tormach PCNC 1100. Le filetage par fraisage est démontré en acier et aluminium avec une fraise V 60° mono-forme.
Comme les machines Haas peuvent contenir de nombreux décalages outil et pièce, un opérateur peut en utiliser autant que requis par le programme.Option filtrage décalages outil et pièce HaasHaas a une fonction utile de filtrage de tous les décalages non utilisés par le programme.Ce processus facilite
commande numérique par ordinateur

L'Industrie de l'Eau aux USA Adopte les Meilleures Pratiques Mondiales en Gestion d'Actifs

Moteurs spécialisés : pôles ombragés, servomoteurs, hystérésis et applications d'embrayage à courants de Foucault

Comment les logiciels de fabrication intelligente façonnent l'avenir de la production

Comprendre NIST SP 800‑171 : essentiels de conformité pour les sous-traitants gouvernementaux