



Maîtriser le jargon de la fabrication 5 axes : guide complet
Tout comme toute autre forme de technologie dans notre industrie, la fabrication 5 axes a son propre vocabulaire et sa liste de mots techniques à la mode. Bien que beaucoup des fonctions décrites ci-dessous puissent être considérées comme courantes, certaines ne se trouvent que sur les commandes de machines plus avancées. Pour quiconque s'intéresse à l'usinage 5 axes, comprendre ces termes à la mode peut être un énorme avantage, et pourrait les empêcher de prendre une décision non éclairée qu'ils pourraient regretter plus tard.
Gestion du Point Central de l'Outil (TCPM) : aussi appelé RTCP par certains fabricants – est l'une des fonctions les plus puissantes, et peut avoir un impact significatif sur le processus d'usinage multi-axes global. Le TCPM offre au programmeur la capacité de créer des programmes « indépendants » de la coordonnée machine elle-même, et permet à l'utilisateur de simplement référencer un point unique sur la pièce réelle lors de la mise en place du travail ou de la programmation de la pièce, sans se soucier de l'endroit où se trouve la pièce réelle dans l'enveloppe de travail de la machine. Sans TCPM, les données de points dans le programme doivent référencer des mouvements relatifs à la coordonnée machine et aux lignes centrales de rotation, et toute la programmation est « dépendante » de l'emplacement réel de la pièce dans l'enveloppe de travail de la machine. Par exemple : sans TCPM, la pièce doit être localisée et serrée en place sur la machine avant même que le programme ne puisse être créé, et la distance réelle de la pièce par rapport aux lignes centrales de la machine doit être prise en compte dans le programme, ce qui est généralement accompli en déplaçant physiquement le modèle solide dans l'espace FAO, à la distance exacte du zéro comme dans la machine. C'est pourquoi on dit que le programme est DÉPENDANT de la coordonnée machine sans TCPM. Sans TCPM, si de petits ajustements doivent être faits, l'opérateur devrait retourner au système FAO, déplacer le modèle solide du montant nécessaire, reposter le programme, recharger le programme dans la machine, et réessayer la coupe. Sur une machine avec TCPM, dans ce même scénario, l'opérateur pourrait faire un simple ajustement à la mise en place de la pièce ou à la coordonnée de travail, et relancer la pièce. J'espère que vous voyez que l'utilisation du TCPM rendra les choses BEAUCOUP plus faciles la prochaine fois que vous devrez mettre en place le même travail.
Plan Transformé (Transform Plane) : un plan de travail positionné par rapport à notre plan de travail original de la coordonnée machine. Si vous y réfléchissez, le Plan Transformé est vraiment la magie qui rend la programmation 5 faces si facile, et ce qui nous permet de contrôler les cinq faces d'une pièce individuellement dans un seul programme – d'abord en nous permettant de référencer un point d'origine différent pour chaque face de la pièce, et ensuite en nous permettant de désigner un plan de travail plat pour contrôler notre fraise pendant l'usinage. Comme les fonctions sur un plan sont le plus souvent dessinées en référence à un point unique sur chaque face de la pièce (et pas habituellement le même point que nous avons utilisé pour notre mise en place initiale), la capacité de désigner ces multiples points d'origine est extrêmement importante. Aussi, sans la capacité de transformer des plans de travail individuels, des cycles prédéfinis comme les cycles de perçage G83 ne pourraient pas être utilisés sur aucune face de la pièce sauf le dessus, parce que l'axe de l'outil doit être perpendiculaire à la face de la pièce en cours de perçage.
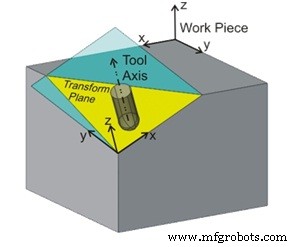
Normale de Surface (Surface Normal) : ce n'est en fait pas un terme d'usinage du tout, mais devient définitivement un mot à la mode nécessaire à connaître quand on programme en 5 axes. Le terme fait référence à un vecteur axial (ou ligne) qui est perpendiculaire à une surface particulière sur n'importe quel modèle solide. Les modèles solides sont construits en joignant une multitude de surfaces pour créer une forme donnée. Un programmeur désignera toujours un vecteur d'inclinaison d'outil qui est en référence à la normale de surface. Par exemple, si vous voulez que l'outil reste vertical par rapport à chaque surface alors que la fraise se déplace le long de la forme, vous diriez que l'outil est « normal à la surface ». Conséquemment, si vous vouliez que l'outil s'incline d'un côté ou de l'autre alors qu'il se déplace le long de la forme, vous désigneriez un angle d'inclinaison plus ou moins, et cet angle serait en référence à la normale de surface perpendiculaire.
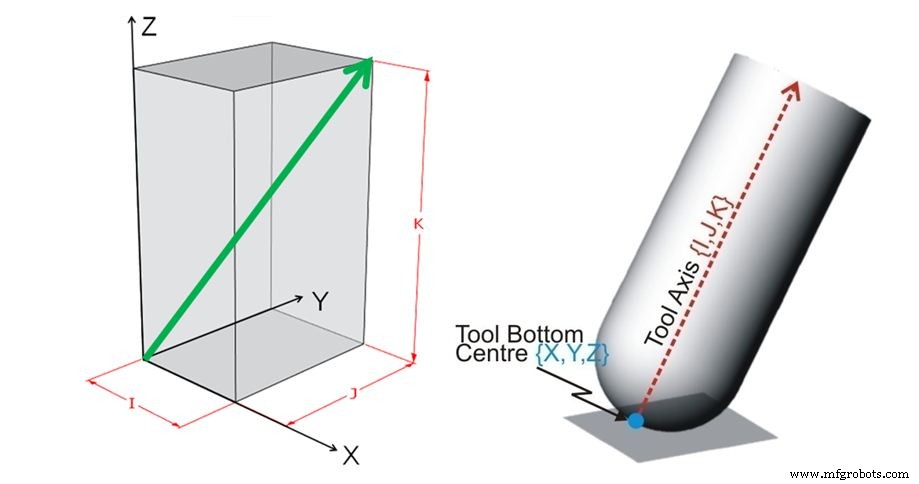
Vecteur Outil (Tool Vector) : fait référence à l'angle auquel un outil s'incline par rapport au point de contact XYZ. Cet angle est contrôlé par un ensemble de valeurs IJK sur chaque ligne de G-code dans un programme, et les valeurs peuvent être des nombres positifs ou négatifs. Bien que les vecteurs n'aient pas d'unités de mesure relatives – et ne soient ni métriques ni en pouces – pour simplifier, je trouve que cela aide à penser à ces valeurs comme des distances mesurées lors de la visualisation de l'angle et de la direction d'inclinaison désignés. Par exemple : si je vois la ligne de code X2.0 Y2.0 Z.125 I.50 J.50 K.70 dans un programme, je peux facilement visualiser l'angle d'inclinaison de l'outil dans ma tête. Les valeurs XYZ sont évidemment utilisées pour positionner le centre bas de l'outil à l'emplacement désigné, et les valeurs IJK désignent la direction et le montant d'inclinaison – la lettre I est synonyme de l'axe X, J de l'axe Y, et K de l'axe Z. Donc, imaginez un point qui est 0,50" positif en X depuis le point de contact, 0,50" positif en Y, et 0,70" vers le haut en Z positif. Maintenant, visualisez une ligne tracée entre le point de contact XYZ et le point dans l'espace créé par les distances IJK... c'est le vecteur outil désigné.
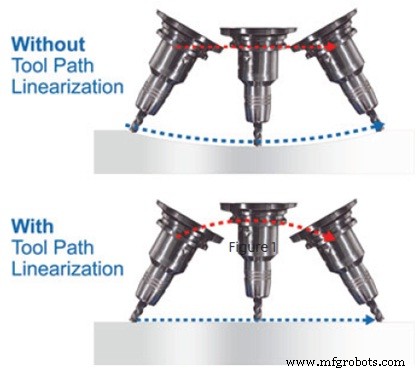
Linéarisation de Trajectoire (Toolpath Linearization) : la capacité de contrôler la pointe de l'outil de manière linéaire entre deux points. Sans cette fonctionnalité, la programmation n'a de contrôle que sur deux points dans un mouvement de la pointe de l'outil – le point « A » au début du mouvement, et le point « B » à la fin du mouvement. Tout ce qui se passe entre ces deux points est incontrôlé, et on peut dire que la machine « aveuglément » fait le mouvement. Cependant, avec la linéarisation de trajectoire activée, la machine coordonnera tous les axes de la machine pour garantir que la pointe de l'outil se déplace en mouvement linéaire entre les deux points, et montera ou baissera l'axe Z si nécessaire. Dans les images d'exemple ci-dessous, vous pouvez voir que sans linéarisation active, la pointe de l'outil ébrécherait la pièce dramatiquement, mais avec la linéarisation activée, l'outil se déplace en ligne droite entre les points de départ et d'arrivée. Non seulement cela permet un meilleur contrôle de la pointe de l'outil pendant l'usinage, mais cela peut aussi résulter en des programmes plus petits, car les mouvements n'ont pas besoin d'être décomposés en mouvements aussi petits pour compenser le manque de contrôle adéquat de la pointe de l'outil.
commande numérique par ordinateur
- L'évolution des aléseuses : des outils manuels du 18e siècle à la précision CNC moderne
- Meilleures marques de machines CNC pour la précision et la fiabilité
- L'héritage du tour : de l'Égypte antique à la fabrication moderne
- Fraiseuses 101 : guide complet sur leur fonction, composants et utilisations
- Top tendances machines-outils CNC 2024 : comment choisir la meilleure option
- 7 étapes essentielles pour sélectionner la machine-outil CNC idéale
- Maximisez la production de votre machine 5 axes : conseils d'expert sur bridage, outillage et réglage
- Machines CNC 5 axes : applications clés dans tous les secteurs industriels
- Usinage CNC 5 axes : précision, efficacité et liberté de conception