



Maîtriser LinuxCNC : Guide complet codes G et M pour contrôle machine CNC
LinuxCNC est un système logiciel pour le contrôle par ordinateur de machines-outils telles que fraiseuses et tours.
LinuxCNC est un logiciel libre avec code source ouvert.
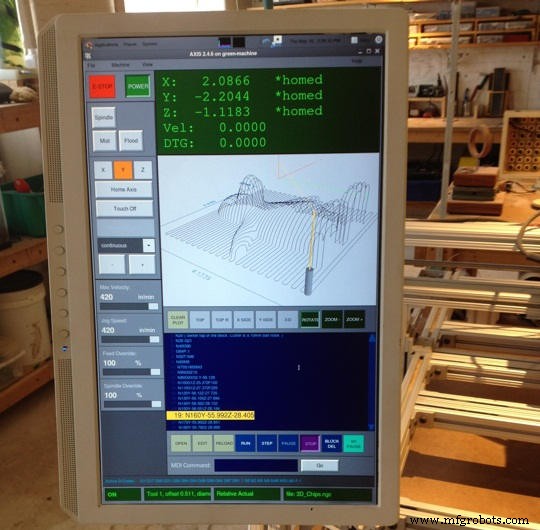
LinuxCNC fournit plusieurs interfaces graphiques utilisateur dont une pour écrans tactiles.
Codes G
| Code G | Description |
|---|---|
| G0 | Mouvement linéaire rapide |
| G1 | Avance linéaire |
| G2 | Arc horaire avance |
| G3 | Arc antihoraire avance |
| G4 | Temps d'arrêt |
| G5.1 | B-Spline quadratique |
| G5.2 G5.3 | Bloc NURBs |
| G7 | Mode diamètre (tour) |
| G8 | Mode rayon (tour) |
| G10 L1 | Définir entrée table outil |
| G10 L10 | Définir table outil, calculée, pièce |
| G10 L11 | Définir table outil, calculée, montage |
| G10 L2 | Réglage origine système coordonnées |
| G10 L20 | Réglage origine système coordonnées calculée |
| G17 | Plan XY |
| G18 | Plan ZX |
| G19 | Plan YZ |
| G17.1 | Plan UV |
| G18.1 | Plan WU |
| G19.1 | Plan VW |
| G20 | Unités pouce |
| G21 | Unités millimètre |
| G28 | Aller position prédéfinie |
| G28.1 | Mémoriser position absolue courante pour G28 |
| G30 | Aller position prédéfinie |
| G30.1 | Mémoriser position absolue courante pour G30 |
| G33 | Mouvement synchronisé broche |
| G33.1 | Taraudage rigide |
| G38.2 – G38.5 | Palpage |
| G38.2 | Palper vers pièce, arrêter au contact, signaler erreur si échec |
| G38.3 | Palper vers pièce, arrêter au contact |
| G38.4 | Palper loin pièce, arrêter perte contact, signaler erreur si échec |
| G38.5 | Palper loin pièce, arrêter perte contact |
| G40 | Annulation compensation fraise |
| G41 | Compensation fraise gauche trajet |
| G42 | Compensation fraise droite trajet |
| G41.1 | Compensation fraise dynamique gauche trajet |
| G42.1 | Compensation fraise dynamique droite trajet |
| G43 | Décalage longueur outil |
| G43.1 | Décalage longueur outil dynamique |
| G49 | Annulation décalage longueur outil |
| G53 | Mouvement système coordonnées machine |
| G54 | Sélection système coordonnées 1 |
| G55 | Sélection système coordonnées 2 |
| G56 | Sélection système coordonnées 3 |
| G57 | Sélection système coordonnées 4 |
| G58 | Sélection système coordonnées 5 |
| G59 | Sélection système coordonnées 6 |
| G59.1 | Sélection système coordonnées 7 |
| G59.2 | Sélection système coordonnées 8 |
| G59.3 | Sélection système coordonnées 9 |
| G61 | Mode chemin exact (Mode contrôle trajet) |
| G61.1 | Mode chemin exact (Mode contrôle trajet) |
| G64 | Mode contrôle trajet avec tolérance optionnelle |
| G73 | Cycle perçage brisement copeaux |
| G76 | Cycle filetage multi-passes (tour) |
| G80 | Annulation cycle préprogrammé |
| G81 | Cycle perçage |
| G82 | Cycle perçage temps d'arrêt |
| G83 | Cycle perçage picotage |
| G85 | Cycle alésage, sortie avance |
| G86 | Cycle alésage, arrêt broche, sortie rapide |
| G89 | Cycle alésage, temps d'arrêt, sortie avance |
| G90 | Mode distance absolue |
| G91 | Mode distance incrémentale |
| G90.1 | Mode distance absolue pour arc (décalages I, J, K) |
| G91.1 | Mode distance incrémentale pour arc (décalages I, J, K) |
| G92 | Décalage système coordonnées |
| G92.1 | Annulation décalages système coordonnées |
| G92.2 | Annulation décalages système coordonnées |
| G92.3 | Restauration décalages axes |
| G93 | Mode temps inverse |
| G94 | Mode unités par minute |
| G95 | Mode unités par tour |
| G96 | Vitesse coupe constante |
| G97 | Mode tr/min |
| G98 | Rétraction position départ (Mode rétraction Z cycle préprogrammé) |
| G99 | Rétraction position R (Mode rétraction Z cycle préprogrammé) |
Codes M
| Code M | Description |
|---|---|
| M0 M1 | Pause programme |
| M2 M30 | Fin programme |
| M60 | Pause changement palette |
| M3 M4 M5 | Contrôle broche |
| M6 | Changement outil |
| M7 M8 M9 | Contrôle liquide refroidissement |
| M48 M49 | Activation/Désactivation remplacements avance/broche |
| M50 | Contrôle remplacement avance |
| M51 | Contrôle remplacement broche |
| M52 | Contrôle avance adaptatif |
| M53 | Contrôle arrêt avance |
| M61 | Définir numéro outil courant |
| M62-M65 | Contrôle sortie |
| M66 | Contrôle entrée |
| M67 | Contrôle sortie analogique |
| M68 | Contrôle sortie analogique |
| M100-M199 | Codes M définis utilisateur |
Opérateurs binaires
| Opérateur | Description |
|---|---|
| + | Addition |
| – | Soustraction |
| * | Multiplication |
| / | Division |
| OR | Ou non exclusif |
| XOR | Ou exclusif |
| AND | Et logique |
| MOD | Opération modulo |
| ** | Puissance |
| EQ | Égalité |
| NE | Inégalité |
| GT | Strictement supérieur |
| GE | Supérieur ou égal |
| LT | Strictement inférieur |
| LE | Inférieur ou égal |
Fonctions
| Nom fonction | Résultat fonction |
|---|---|
| ATAN[Y]/[X] | Tangente inverse quadrant quatre |
| ABS[arg] | Valeur absolue |
| ACOS[arg] | Cosinus inverse |
| ASIN[arg] | Sinus inverse |
| COS[arg] | Cosinus |
| EXP[arg] | e puissance donnée |
| FIX[arg] | Arrondi inférieur entier |
| FUP[arg] | Arrondi supérieur entier |
| ROUND[arg] | Arrondi entier le plus proche |
| LN[arg] | Logarithme base e |
| SIN[arg] | Sinus |
| SQRT[arg] | Racine carrée |
| TAN[arg] | Tangente |
| EXISTS[arg] | Vérifier paramètre nommé |
Lettres Mots
| Lettre | Signification |
|---|---|
| A | Axe A machine |
| B | Axe B machine |
| C | Axe C machine |
| D | Numéro compensation rayon outil |
| F | Vitesse avance |
| G | Fonction générale (Voir tableau Groupes Modaux) |
| H | Index décalage longueur outil |
| I | Décalage X arcs et cycles G87 |
| J | Décalage Y arcs et cycles G87 |
| K | Décalage Z arcs et cycles G87. Ratio mouvement broche pour G33 synchronisé. |
| M | Fonction diverse (Voir tableau Groupes Modaux) |
| N | Numéro ligne |
| P | Temps d'arrêt cycles préprogrammés et G4. Clé utilisée avec G10. |
| Q | Incrément avance cycles G73, G83 |
| R | Rayon arc ou plan cycle préprogrammé |
| S | Vitesse broche |
| T | Sélection outil |
| U | Axe U machine |
| V | Axe V machine |
| W | Axe W machine |
| X | Axe X machine |
| Y | Axe Y machine |
| Z | Axe Z machine |
| / | Suppression bloc |
| () | Commentaires |
| ; | Commentaires |
| MSG, | Messages |
Messages d'erreur courants
Code G hors plage
Un code G supérieur à G99 utilisé, la portée des codes G dans LinuxCNC est 0–99. Tous les nombres entre 0 et 99 ne sont pas des codes G valides.
Code G inconnu utilisé
Un code G utilisé qui ne fait pas partie du langage G-code LinuxCNC.
Mot i,j,k sans Gx pour l'utiliser
Les mots i, j, k doivent être sur la même ligne que le code G.
Impossible d'utiliser valeurs axe sans code G les utilisant
Les valeurs d'axe ne peuvent pas être utilisées sur une ligne sans code G modal en vigueur ou code G sur la même ligne.
Fichier terminé sans signe pourcent ou fin programme
Chaque fichier G-code doit se terminer par M2 ou M30 ou être enveloppé avec le signe pourcent %.
commande numérique par ordinateur
- Maîtriser les directives using C# : Imports, alias et directives static
- Maîtriser les fonctions en C : Fonctions définies par l'utilisateur et bibliothèque standard
- M-TECH : système de commande CNC avancé pour fraiseuses Apollo
- Systèmes de Micromachinage Laser : Guide Professionnel pour la Fabrication Moderne
- Guide complet des M-Codes Haas Fraiseuse : Fonctions, réglages & usage
- Comprendre le mode REPOSition Siemens Sinumerik : Fonction et avantages
- Guide Complet des M-Codes Mach3 pour Usinage CNC
- Maîtrise des codes M : Quiz programmation CNC
- Maîtrisez les codes G : Quiz programmation CNC