


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

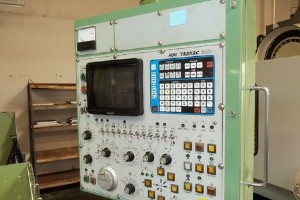
Codes dalarme Yasnac MX1 liste complète. Commande CNC Yasnac MX1 Codes dalarme Yasnac MX1 0 COUPURE ALIMENTATION 1 ZR UNREADY (X) 2 ZR UNREADY (Y) 3 ZR UNREADY (Z) 4 ZR UNREADY (4) 5 ZR UNREADY (5) 10 ERREUR TH 11 ERREUR TV 12 DÉBORDEMENT (128CH) 13 ERREUR PROG (PAS DADRESSE) 14 ERREUR PROG («

Codes dalarme Yasnac MX2 liste complète. Commande CNC Yasnac MX2 Codes dalarme Yasnac MX2 0 COUPURE ALIMENTATION 1 ZR UNREADY (X) 2 ZR UNREADY (Y) 3 ZR UNREADY (Z) 4 ZR UNREADY (4) 5 ZR UNREADY (5) 10 ERREUR TH 11 ERREUR TV 12 DÉBORDEMENT (128 CH) 13 ERREUR PROG (PAS DADRESSE) 14 ERREUR PROG (
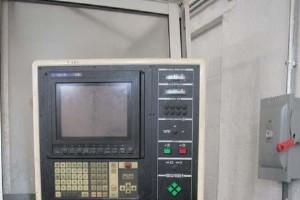
Codes dalarme Yasnac MX3 liste complète. Commande CNC Yasnac MX3 Codes dalarme Yasnac MX3 1 ZR UNREADY (X) 2 ZR UNREADY (Y) 3 ZR UNREADY (Z) 4 ZR UNREADY (4) 5 ZR UNREADY (5) 10 ERREUR TH 11 ERREUR TV 12 DÉBORDEMENT (128 CH) 13 ERREUR PROG (PAS DADRESSE) 14 ERREUR PROG (« -, » « 0 ») 15 ERREUR
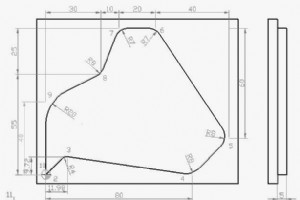
Exemple de programmation Siemens Sinumerik 810 montrant comment les tourneurs CNC peuvent usiner des rayons dangle. La commande Sinumerik 810 utilise U+ pour le rayon (voir exemple ci-dessous).La commande Sinumerik 810 utilise U- pour le chanfrein.U doit être toute valeur numérique positive, ex: U5
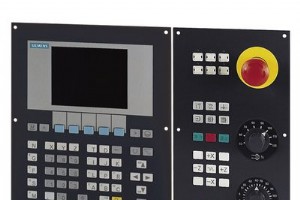
802C est une commande Siemens Sinumerik entrée de gamme. 3 axes et broche. Interface servos analogique. RS232C pour transfert fichiers. La Chine est le marché OEM cible et la communauté dutilisateurs. Siemens Sinumerik 802C Manuels Sinumerik 802C / 802S / 802D Les tourneurs CNC peuvent téléc
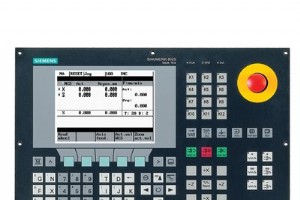
Identique au Siemens Sinumerik 802C mais avec interface pour entraînements pas à pas (stepper). Siemens Sinumerik 802S Manuels Sinumerik 802C / 802S / 802D Les tourneurs CNC peuvent télécharger gratuitement les manuels de programmation et dexploitation Siemens Sinumerik 802C/802S/802D depuis le
DIN signifie « Deutsches Institut für Normung », cest-à-dire « Institut allemand de normalisation ». Normes DIN liées au CNC : DIN 66025-1 Commande numérique de machines, format ; exigences générales DIN 66025-2 Automatisation industrielle ; commande numérique de machines ; format, fonctions prépa
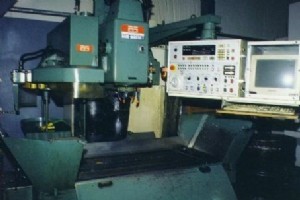
Codes dalarme Yaskawa Yasnac 3000G liste complète. Yaskawa Yasnac 3000G Codes dalarme Yasnac 3000G 11 HAUSSE EXCESSIVE TEMPÉRATURE DANS LE PANNEAU 12 ERREUR PARITÉ HORIZONTALE BANDE/MÉMOIRE 13 ERREUR PARITÉ VERTICALE BANDE 14 ERREUR FORMAT 15 ERREUR DONNÉES 16 ERREUR DÉCALAGE 17 ERREUR PARAMÈT
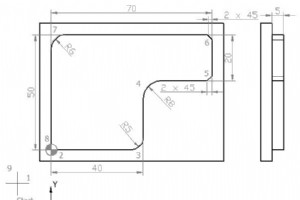
Exemple de programmation fraisage CNC Siemens Sinumerik 810 montrant comment les tourneurs CNC peuvent usiner/programmer rayons et chanfreins. Programmation rayon/chanfrein Sinumerik 810 Les valeurs U+ sont utilisées pour la programmation de rayon.Les valeurs U- sont utilisées pour la programmation
Lorsque la touche Reset est pressée, lexécution du programme de pièce est arrêtée et lexécution du programme revient au début du programme.Le programme ne redémarrera pas sans que la touche NC Start soit pressée.
Siemens SinumerikREPOSition signifie repositionnement. REPOSition est un mode de fonctionnement de la commande numérique. Si un outil casse, ou pour quelque raison que ce soit lopérateur doit interrompre lexécution du programme et séloigner du contour, loutil peut être ramené sur le contour en mode
Siemens SinumerikMarqueur de fin de sous-routine. Contrairement à M17, M02 et M30, RET permet de spécifier la cible du retour.
FANUC est labréviation de Fuji Automatic Numerical Control. Connexe :Comment les commandes Fanuc CNC Fraisage Tournage Rectification sont nomméesApprendre la programmation Fanuc
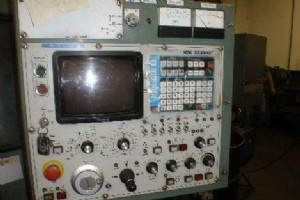
Codes dalarme Yaskawa Yasnac LX1 liste complète. Commande CNC Yasnac LX1 Codes dalarme Yasnac LX1 1 ZR UNREADY (X) 2 ZR UNREADY (Z) 5 RESET UNREADY (APRÈS ÉDITION) 10 ERREUR TH 11 ERREUR TV 12 DÉBORDEMENT (128 CH) 13 ERREUR PROG (PAS DADRESSE) 14 ERREUR PROG (« - », « . ») 15 ERREUR PROG (CARA
Codes dalarme Yaskawa Yasnac LX2 liste complète. Commande CNC Yasnac LX2 Codes dalarme Yasnac LX2 1 ZR UNREADY (X) 2 ZR UNREADY (Z) 5 RESET UNREADY (APRÈS ÉDITION) 10 ERREUR TH 11 ERREUR TV 12 DÉBORDEMENT (128 CH) 13 ERREUR PROG (PAS DADRESSE) 14 ERREUR PROG (« - », « . ») 15 ERREUR PROG (CARA
Codes dalarme Yaskawa Yasnac LX3 liste complète. Commande CNC Yasnac LX3 Codes dalarme Yasnac LX3 1 ZR UNREADY (X) 2 ZR UNREADY (Z) 5 RESET UNREADY (APRÈS ÉDITION) 10 ERREUR TH 11 ERREUR TV 12 DÉBORDEMENT (128 CH) 13 ERREUR PROG (PAS DADRESSE) 14 ERREUR PROG (« -, » « . ») 15 ERREUR PROG (CARA
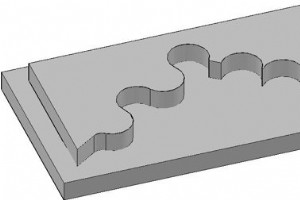
Cette série darticles pour tourneurs/programmeurs CNC explique les concepts et méthodes de programmation de linterpolaion circulaire.Il ny a aucun doute que chaque composant en atelier dusinage CNC a une sorte darc, rayon, cercle. Il est donc non seulement nécessaire mais indispensable dapprendre à
Liste complète des codes dalarme Fanuc 21. (Fanuc 21 Modèle B) Commande CNC Fanuc Série 21-T Codes dalarme Fanuc 21 0 VEUILLEZ COUPER LALIMENTATION 1 ALARME PARITÉ TH 2 ALARME PARITÉ TV 3 TROP DE CHIFFRES 4 ADRESSE NON TROUVÉE 5 PAS DE DONNÉES APRÈS ADRESSE 6 UTILISATION ILLÉGALE DU SIGNE NÉGA
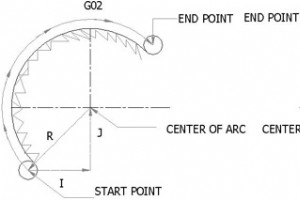
2ème partie de la série Concepts & Programmation dinterpolaion circulaire, cet article explique les informations requises pour programmer/usiner linterpolaion circulaire sur une machine CNC, et comment les tourneurs CNC peuvent programmer linterpolaion circulaire avec le R (rayon). Lire les autres
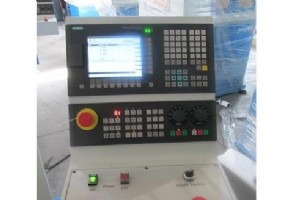
Identique à NC Start. CYCLE START est utilisé pour démarrer lexécution du programme sélectionné. Il est utilisé pour initier lexécution des blocs NC dans le tampon MDI. Voyez le bouton vert en bas, Contrôleur SIEMENS SINUMERIK 808D
commande numérique par ordinateur
Référence M-Codes Doosan série MX – Guide programmation centre tournage CNC

Voiture robot autonome de suivi de visage avec Arduino Nano et OpenCV
Ateliers d'usinage de précision : perçage expert pour une fabrication de haute qualité

Manufacturing Day 2019 : temps forts du MEP Network et idées pour 2020