



Maîtriser l'interpolaion circulaire sur machines CNC : Programmation avec R – Partie 2
2ème partie de la série Concepts & Programmation d'interpolaion circulaire, cet article explique les informations requises pour programmer/usiner l'interpolaion circulaire sur une machine CNC, et comment les tourneurs CNC peuvent programmer l'interpolaion circulaire avec le R (rayon).
Lire les autres parties de cet article
- Concepts & Programmation d'interpolaion circulaire Partie 1 (Concepts)
- Concepts & Programmation d'interpolaion circulaire Partie 2 (Utilisation de R)
- Concepts & Programmation d'interpolaion circulaire Partie 3 (Utilisation de I J K)
- Concepts & Programmation d'interpolaion circulaire Partie 4 (R inconnu)
- Concepts & Programmation d'interpolaion circulaire Partie 5 (Exemples)
- Concepts & Programmation d'interpolaion circulaire Partie 6 (Utilisations & Exercices)
CINQ INFORMATIONS NÉCESSAIRES
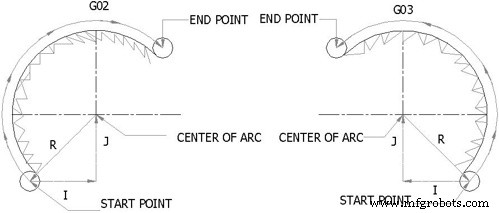
Cinq informations sont requises pour exécuter une commande d'interpolaion circulaire.
| Élément | Commande |
|---|---|
|
|
|
|
|
|
|
|
|
|
Avec ces informations, on peut dire qu'il y a deux façons de spécifier le centre de l'arc circulaire autour duquel vous tournez :
- Utilisation de R pour spécifier le rayon de l'arc.
- Utilisation de I, J, ou K pour spécifier la distance du point de départ au centre de l'arc.
UTILISATION DE R
La première méthode est très simple et ne demande pas d'effort extraordinaire pour programmer un arc ou un cercle. Il suffit de mentionner les valeurs des prochains points X, Y et d'utiliser R+« valeur ». Pour de nombreux projets de programmation d'arc, le rayon direct peut être utilisé avec l'adresse R, disponible sur la majorité des systèmes de commande. Dans ce cas, la différence angulaire entre les points de départ et de fin est très importante, car l'ordinateur fera ses propres calculs pour trouver le centre de l'arc. L'arc avec une différence angulaire de 180° ou moins mesurée entre les points de départ et de fin utilise une valeur R positive. L'arc dans lequel la différence angulaire est supérieure à 180° utilise une valeur R négative.
Par exemple : voir l'image suivante
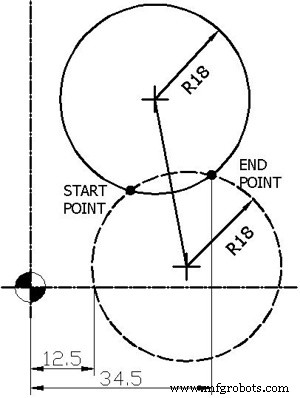
Dans l'image ci-dessus, il y a deux cercles. L'un est en pointillés et l'autre en trait plein. Ces deux cercles se croisent en deux points représentés par des points noirs.
Si le mouvement d'outil du cercle en pointillés est horaire du point de départ au point de fin, l'arc est inférieur à 180°. Le code pour ce mouvement d'outil en mode absolu G90 ressemblera à ceci :
G02 X34.5 Y20 R18 F100.
Et si le mouvement d'outil du cercle plein est horaire du point de départ au point de fin, l'arc est supérieur à 180°. Le code pour ce mouvement d'outil en mode absolu G90 ressemblera à ceci :
G02 X34.5 Y20 R-18 F100.
Lorsqu'une commande d'interpolaion circulaire est activée par un programme CNC, toute commande de mouvement d'outil actuellement active est automatiquement annulée. Cette annulation de mouvement est généralement G00, G01 ou une commande de cycle.
Interpolaion circulaire utilisant G90 et G91
G90 X ____ Y____ définit le point de fin d'arc dans le système de coordonnées pièce.
G91 X____ Y____ définit la distance signée du point de fin d'arc par rapport au point de départ d'arc.
R_____ définit la longueur du rayon d'arc.
Lire les autres parties de cet article
- Concepts & Programmation d'interpolaion circulaire Partie 1 (Concepts)
- Concepts & Programmation d'interpolaion circulaire Partie 2 (Utilisation de R)
- Concepts & Programmation d'interpolaion circulaire Partie 3 (Utilisation de I J K)
- Concepts & Programmation d'interpolaion circulaire Partie 4 (R inconnu)
- Concepts & Programmation d'interpolaion circulaire Partie 5 (Exemples)
- Concepts & Programmation d'interpolaion circulaire Partie 6 (Utilisations & Exercices)
commande numérique par ordinateur
- Bases de la programmation C++ : Qu'est-ce que C++ et pourquoi ça compte
- Logiciel d'imbrication avancé : Productivité accrue pour tôleries et découpeurs métalliques
- Maîtriser la Programmation d'Arc CNC : Exercice Pas à Pas G-Code avec Paramètres I et K
- Interpolation Circulaire CNC G02 (Horaire) – Exemple Pratique Programmation G-Code
- Exemple Programme CNC : G03 Interpolation Circulaire – Maîtriser les Maths derrières l'Usinage
- Maîtriser G02/G03 Interpolation Circulaire CNC : Exemple Pas à Pas
- Tutoriel interpolation circulaire CNC : Maîtriser les G-codes G02 et G03
- Interpolation circulaire horaire G02 CNC : Programme exemple débutant
- DIN 66025 : Guide complet des codes de programmation CN