



Maîtriser la programmation rayon & chanfrein Sinumerik 810 fraisage CNC – Exemple pas à pas
Exemple de programmation fraisage CNC Siemens Sinumerik 810 montrant comment les tourneurs CNC peuvent usiner/programmer rayons et chanfreins.
Programmation rayon/chanfrein Sinumerik 810
Les valeurs U+ sont utilisées pour la programmation de rayon.
Les valeurs U- sont utilisées pour la programmation de chanfrein.
Exemple de programmation rayon/chanfrein Sinumerik 810
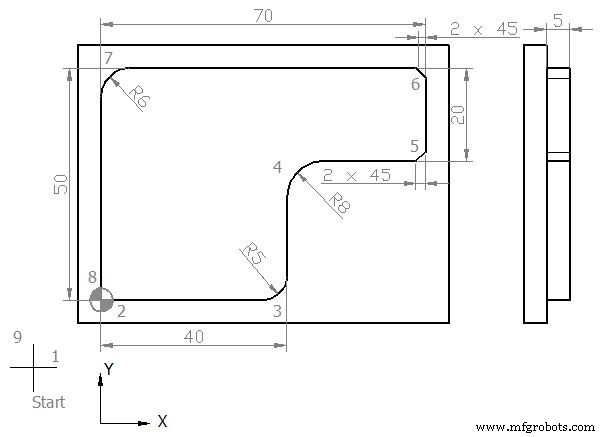
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50
N10 S450 M03 F250 D01 (12.5 MM DIA)
N15 C0
N20 Z5
N25 G01 Z0
N30 Z-5
N35 G42 X0 Y0
N40 X40 Y0 U5
N45 X40 Y30 U8
N50 X70 Y30 U-2
N55 X70 Y50 U-2
N60 X0 Y50 U6
N65 X0 Y0
N70 G40 X-20 Y-20
N80 G00 Z50
N85 Y100
N90 M30
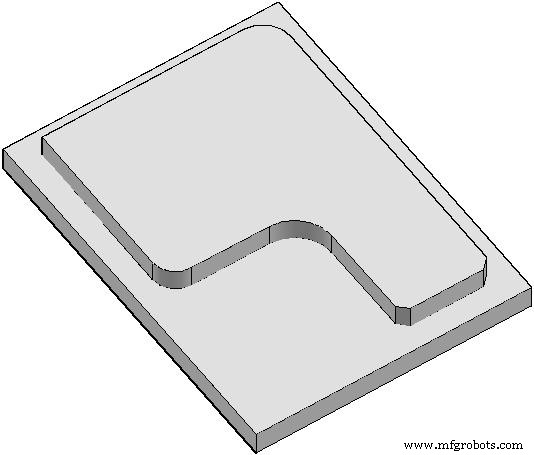
Pièce finie
Après avoir complété le processus d'usinage ci-dessus, le composant ressemblera à ceci :
Explication des codes utilisés dans le programme
G00 : Avance rapide.
G54 : Décalage zéro n°1.
G64 : Mode chemin continu.
G90 : Système de cotation absolu.
G17 : Sélection plan X-Y.
G42 : Activation compensation rayon outil (mouvement côté droit)
G40 : Désactivation compensation rayon outil
S : Vitesse broche
F : Avance mouvement axes
M : Mouvement outil (3=horaire, 4=anti-horaire)
D : N° outil
M30 : Fin programme principal
commande numérique par ordinateur
- Guide de programmation CNC tour pour débutants
- Programmation Tour CNC Simple : Exemple en Pouces pour Débutants
- Maîtriser la Programmation Sinumerik 840D CNC : Guide Expert Cycles Filetage Avancés
- Programmation fraiseuse CNC : Guide exemple débutant
- Maîtriser G01 : Chanfrein & arrondi d'angle en programmation CNC
- Programmation CNC : Chanfrein & rayon avec G-code G01
- Guide étape par étape : Fraiser un cercle complet sur machines CNC avec G-code pratique
- Sinumerik 840D CYCLE81 Cycle perçage : Exemple programmation CNC étape par étape
- Fondamentaux programmation CNC : Tutoriels pas-à-pas et exemples code