



Sinumerik 840D CYCLE81 Cycle perçage : Exemple programmation CNC étape par étape
Exemple de code programmation CNC montrant comment un opérateur peut utiliser le Cycle de perçage/centrage Sinumerik 840D CYCLE81.
L'exemple ci-dessous montre différentes méthodes de perçage avec le cycle CYCLE81.
Aperçu rapide de SINUMERIK CYCLE81
CYCLE81 (RTP, RFP, SDIS, DP, DPR)
RTP – Plan de retour ou plan de rétraction (absolu)
RFP – Plan de référence (absolu)
SDIS – Distance de sécurité (entrer sans signe)
DP – Profondeur finale perçage (absolu)
DPR – Profondeur finale perçage relative au plan de référence (entrer sans signe)
Pour explication détaillée, lire : Sinumerik 840D CYCLE81 Cycle perçage centrage Programmation.
Ce code utilise les deux méthodes de spécification de la profondeur finale : Absolue (DP) et Relative au plan de référence (DPR).
Exemple programme Sinumerik 840D Cycle perçage CYCLE81
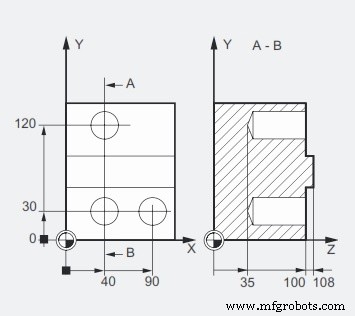
Exemple programmation Sinumerik 840D CYCLE81
N10 G0 G90 F200 S300 M3 N20 D1 T3 Z110 N21 M6 N30 X40 Y120 N40 CYCLE81(110, 100, 2, 35) N50 Y30 N60 CYCLE81(110, 102, , 35) N70 G0 G90 F180 S300 M03 N80 X90 N90 CYCLE81(110, 100, 2, , 65) N100 M30
N10 Vitesse perçage, sens, avance, etc.
N20 L'outil est amené au point de départ en Z.
N30 Première position perçage X40 Y120.
N40 Le foret atteint rapidement RFP + SDIS position 100 + 2
et commence le perçage jusqu'à DP donné 35
et rétracte à RTP qui est 110.
N50 Position perçage suivante Y30
N60 Le foret atteint rapidement RFP + SDIS position 102 + 0 (SDIS omis).
et commence perçage jusqu'à DP 35
et rétracte à RTP 110.
N70 Changements d'avance.
N80 Position perçage X90
N90 Le foret atteint rapidement RFP + SDIS position 100 + 2
Comme la profondeur absolue est omise
la commande calcule la profondeur finale par valeur relative (DPR)
Profondeur finale (DPR) = Position plan référence (RFP) – Position point profondeur finale 35 (voir dimension image)
DPR = 100 – 35
DPR = 65
commande numérique par ordinateur
- Guide de programmation CNC tour pour débutants
- Maîtriser les boucles WHILE en programmation CNC SINUMERIK 840D
- Interpolation Circulaire CNC G02 (Horaire) – Exemple Pratique Programmation G-Code
- Maîtriser la Programmation Sinumerik 840D CNC : Guide Expert Cycles Filetage Avancés
- Maîtriser Tournage Conique Cycle Modal G90 : Guide Programmation CNC
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Cycle de rainurage G75 : Exemple et guide de programmation CNC
- Guide programmation CNC : Exemple cycle filetage conique G92
- Maîtriser le cycle de tournage brut G71 : Exemple de code Fanuc pour tour CNC