



Exemple de Programme CNC SINUMERIK 810T pour Tournage de Disque de Précision
Soumis par : Sinumerik Programmer
Dessin / Image
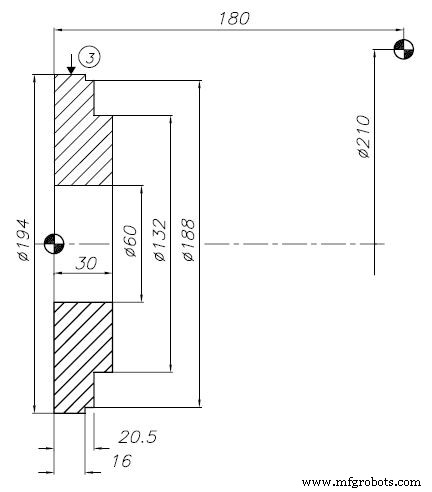
Programme CNC
Première partie (MPF126) du programme de tournage de disque sur SINUMERIK 810T. Cette partie se concentre sur l'usinage de la face avant et du diamètre extérieur avec l'outil T1, suivi d'opérations d'alésage/rainurage intérieur avec T6. Structure similaire à la Partie II mais avec moins de changements d'outils.
%MPF126 N0005 G95 G96 S100 M40 M4 N0010 G0 X205 Z30 T1 D1 N0015 G1 X30 F.25 M8 N0020 G00 X198 Z31 N0025 G1 Z16 N0030 G0 X200 Z31 N0035 X192 N0040 G1 Z16 N0045 G0 X194 Z31 N0050 X188 N0055 G1 Z16 N0060 G0 X190 Z27 N0065 G1 X132 N0070 G0 X190 Z28 N0075 Z24 N0080 G1 X132 N0085 G0 X190 Z25 N0090 Z19.5 N0095 G1 X188 N0100 X186 Z20.5 N0105 X132 N0110 Z29 N0115 X130 Z30 N0116 X125 N0120 G0 X150 Z150 N0130 X45 Z31 S60 T6 D6 M4 N0135 G1 Z-1 F.2 M8 N0140 G0 X43 Z31 N0145 X50 N0150 G1 Z-1 N0155 G0 X48 Z31 N0160 X55 N0165 G1 Z-1 N0170 G0 X53 Z31 N0175 X64 N0180 G1 X60 Z29 N0185 Z-1 N0190 X58 N0195 G0 Z31 N0200 X180 Z100 M5 N0205 T0 D0 N0210 M2
Analyse Comparative MPF126 vs MPF127
- MPF126 (Cette partie) : 2 outils principaux (T1 ext., T6 int.). Surfaçage par passes Z30→Z16→Z27→Z24→Z25→Z19.5... Profil extérieur complexe (N65-N116) avec interpolations XZ (lignes N95, N100).
- MPF127 (Partie II) : 6 outils (T5, T6, T8, T10, T12, T4, T2). Plus d'opérations de finition, rainurage multiple, alésage profond.
- M40 vs M41 : Gamme broche différente (M40 = gamme 2, couple élevé).
- T1 D1 vs T5 D5 : Outils différents pour opérations similaires (usure, géométrie).
Points Techniques SINUMERIK
- Interpolation XZ (N95, N100) : G1 X188 Z20.5 = déplacement linéaire 2 axes (chanfrein/profil).
- Position de repos : X150 Z150 (loin de la pièce) entre opérations.
- S60 T6 D6 : Changement outil + nouvelle vitesse coupe (60 m/min pour alésage).
- Z-1 : Légère dépassement face intérieure (surfaçage).
Les deux programmes (MPF126 + MPF127) forment un cycle complet : ébauche/finition face + extérieur (126) puis finition intérieure + détails (127).
Programme Avancé SINUMERIK 810T de Tournage de Disque – Partie II
Exemple de Programmation CNC Selca – Aperçu du Code Pas à Pas
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Guide programmation Fanuc CNC : exemple simple et complet
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Guide programmation centre usinage CNC pas à pas pour débutants
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Maîtriser le cycle de taraudage G84 : Guide pratique de programmation CNC
- Cycle rainurage Sinumerik L93 : Exemple programme CNC usinage rainures
- Exemple cycle perçage tour CNC : Sinumerik CYCLE81 pour usinage efficace
- Maîtriser la programmation rayon & chanfrein Sinumerik 810 fraisage CNC – Exemple pas à pas