


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

G-Codes NUM 1020/1040/1060M pour opérateurs travaillant sur fraiseuses CNC avec commandes NUM. G-Codes NUM 1020/1040/1060M G CodeDescription G00Interpolation linéaire haute vitesse G01Interpolation linéaire à lavance programmée G02Interpolation circulaire horaire à lavance programmée G03Interpo
M-Codes NUM 1020/1040/1060M pour opérateurs travaillant sur fraiseuses CNC avec commandes NUM. M-Codes NUM 1020/1040/1060M M-CodeDescription M00Arrêt programme M01Arrêt optionnel M02Fin de programme M03Rotation broche horaire M04Rotation broche anti-horaire M05Arrêt broche M06Changement outil M
Liste des alarmes Type P pour Okuma OSP-P300S/P300L. Pour opérateurs CNC travaillant sur machines avec commandes Okuma. Classification des alarmes Okuma Les alarmes OSP sont classées en cinq types : Alarme P (listée ci-dessous) Alarme A Alarme B Alarme C Alarme D ERREUR Voici la liste des alarmes
Liste des alarmes Type A pour Okuma OSP-P300S/P300L. Pour opérateurs CNC travaillant sur machines avec commandes Okuma. Classification des alarmes Okuma Les alarmes OSP sont classées en cinq types : Alarme P Alarme A (listée ci-dessous) Alarme B Alarme C Alarme D ERREUR Voici la liste des alarmes
Liste des M-Codes NUM 1020/1040/1060T pour opérateurs travaillant sur tours CNC avec commandes NUM 1020/1040/1060T. M-Codes NUM 1020/1040/1060T M-CodeDescription M00Arrêt programme M01Arrêt optionnel M02Fin de programme M03Rotation broche horaire M04Rotation broche anti-horaire M05Arrêt broche

Liste complète des G-Codes et M-Codes pour commande numérique Bosch CC 100 M, destinée aux opérateurs travaillant sur fraiseuses CNC avec contrôle Bosch CC 100. G-Codes Bosch CC 100 M G-CodeDescription G0Positionnement en rapide G1Interpolation linéaire à lavance programmée G2Interpolation circ
Les opérateurs CNC travaillant sur tours/fraiseuses avec commandes numériques BOSCH peuvent télécharger gratuitement les manuels Bosch depuis le site Boschrexroth. Manuels commandes numériques Bosch Manuels disponibles pour les commandes suivantes : Bosch CC 220 Bosch CC 120 Bosch CC 100 (CC 100 M
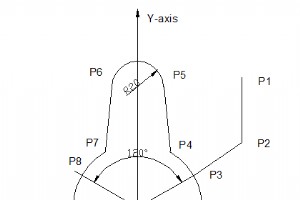
Fanuc G72.1 Copie par rotationLe G-code G72.1 permet de reproduire répétitivement une figure définie par un sous-programme avec un mouvement de rotation. Programmation G72.1 P... L... X... Y... R... Paramètres ParamètreDescription PNuméro du sous-programme LNombre de répétitions XCentre de rotat
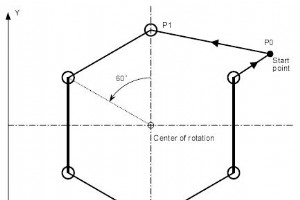
Exemple de programmation Fanuc G72.1 Copie par rotation. Le G-code G72.1 permet de reproduire répétitivement une figure avec un mouvement de rotation. Fanuc G72.1 Copie par rotation Le G72.1 permet de reproduire une figure définie par un sous-programme avec un mouvement de rotation.En savoir plus :
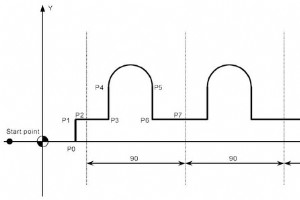
Fanuc G72.2 Copie linéaireLe G-code G72.2 permet de reproduire répétitivement une figure définie par un sous-programme avec un mouvement linéaire. Programmation G72.2 P... L... I... J... Paramètres ParamètreDescription PNuméro du sous-programme LNombre de répétitions de lopération IDécalage selo
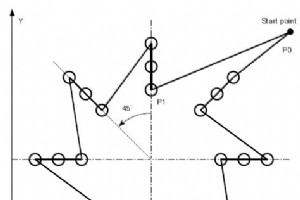
Cet exemple de programme CNC montre comment les fonctions G72.1 et G72.2 de copie de figure peuvent sappeler mutuellement dans un même programme principal. Lisez attentivement les notes de programmation ci-dessous. Programmation Fanuc G72.1 Copie par rotation Le G-code G72.1 permet de reproduire rép
Liste des alarmes Type B pour Okuma OSP-P300S/P300L. Pour opérateurs CNC travaillant sur machines avec commandes Okuma. Classification des alarmes Okuma Les alarmes OSP sont classées en cinq types : Alarme P Alarme A Alarme B (listée ci-dessous) Alarme C Alarme D ERREUR Voici la liste des alarmes
Haas M00 Arrêt programme Le code M00 est utilisé pour arrêter un programme. Le M00 Haas arrête : les axes la broche le liquide réfrigérant (y compris le liquide réfrigérant passage broche) Le bloc suivant (après le M00) sera surligné dans léditeur de programme. Appuyer sur « Cycle Start » reprendr

Haas M01 Arrêt programme optionnel Le M01 fonctionne comme le M00, sauf que la fonction « Arrêt optionnel » doit être activée. Données M-Code Modal/Non-ModalFraises/Tour ModalLes deux Programmation M01 Vidéo fonctionnement Haas M00 Paramètres associés 17 – Verrouillage arrêt optionnel 39 –
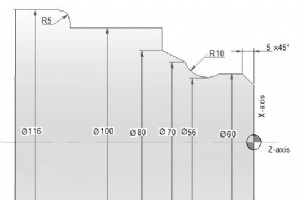
Exemple de programmation CNC pour centre de tournage/tour CNC, facile à comprendre, pour les opérateurs travaillant sur centres de tournage/tours CNC. Cet exemple peut servir dexercice dapprentissage pour programmeurs/opérateurs débutants. Exemple de programmation centre tournage CNC N10 T03 D03 M0
Liste des M-Codes pour la série Doosan MX, destinée aux programmeurs et opérateurs CNC. Les codes M pour lunité supérieure (Upper) et lunité inférieure (Lower) sont fournis. Série Doosan MX Cette liste de M-Codes sapplique aux machines CNC suivantes : MX2000, MX2000L/T/LT/S/LS/LST MX2500, MX2500L/T
Liste des M-Codes pour la série Doosan TT, destinée aux programmeurs et opérateurs CNC. Les codes M pour lunité supérieure (Upper) et lunité inférieure (Lower) sont fournis. Série Doosan TT Cette liste de M-Codes sapplique aux machines CNC suivantes : TT1500MS/SY TT1800MS/SY TT2000SY TT2500MS/SY
Liste alarmes pour centres usinage/tours CNC Doosan série MX.Doosan série MX CNCAlarmes valables pour machines :Doosan série PUMAMX2000, MX2000L/T/LT/S/LS/LSTMX2500, MX2500L/T/LT/S/LS/LSTMX3000, MX3000SListe alarmes Doosan série MXN° AlarmeMessage2001BOUTON URGENCE ENFONCÉ OU DÉPASSEMENT COURSE AXES
Liste alarmes pour centres usinage/tours CNC Doosan série TT.Doosan série TT CNCAlarmes valables pour machines :Doosan série PUMATT1500MS/SYTT1800MS/SYTT2000SYTT2500MS/SYListe alarmes Doosan série TTAlarmeMessage2001BOUTON URGENCE ENFONCÉ OU DÉPASSEMENT COURSE AXES DÉTECTÉ, RELÂCHER BOUTON URGENCE E
Partie valeur décalage outil utilisée compenser usure outil.
commande numérique par ordinateur

Guide essentiel des moteurs servo pour débutants : Apprenez les bases et applications
Maîtriser la fabrication additive : 5 conseils de conception essentiels

Décodage des génomes du SARS-CoV-2 : Tests ADN et anticorps pour le COVID-19

Presses plieuses laser : précision, rapidité et économies pour la fabrication métallique moderne