



Fanuc G72.2 Copie linéaire : Duplication efficace figures sur fraiseuses CNC
Fanuc G72.2 Copie linéaire
Le G-code G72.2 permet de reproduire répétitivement une figure définie par un sous-programme avec un mouvement linéaire.
Programmation
G72.2 P... L... I... J...
Paramètres
| Paramètre | Description |
|---|---|
| P | Numéro du sous-programme |
| L | Nombre de répétitions de l'opération |
| I | Décalage selon l'axe X |
| J | Décalage selon l'axe Y |
Données G-Code
| Modal/Non-Modal | Groupe G-Code |
|---|---|
| Non-Modal | 00 |
Notes de programmation
Notes
- Dans le bloc G72.2, les adresses autres que P, L, I et J sont ignorées.
- P, I et J doivent toujours être spécifiés.
- Si L n'est pas spécifié, la figure est copiée une fois.
- Pour les décalages (I, J), spécifiez des incréments. Le n-ième décalage géométrique équivaut au décalage spécifié multiplié par (n - 1).
Premier bloc du sous-programme
Spécifiez toujours une commande de mouvement dans le premier bloc d'un sous-programme effectuant une copie linéaire. Si le premier bloc ne contient que le numéro de programme (ex: O00001234;) sans commande de mouvement, le mouvement peut s'arrêter au point de départ de la figure réalisée par la n-ième copie (n = 1,2,3...).
Exemple de programme incorrect
O00001234 ;
G00 G90 X100.0 Y200.0 ;
;
;
M99 ;
Exemple de programme correct
O00001000
G00 G90 X100.0 Y200.0 ;
;
;
M99 ;
Limitations
Spécification de deux ou plusieurs commandes pour copier une figure
G72.2 ne peut pas être spécifié plus d'une fois dans un sous-programme pour une copie linéaire (alarme PS0901 sinon).
Dans un sous-programme spécifiant une copie linéaire, une copie par rotation (G72.1) peut être spécifiée, et vice-versa.
Commandes à ne pas spécifier
Dans un programme effectuant une copie linéaire, les commandes suivantes sont interdites :
• Changement de plan sélectionné (G17 à G19)
• Coordonnées polaires (G16)
• Retour position de référence (G28)
• Commutation d'axes
• Rotation système coordonnées (G68)
• Échelle (G51)
• Image miroir programmable (G51.1)
Bloc unique
Les arrêts en mode bloc unique ne sont pas effectués dans un bloc contenant G72.1 ou G72.2.
Exemple de programmation G72.2
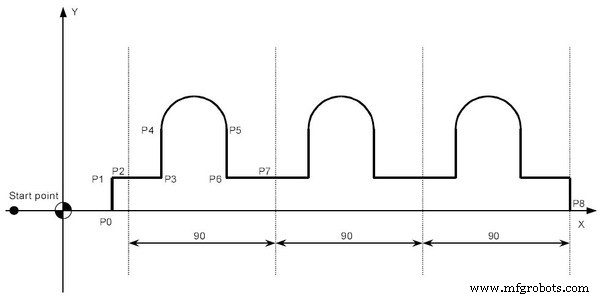
Programme principal
O3000
N10 G90 G00 X-30. Y0
N20 X0
N30 G01 G17 G41 X30. D01 F100 ; (P0)
N40 Y20. ; (P1)
N50 X40. ; (P2)
N60 G72.2 P3100 L3 I90.0 J0
N70 G90 X310. Y0 ; (P8)
N80 X0
N90 G40 G00 X-30.0
N100 M30
Sous-programme
O3100
G91 G01 X20. ; (P3)
N100 Y30. ; (P4)
N200 G02 X40. I20. ; (P5)
N300 G01 Y-30. ; (P6)
N400 X30. ; (P7)
N500 M99
commande numérique par ordinateur
- Fraiseuse CNC vs Tour CNC : Différences clés expliquées
- Guide Expert Maintenance Fraiseuse CNC : Longévité et Précision Accrues
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Maîtriser le cycle de dressage G72 Fanuc : guide complet et astuces
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Cycle de répétition de motif Fanuc G73 : guide complet
- Code G32 Fanuc pour filetage expliqué : maîtriser la coupe de filet
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis