



Exemple Fanuc G72.1 & G72.2 Copie figure – Programme CNC cercle trous boulons
Cet exemple de programme CNC montre comment les fonctions G72.1 et G72.2 de copie de figure peuvent s'appeler mutuellement dans un même programme principal. Lisez attentivement les notes de programmation ci-dessous.
Programmation
Fanuc G72.1 Copie par rotation
Le G-code G72.1 permet de reproduire répétitivement une figure définie par un sous-programme avec un mouvement de rotation.
Consultez la définition G72.1 avec exemple : Fanuc G72.1 Copie par rotation (Fonction copie figure CNC Fraiseuse)
Fanuc G72.2 Copie linéaire
Le G-code G72.2 permet de reproduire répétitivement une figure définie par un sous-programme avec un mouvement linéaire.
Consultez la définition G72.2 avec exemple : Fanuc G72.2 Copie linéaire (Fonction copie figure CNC Fraiseuse)
Fanuc G81 Cycle perçage
Le cycle G81 est utilisé pour les opérations de perçage/précisage simples.
Consultez la définition G81 avec exemples : Fanuc G81 Cycle perçage
Notes de programmation
Spécification de deux ou plusieurs commandes pour copier une figure
- G72.1 ne peut pas être spécifié plus d'une fois dans un sous-programme pour une copie par rotation (sinon alarme PS0900).
- G72.2 ne peut pas être spécifié plus d'une fois dans un sous-programme pour une copie linéaire (sinon alarme PS0901).
- Dans un sous-programme spécifiant une copie par rotation, une copie linéaire peut être spécifiée. Inversement, dans un sous-programme spécifiant une copie linéaire, une copie par rotation peut être spécifiée.
Exemple programme Fanuc G72.1 G72.2
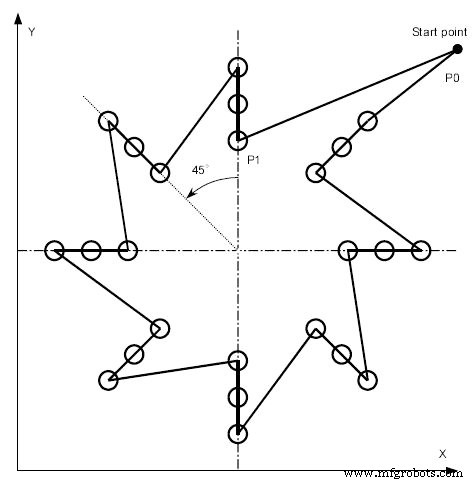
Programme principal
O4000
N10 G90 G00 G17 X240. Y230. Z100. ; (P0)
N20 G72.1 P4100 X120. Y120. L8 R45. ;
N30 G80 G00 X240. Y230. ; (P0)
N40 M30 ;
Sous-programme – Copie par rotation (G72.1)
O4100
N100 G72.2 P4200 I0 J20. L3 ;
N200 M99 ;
Sous-programme – Copie linéaire (G72.2)
O4200
N110 G90 G81 X120. Y180. R60. Z10. F200. ; (P1)
N210 M99 ;
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Cycle de répétition de motif G73 Fanuc : exemple de programme CNC et guide
- Guide programmation Fanuc CNC : exemple simple et complet
- Fanuc G20 : Maîtriser la Programmation CNC en Pouces – Exemple Pratique
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC
- Démo cycle surfaçage Fanuc G72 – Guide pas à pas programmation CNC
- Cycle surfaçage Fanuc G72 : Format monobloc tutoriel CNC
- CNC G72 trous boulons angle – Code exemple perçage précis