



Fanuc G72.1 Copie par rotation : Maîtriser la réplication de figures sur fraiseuses CNC
Fanuc G72.1 Copie par rotation
Le G-code G72.1 permet de reproduire répétitivement une figure définie par un sous-programme avec un mouvement de rotation.
Programmation
G72.1 P... L... X... Y... R...
Paramètres
| Paramètre | Description |
|---|---|
| P | Numéro du sous-programme |
| L | Nombre de répétitions |
| X | Centre de rotation sur l'axe X |
| Y | Centre de rotation sur l'axe Y |
| R | Déplacement angulaire (valeur positive = sens anti-horaire. Spécifier une valeur incrémentale.) |
Données G-Code
| Modal/Non-Modal | Groupe G-Code |
|---|---|
| Non-Modal | 00 |
Notes de programmation
Notes
- Dans le bloc G72.1, les adresses autres que P, L, X, Y et R sont ignorées.
- P, X, Y et R doivent toujours être spécifiés.
- Si L n'est pas spécifié, la figure est copiée une fois.
- La coordonnée du centre de rotation est traitée comme valeur absolue même en mode incrémental.
- Spécifiez un incrément pour le déplacement angulaire à l'adresse R. Le déplacement angulaire (degrés) pour la N-ième figure est : R × (N-1).
Premier bloc du sous-programme
Spécifiez toujours une commande de mouvement dans le premier bloc d'un sous-programme effectuant une copie par rotation. Si le premier bloc ne contient que le numéro de programme (ex: O00001234;) sans commande de mouvement, le mouvement peut s'arrêter au point de départ de la figure réalisée par la n-ième copie (n = 1,2,3...).
Exemple de programme incorrect
O00001234 ;
G00 G90 X100.0 Y200.0 ;
;
;
M99 ;
Exemple de programme correct
O00001000
G00 G90 X100.0 Y200.0 ;
;
;
M99 ;
Limitations
Spécification de deux ou plusieurs commandes pour copier une figure
G72.1 ne peut pas être spécifié plus d'une fois dans un sous-programme pour une copie par rotation (alarme PS0900 sinon).
Dans un sous-programme spécifiant une copie par rotation, une copie linéaire (G72.2) peut être spécifiée, et vice-versa.
Commandes à ne pas spécifier
Dans un programme effectuant une copie par rotation, les commandes suivantes sont interdites :
• Changement de plan sélectionné (G17 à G19)
• Coordonnées polaires (G16)
• Retour position de référence (G28)
• Commutation d'axes
• Rotation système coordonnées (G68)
• Échelle (G51)
• Image miroir programmable (G51.1)
La commande de copie par rotation peut être spécifiée après l'exécution d'une commande de rotation système coordonnées, d'échelle ou d'image miroir programmable.
Bloc unique
Les arrêts en mode bloc unique ne sont pas effectués dans un bloc contenant G72.1 ou G72.2.
Exemple de programmation G72.1
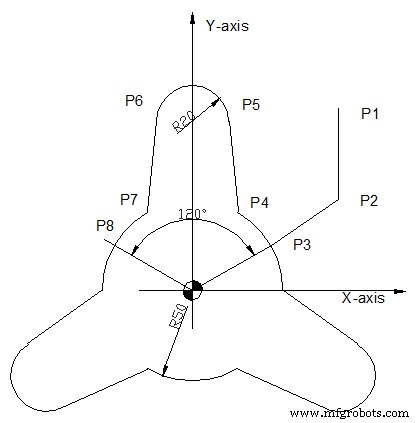
Programme principal
O1000
N10 G90 G00 X80. Y100. ; (P1)
N20 Y50. ; (P2)
N30 G01 G17 G42 X43.301 Y25. D01 F100 ; (P3)
N40 G72.1 P1100 L3 X0 Y0 R120.
N50 G90 G40 G01 X80. Y50. ; (P2)
N60 G00 X80. Y100. ; (P1)
N70 M30
Sous-programme
O1100
G91 G03 X-18.301 Y18.301 R50. ; (P4)
N100 G01 X-5. Y50. ; (P5)
N200 G03 X-40. I-20. ; (P6)
N300 G01 X-5. Y-50. ; (P7)
N400 G03 X-18.301 Y-18.301 R50. ; (P8)
N500 M99
commande numérique par ordinateur
- Fraiseuse CNC vs Tour CNC : Différences clés expliquées
- Guide Expert Maintenance Fraiseuse CNC : Longévité et Précision Accrues
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Maîtriser le cycle de dressage G72 Fanuc : guide complet et astuces
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Cycle de répétition de motif Fanuc G73 : guide complet
- Code G32 Fanuc pour filetage expliqué : maîtriser la coupe de filet
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis