


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

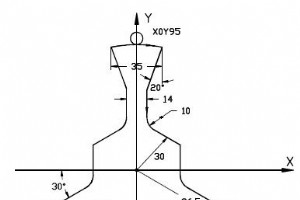
Soumis par : Programmeur CNC Dessin/Image Programme CNC [G13 Droite, angle connu, [ par point ou tangente cercle [G20 Cercle centre et rayon connus [G21 Rayon raccordement [G51 Décalage / rotation système coordonnées sur plan N1 [PROFILE 7 N2 $1M0X-131.I129.Y-61.5J104. N3 G17 N4 O1 N5 T1 N6 F1000S1
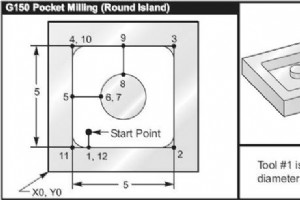
Soumis par : Machinist Dessin/Image Programme CNC Programme principal % O03010 T1 M06 (Outil fraise 0.500 diamètre) G90 G54 G00 X2. Y2. (Point départ XY) S2500 M03 G43 H01 Z0.1 M08 G01 Z0. F30. G150 P3020 X2. Y2. Z-0.5 Q0.5 R0.01 J0.3 K0.01 G41 D01 F10. G40 G01 X2. Y2. G00 Z1. M09 G53 G49 Y0. Z0. M
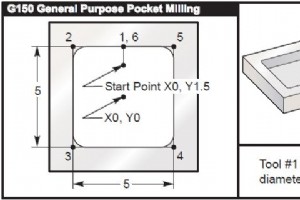
Soumis par : Brian Dessin/Image Programme CNC (5.0 x 5.0 x 0.500 DP. Square Pocket) Programme principal % O01001 T1 M06 (Outil #1 fraise 0.500 diamètre) G90 G54 G00 X0. Y1.5 (Point départ XY) S2000 M03 G43 H01 Z0.1 M08 G01 Z0.1 F10. G150 P1002 Z-0.5 Q0.25 R0.01 J0.3 K0.01 G41 D01 F10. G40 G01 X0. Y
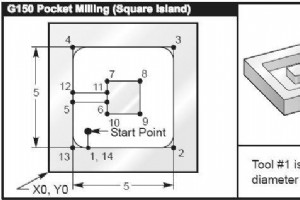
Soumis par : programmeur CNC Dessin/Image Programme CNC (5.0 x 5.0 x 0.500 DP. Square Pocket with Square Island) Programme principal % O02010 T1 M06 (Outil fraise 0.500 diamètre) G90 G54 G00 X2. Y2. (Point départ XY) S2500 M03 G43 H01 Z0.1 M08 G01 Z0.01 F30. G150 P2020 X2. Y2. Z-0.5 Q0.5 R0.01 I0.3
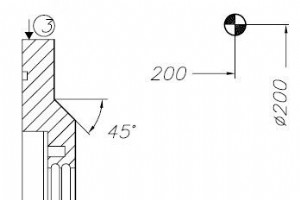
Soumis par : Machinist Dessin/Image Programme CNC %MPF128 N0005 G95 G96 S120 M41 M4 N0010 G00 X135 Z19 T1 D1 N0015 G1 X121 Z26 F.25 M8 N0020 G0 X188 N0025 Z14 N0030 G1 X186 N0035 X184 Z15 N0040 X130 N0045 X110 Z25 N0050 X60 N0055 G0 X150 Z150 N0060 T0 D0 N0065 X68 Z26 S60 T6 D6 N0070 G1 X64 Z24 F.2

Soumis par : CNC Programmer Programme CNC Ce nest pas une description produit mais un programme complet de tournage CNC (type Fanuc/Hardinge) pour la fabrication dun écrou/entretoise (STAND-OFF) en acier. Le programme détaille toutes les opérations : chariotage, perçage, taraudage, tournage extérieu
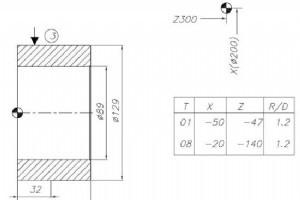
Soumis par : BEATA Dessin / Image Programme CNC Troisième variante de programme NUMS 322T, plus compact. Usinage principal avec T0101 (ébauche), puis T0808 (finition/alésage). Utilisation de G01 en interpolation linéaire 2 axes (X et Z simultanés) pour conicité et profils obliques (ex: X2500 Z-2500
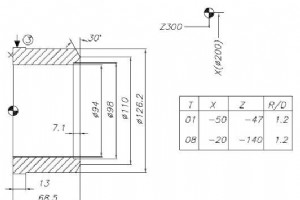
Soumis par : BEATA Dessin / Image Programme CNC Second programme NUMS 322T (microns) pour une pièce similaire mais avec parcours différent. On note lutilisation de G01 en coordonnées absolues grandes valeurs (ex: X10410 Z-5430 = 10.41 mm / -5.43 mm) et des déplacements rapides G00 vers positions de
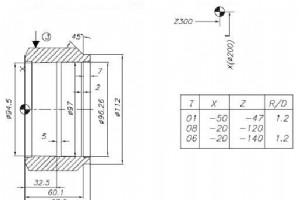
Soumis par : BEATA Dessin / Image Programme CNC Programme de tournage sur contrôleur NUMS 322T (système chinois type Fanuc). Lunité est en microns (X=1600 = 1.6 mm, Z=-18500 = -18.5 mm). Le programme effectue des opérations de tournage extérieur, alésage, rainurage, et filetage sur une pièce de dia
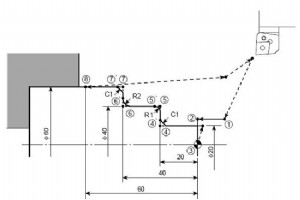
Soumis par : Brian Dessin/Image Programme CNC O0001; N1; G50 S1500; G00 T0101; G96 S200 M03; X30.0 Z20.0 M08; G01 Z0 F1.0; X0 F0.2; G00 X20.0 Z1.0; G01 Z−20.0, C1.0; X40.0 , R1.0; Z−40.0 , R2.0; X60.0 , C1.0; Z−60.0; G00 U1.0 Z20.0; X200.0 Z150.0 M09; M01;
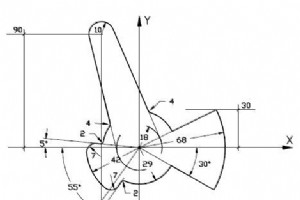
Soumis par : CNC Programmer Dessin / Image Programme CNC Ce programme Selca (contrôleur italien type fraisage/tournage) illustre lutilisation intensive de la fonction G21 (Chamfer / Chanfrein) combinée aux interpolations circulaires G13/G20 et aux macros (E1, E2...). Le programme usine un profil co
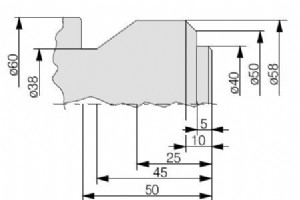
Soumis par : Programmeur Sinumerik Dessin/Image Programme CNC G54 G53 G0 X610 Z350 T1 D1 G96 S250 M4 G0 X65 Z0 G1 F0.18 X-1.6 G0 X65 Z5 CYCLE95(CONT1,3,0.05,0.3,0,0.3,0.1,0.12,9,0,0,0) G0 X200 Z100 M30 Sous-programme contour: CONTI: G1 X38 Z2 Z0 X40 Z-1 Z-5 X50 X58 Z-10 Z-25 X38 Z-45 Z-50 X60 CHR=0
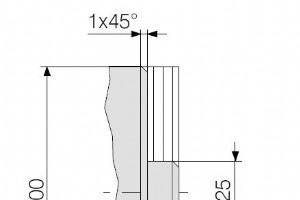
Soumis par : Brian Dessin/Image Programme CNC G54 G53 G0 X610 Z350 T1 D1 G96 S250 M4 ; outil ébauche G0 X65 Z0 G1 F0.18 X-1.6 G0 X65 Z5 CYCLE95(CONT2,1,0.02,0.05,0,0.3,0.1,0.12,10,0,0,0) G0 X200 Z100 M30 Sous-programme contour: CONT2 G1 X100 Z-12 Z-10 CHR=1 X25 Z0 CHR=1 X22 M17
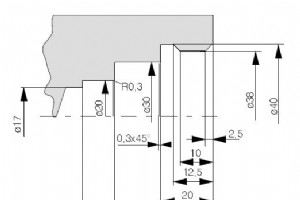
Soumis par : Vikram Dessin/Image Programme CNC G54 G53 G0 X610 Z350 T5 D1 G96 S250 M4 ; barre alésage CYCLE95(CONT3,3,0.05,0.3,0,0.3,0.1,0.12,11,0,0,0) G0 X200 Z100 M30 Sous-programme contour: CONT3 G1 X40 Z0 F0.12 X38 Z-2.5 Z-10 X40 Z-12.5 Z-20 X30 CHR=0.3 Z-30 F0.1 X20 RND=0.3 Z-40 X17 M17
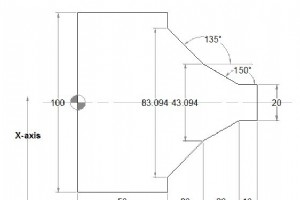
Soumis par : BEATA Dessin/Image Programme CNC ;Siemens Sinumerik CYCLE95 premier paramètre NPP ;peut être donné comme routine séparée ;ou défini dans programme appelant avec Étiquettes ;contour évacuation copeaux défini dans programme appelant N110 G18 G90 G96 F0.8 N120 S500 M3 N130 T1 D1 N140 G0 X
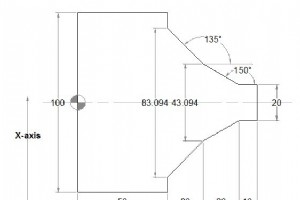
Sinumerik ANG= Si les points finaux du contour ne sont pas directement spécifiés sur le dessin dusinage, il est possible dutiliser une spécification dangle ANG=… pour déterminer la ligne droite. ANG= peut être utilisé dans les plans G17, G18, G19. Les angles positifs sont orientés dans le sens inver
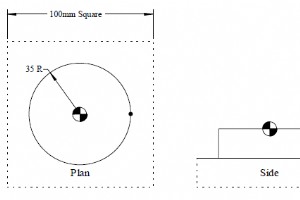
Soumis par : Machinist Dessin/Image Programme CNC 0 BEGIN PGM 10105 MM 1 BLK FORM 0.1 Z X-50 Y-50 Z-40 2 BLK FORM 0.2 X+50 Y+50 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+70 Y+0 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 CC X+0 Y+0 10 C X+35 Y+0 DR- 11 DEP ? 12 TOOL CALL 0 13 L M6 14 STOP M30 15
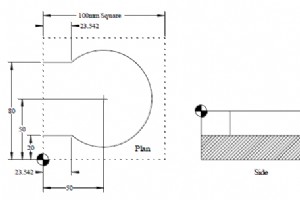
Soumis par : Machinist Dessin/Image Programme CNC 0 BEGIN PGM 10106 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-20 Y+50 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? F? M8 9 L X+23.542 10 CC X+50 Y+50 11 C X+23.542 Y+80 DR+ 12 L X+0 13 DEP ? 1
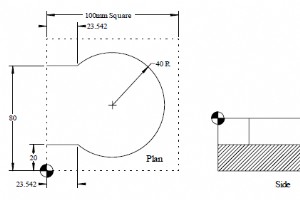
Soumis par : Machinist Dessin/Image Programme CNC 0 BEGIN PGM 10107 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X-20 Y+50 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? 9 L X+23.542 10 CR X+23.542 Y+80 R-40 DR+ 11 L X+0 12 DEP ? 13 TOOL CALL 0 14
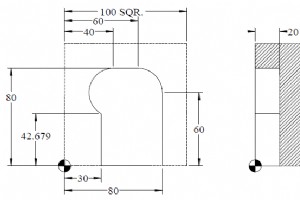
Soumis par : Brian Dessin/Image Programme CNC 0 BEGIN PGM 10108 MM 1 BLK FORM 0.1 Z X+0 Y+0 Z-40 2 BLK FORM 0.2 X+100 Y+100 Z+0 3 TOOL DEF 1 4 TOOL CALL 1 Z S1000 5 L M6 6 L X+60 Y-20 R0 FMAX M3 7 L Z-20 FMAX 8 APPR ? F? M8 9 L Y+60 10 CT X+60 Y+80 11 L X+40 12 CT X+30 Y+42.679 13 L Y+0 14 DEP ? 15
commande numérique par ordinateur

Top 4 des tendances de l'automatisation intelligente façonnant 2021 : insights et opportunités
Dispositif de désinfection de masques UV-C et chaleur piloté par Arduino

Pompe hydraulique Rexroth A20VLO : solution polyvalente à piston linéaire simple étage
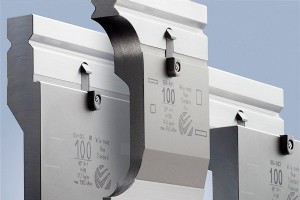
Pourquoi l'outillage de presse plieuse de précision élève la qualité et l'efficacité de la fabrication