



Exemple de Programme CNC Selca : Processus de Chanfrein G21 Expliqué
Soumis par : CNC Programmer
Dessin / Image
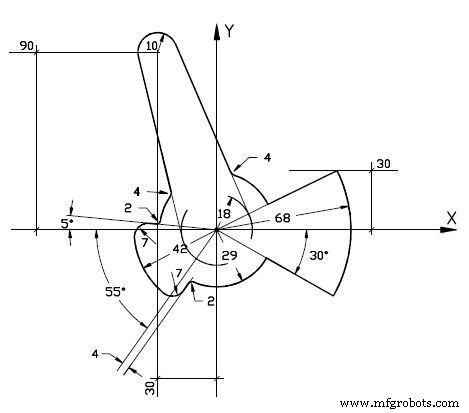
Programme CNC
Ce programme Selca (contrôleur italien type fraisage/tournage) illustre l'utilisation intensive de la fonction G21 (Chamfer / Chanfrein) combinée aux interpolations circulaires G13/G20 et aux macros (E1, E2...). Le programme usine un profil complexe avec multiples chanfreins de tailles variables (I-4, I7, I-2, I-2, I15, I-10...).
N1 [PROFILE N2 $1M0X-119.I124.Y-44.2J111.
N3 G17
N4 O1
N5 T1
N6 F1000S1200M3
N7 G49I5
N8 Z100R
N9 X0Y-40R
N10 Z2R
N11 Z-10
N12 G42K2
N13 G20X0Y0I29
N14 G13X0Y0J-30K2
N15 E1=G20X0Y0I68
N16 E1K2
N17 E2=G13Y30X0J180,E1
N18 G10E2
N19 G11X0Y0
N20 G20X0Y0I29
N21 G21I-4
N22 G10X0Y0I18
N23 G11X-30Y90I10
N24 G20
N25 G11X0Y0I18
N26 G21
N27 G20X0Y0I29
N28 G21I-2
N29 G13X0Y0J175
N30 G21I7
N31 G20X0Y0I42
N32 G21
N33 G13X0Y0I4J55
N34 G21I-2
N35 G20X0Y0I29
N36 G40X0Y-40K2
N37 Z100R
N38 M30
Codes Selca Clés
- G13 / G20 : Interpolation circulaire (G13 = centre défini par I/J, G20 = rayon défini par I).
- G21 I±valeur : Chanfrein. I positif = chanfrein extérieur, I négatif = chanfrein intérieur. La valeur = distance de chanfrein.
- G42 K2 : Correction de rayon à gauche (compensation outil).
- E1, E2... : Définition de macros/étiquettes pour répétition de séquences.
- G10 / G11 : Appel / définition de macro.
- G49 I5 : Définition du rayon outil (I=5 → Ø10 mm).
Séquence des Chanfreins (G21)
- N21 : G21 I-4 (chanfrein intérieur 4 mm)
- N26 : G21 (sans paramètre = rappel dernier I ? ou standard)
- N28 : G21 I-2 (chanfrein intérieur 2 mm)
- N30 : G21 I7 (chanfrein extérieur 7 mm)
- N32 : G21 (rappel)
- N34 : G21 I-2 (chanfrein intérieur 2 mm)
Les contrôleurs Selca (maintenant intégrés dans d'autres marques) utilisent une syntaxe proche Fanuc mais avec cycles propriétaires puissants pour profils complexes.
Exemple complet Siemens Sinumerik CYCLE95 : Programme tournage extérieur
Maîtriser le chanfreinage et arrondi G01 sur Mori Seiki DuraTurn - Guide programmation CNC pas à pas
commande numérique par ordinateur
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Guide programmation Fanuc CNC : exemple simple et complet
- Programme cycle perçage Fanuc G81 – Exemple pas à pas
- Exemple complet cycle dégagement frontal Fanuc G94 pour usinage CNC
- Maîtriser G01 : Chanfrein & arrondi d'angle en programmation CNC
- Programme fraisage rainure CNC débutant : Exemple simple & guide pas à pas
- Programmation CNC : Chanfrein & rayon avec G-code G01
- Maîtriser le cycle de taraudage G84 : Guide pratique de programmation CNC
- Maîtriser la programmation rayon & chanfrein Sinumerik 810 fraisage CNC – Exemple pas à pas