



Exemple complet Siemens Sinumerik CYCLE95 : Programme tournage extérieur
Soumis par : Programmeur Sinumerik
Dessin/Image
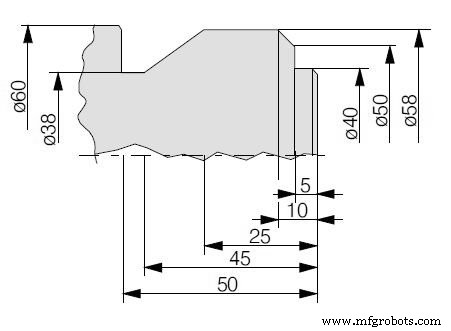
Programme CNC
G54 G53 G0 X610 Z350 T1 D1 G96 S250 M4 G0 X65 Z0 G1 F0.18 X-1.6 G0 X65 Z5 CYCLE95("CONT1",3,0.05,0.3,0,0.3,0.1,0.12,9,0,0,0) G0 X200 Z100 M30 Sous-programme contour: CONTI: G1 X38 Z2 Z0 X40 Z-1 Z-5 X50 X58 Z-10 Z-25 X38 Z-45 Z-50 X60 CHR=0.3 Z-50.4 M17
Programme Sinumerik CYCLE95 surfacage tour CNC - Précision, efficacité & intégration transparente
Exemple de Programme CNC Selca : Processus de Chanfrein G21 Expliqué
commande numérique par ordinateur
- Cycle Tournage Fanuc G90 : Exemple Programme CNC Opérations Tournage Efficaces
- Programme fraisage poche circulaire L930 Sinumerik 840/840C
- Cycle rainurage Sinumerik L93 : Exemple programme CNC usinage rainures
- Siemens Sinumerik 808D Tournage CNC – Précision et performance avancées
- Perçage profond par peck avec Siemens Sinumerik CYCLE83 – Programme CNC simple
- Exemple cycle perçage tour CNC : Sinumerik CYCLE81 pour usinage efficace
- Maîtriser le cycle Sinumerik CYCLE82 perçage/alésage : Exemple pas-à-pas
- Maîtriser la programmation rayon & chanfrein Sinumerik 810 fraisage CNC – Exemple pas à pas
- Siemens Sinumerik 802S : Commande CNC avancée avec interface entraînement pas à pas