


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

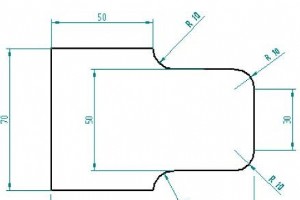
Soumis par : Brian Résumé Exemple basique et facile à comprendre de programme tour CNC pour usiner rayon darc avec codes G02 G03. Dessin/Image Programme CNC N05 G94 M06 T0101 N10 G00 X0 Z0 M04 S360 N15 G01 X30 F30 N20 G03 X50 Z-10 R10 N25 G01 Z-40 N30 G02 X70 Z-50 R10 N35 G01 Z-100 N40 G00 X100 N
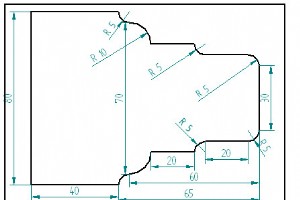
Soumis par : Brian Résumé Exemple code programme tour CNC pour usiner plusieurs rayons darc sur un composant. Dessin/Image Programme CNC N05 G94 M06 T0101 N10 G00 X0 Z0 M04 S600 N15 G01 X30 F30 N20 G03 X40 Z-5 R5 N25 G01 Z-25 N30 G02 X50 Z-30 R5 N35 G01 Z-50 N40 G03 X70 Z-60 R10 N45 G02 X80 Z-65
Liste complète codes G et M Sherline CNC pour opérateurs fraiseuse/tour Sherline. Plus sur Sherline CNC Pièces principales tour CNC Sherline Pièces principales fraiseuse CNC Sherline Codes G Sherline Code GFonction G00Déplacement rapide (positionnement rapide) G01Déplacement avance (interpol
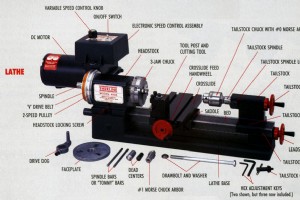
Pièces du tour CNC Sherline et leurs fonctions. Plus sur Sherline CNC Codes G et M Sherline Pièces principales fraiseuse CNC Sherline expliquées Pièces principales tour CNC Sherline
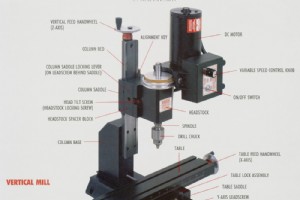
Pièces principales de la fraiseuse CNC Sherline (VMC) et leurs fonctions. Plus sur Sherline CNC Codes G et M Sherline Pièces principales tour CNC Sherline expliquées Pièces principales fraiseuse CNC Sherline
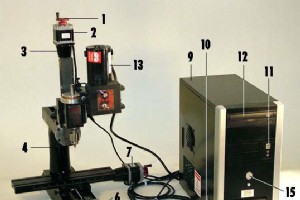
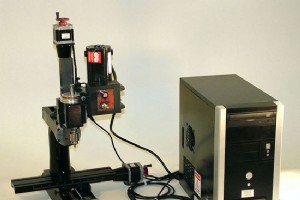
Composants et connexions du système CNC Sherline. Composants système 1) Volant manuel 1-5/8″ 2) Moteur pas-à-pas axe Z 3) Support moteur pas-à-pas 4) Fraiseuse verticale Sherline avec accessoires standard (Modèle 2000 montré) 5) CD sauvegarde installation Linux/EMC2, CD instructions Sherline 6) Mo
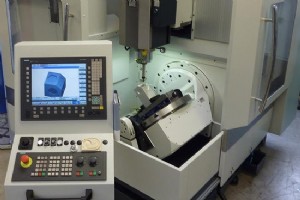
Cet article traite de la commande STOPRE Sinumerik 840D. La Siemens Sinumerik 840D est une commande CNC avancée. Une capacité de la Sinumerik 840D est le Pré-traitement des commandes programme avant exécution. En termes simples, la Sinumerik 840D lit plus vite que la machine CNC nexécute. Cela sign
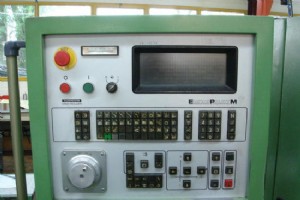
Suite à la détérioration complète dune barre alésage sur un tour CNC, je lai remplacée par une neuve. Voici le récit complet de la procédure de remplacement doutil. Eltro Pilot M Jai remplacé la barre alésage sur une machine CNC FMS-5 avec commande EPM (Eltro Pilot M) de Gildemeister. Procédure r
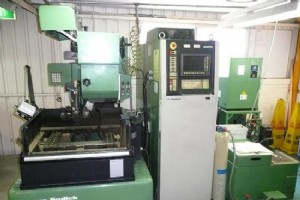
Listes complètes codes G et M pour électroérosion fil Sodick avec commandes Mark 25 Mark 21. Liste codes G Code GDescription G00Mouvement rapide (apparaît en pointillés graphiques) G01Mouvement coupe ligne droite G02Mouvement coupe circulaire – Horaire (CW) G03Mouvement coupe circulaire – Anti
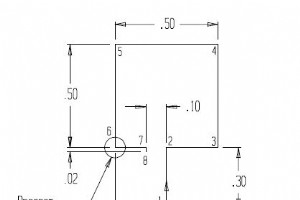
Soumis par : Vikram Résumé Exemple programme CNC pour machines électroérosion fil Sodick avec commandes Mark 21 / Mark 25. Dessin/Image Programme CNC N005 G54 (SÉLECTION SYSTÈME COORDONNÉES A00) N010 G92 X.250 Y-.300 (RÉGLAGE ZÉRO PROGRAMME) N015 G90 (SÉLECTION MODE ABSOLU) N020 C411 (SÉLECTION C
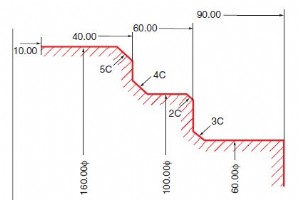
Chanfreinage C G75 Okuma Le code G75 Okuma est utilisé pour chanfreiner une arête vive. G75 est effectif seulement en mode G01. G75 est non-modal et actif seulement dans le bloc commandé. Programmation G75 Okuma G75 X Z L Paramètres ParamètreDescription X, ZCoordonnées point dintersection. L
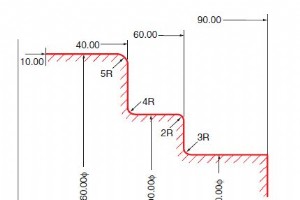
Arrondi G76 Okuma Le code G76 Okuma est utilisé pour larrondi des arêtes vives. G76 est effectif seulement en mode G01. G76 est non-modal et actif seulement dans le bloc commandé. Programmation G76 Okuma G76 X Z L Paramètres ParamètreDescription X, ZCoordonnées point dintersection LRayon cer
Liste des codes M Anilam 4200T pour programmeurs opérateurs travaillant sur tours CNC avec commandes Anilam 4200T. Quest-ce quun code M (Fonction divers) Les codes M (Fonctions Diverses) effectuent des fonctions diverses telles que broche avant/arrière/arrêt et lubrifiant MARCHE/ARRÊT. Codes M An
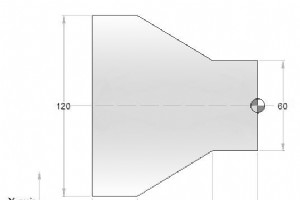
Exemple programme tour CNC GSK 980 TDc illustrant lutilisation du cycle tournage G90. Dans cet exemple, le cycle G90 est utilisé deux fois : dabord pour le tournage droit ensuite pour le tournage conique. Exemple cycle tournage G90 GSK 980 TDc O0002; M3 S300 G0 X130 Z3; G90 X120 Z-110 F200; X110 Z
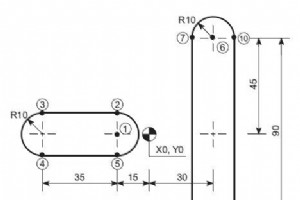
Testez vos compétences en programmation CNC en saisissant les valeurs de coordonnées correctes pour le dessin donné. Test compétences programmation CNC 1 Votre score : Total : Correct : Incorrect : Pourcentage : Réponses correctes PointXY 1-150 2-1510 3-5010 4-50-10 5-15-10 63045 72045
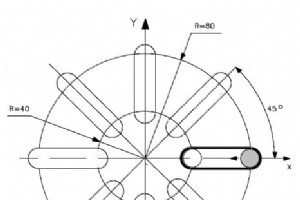
Cet exemple de programme CNC série Osai 10 montre comment utiliser la rotation de plan (ROT) avec répétition (RPT) et programmation paramétrique. Exemple programme CNC série Osai 10 (UGS, X, -100, 100, Y, -100, 100) N148 (DIS, ...) N149 S1500 T5.5 M6 N150 E25 =0 N151 (RPT, 8) N152 ( ROT, E25) N15
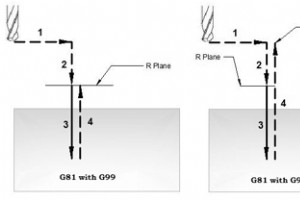
Le cycle perçage G81 NCT est utilisé pour les opérations de perçage/alésage de repère simples. Programmation G17 G81 X... Y... Z... R... F.. L... G18 G81 Z... X... Y... R... F... L... G19 G81 Y... Z... X... R... F... L.. Paramètres Le tableau suivant définit X,Y,Z pour le plan G17 ; pour les autre
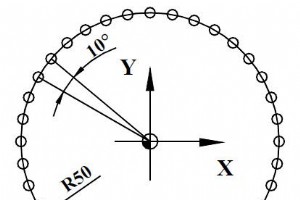
Exemple de programme NCT montrant comment le cycle perçage G81 peut percer en cercle en utilisant les commandes coordonnées polaires G15 G16 et le cycle G81. Codes G Code GFonction G15Annulation commande coordonnées polaires G16Commande coordonnées polaires G81Cycle perçage, alésage de repère
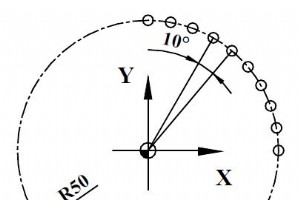
Exemple de programme NCT montrant comment percer une partie de cercle avec le cycle perçage G81 et les commandes coordonnées polaires G15 G16. Codes G Code GFonction G15Annulation commande coordonnées polaires G16Commande coordonnées polaires G81Cycle perçage, alésage de repère Exemple progr
Liste des codes derreur alarmes système/entraînement Mazak pour MAZATROL MATRIX et systèmes similaires. Pour dautres listes dalarmes Mazak, consultez les pages suivantes : Erreurs système/entraînement Mazak (N° 1–99, 1000–1099) Erreurs commande machine CNC Mazak (N° 100–199, 1100–1199) Erreurs com
commande numérique par ordinateur

Fluorescence amplifiée par plasmon de la Rhodamine 6G à distances contrôlées des nanoparticules d'or

6 Conseils Essentiels pour une Impression PCB Personnalisée de Haute Qualité

Pourquoi l'ingénierie de fabrication est le choix intelligent pour les futurs innovateurs
Guide pas à pas : Importation de fichiers U-Disk dans le système de contrôle Syntec 6MB