



Arrondi précis arêtes vives avec code G76 Okuma
Arrondi G76 Okuma
Le code G76 Okuma est utilisé pour l'arrondi des arêtes vives.
- G76 est effectif seulement en mode G01.
- G76 est non-modal et actif seulement dans le bloc commandé.
Programmation G76 Okuma
G76 X Z L
Paramètres
| Paramètre | Description |
|---|---|
| X, Z | Coordonnées point d'intersection |
| L | Rayon cercle arrondi. Le signe est déterminé par la direction mouvement axe : "+" quand axe Z (axe X) se déplace en direction positive après mouvement axe X (axe Z). "-" quand axe Z (axe X) se déplace en direction négative après mouvement axe X (axe Z). |
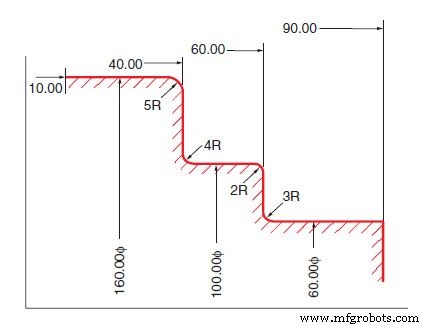
Exemple programme G76 Okuma
: :
N101 G01 X60 Z92 F0.1
N102 G76 Z60 F0.05 L3
N103 G76 X100 L-2
N104 G76 Z40 L4
N105 G76 X160 L-5
N106 Z10
: :
Guide de référence des codes M tournage Anilam 4200T
Chanfreinage Okuma G75 : maîtriser la précision des arêtes en C
commande numérique par ordinateur
- 4 décisions essentielles pour choisir une fraise à arrondir les angles
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Maîtriser le filetage conique sur tours Fanuc G76
- Maîtriser les angles d'engagement filetage avec le cycle G76 Fanuc
- Maîtriser le Cycle de Filetage Fanuc G76 : Guide Complet pour Opérateurs CNC
- Maîtriser le cycle de filetage G76 : Guide coupe filetage CNC
- Filetage CNC sans effort avec cycle préprogrammé Mach3 Turn G76
- Haas G76 Cycle filetage : Coupe multi-passes filetages externes et internes
- Maîtriser Fanuc G76 Cycle alésage fin pour fraisage CNC de précision