



Filetage CNC sans effort avec cycle préprogrammé Mach3 Turn G76
Le cycle préprogrammé de filetage Mach3 Turn G76 est utilisé pour le filetage sur un tour CNC contrôlé par le logiciel Mach3 Turn.
Il existe d'autres options pour le filetage avec Mach3 Turn comme le code G G32, mais rappelez-vous que G32 n'est pas un cycle de filetage, l'opérateur doit faire du codage supplémentaire pour chaque passe de filetage.

Filetage Mach3 Turn
Le cycle de filetage Mach3 Turn G76 rend le filetage très facile : une seule ligne de code suffit pour programmer le cycle.
Les avantages supplémentaires du cycle G76 Mach3 Turn sont qu'avec quelques changements de valeurs, les opérateurs peuvent personnaliser leurs opérations de filetage.
Avec le cycle G76 Mach3 Turn, les opérateurs peuvent faire du filetage interne ou externe pour :
- filetages droits
- filetages coniques
- filetages multi-démarrages.
Format cycle filetage Mach3 Turn G76
G76 X Z Q P H I R K L C B T J
X – Valeur finale en axe X.
Z – Valeur finale en axe Z.
Q – Nombre de passes de finition (optionnel).
P – Pas de filetage
H – Profondeur de la première passe et passes suivantes.
I – Angle d'avance.
R – Point de départ filetage en axe X (optionnel).
K – Point de départ filetage en axe Z (optionnel)
L – Chanfrein – dépassement filetage (optionnel)
C – Dégagement axe X pour retour rapide.
B – Profondeur dernière passe (optionnel)
T – Conicité (optionnel)
J – Profondeur minimale par passe (optionnel)
Explication
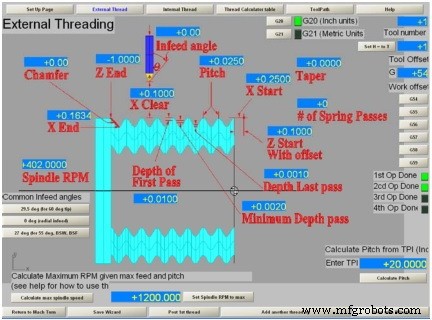
Explication cycle filetage préprogrammé Mach3 Turn G76
C – donne le dégagement X pour le mouvement de retour rapide. Il est toujours spécifié comme positif et Mach3 gère le sens inverse pour un filetage interne.
Q – donne le nombre de passes de finition (coupes à la position finale X).
I – donne l'angle d'avance en degrés. Zéro pour avance radiale, généralement 29 ou 29.5° pour filetage unifié ou métrique ISO, ou 27° pour formes à angle 55° comme BSW ou BSF.
L – angle de rétraction ou de chanfrein est un « angle de rotation » et non un chanfrein réel.
L90 rétracte sur 1/4 de tour
L360 serait 1 tour.
L720 serait 2 tours.
commande numérique par ordinateur
- Maîtriser le Cycle de Filetage G76 : Techniques CNC Avancées
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Maîtriser le cycle de dressage G72 Fanuc : guide complet et astuces
- Maîtriser le filetage conique sur tours Fanuc G76
- Maîtriser le Cycle de Filetage Fanuc G76 : Guide Complet pour Opérateurs CNC
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis
- Cycle Filetage G76 Format Monobloc – Guide Fanuc 10/11/15T
- Filetage conique efficace avec G92 : Guide CNC complet
- Maîtriser le cycle filetage G76 : Contrôle total des passes et profondeur de coupe