



Référence complète G-codes Tormach pour PCNC 1100 et 770
Référence complète des G-codes Tormach.
Les opérateurs CNC peuvent télécharger les manuels Tormach PCNC 1100 et Tormach PCNC 770 : Téléchargement manuels Tormach.
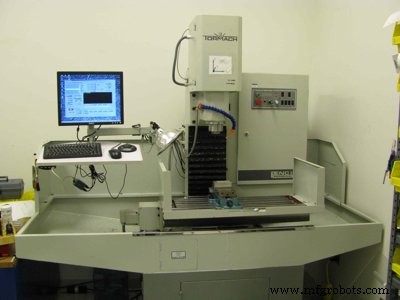
Tormach PCNC
Liste G-codes Tormach
G00 – Positionnement rapide
G01 – Interpolation linéaire
G02 – Interpolation circulaire/hélicoïdale horaire
G03 – Interpolation circulaire/hélicoïdale antihoraire
G04 – Temps d'arrêt
G10 – Réglage origine système coordonnées
G12 – Poche circulaire horaire
G13 – Poche circulaire antihoraire
G15/G16 – Déplacements coordonnées polaires en G00 et G01
G17 – Sélection plan XY
G18 – Sélection plan XZ
G19 – Sélection plan YZ
G20/G21 – Unité pouce/mm
G28 – Retour origine
G28.1 – Référencer axes
G30 – Retour origine
G31 – Palpage droit
G40 – Annulation compensation rayon fraise
G41/G42 – Démarrage compensation rayon fraise gauche/droite
G43 – Appliquer décalage longueur outil (plus)
G49 – Annulation décalage longueur outil
G50 – Réinitialiser tous facteurs échelle à 1.0
G51 – Définir facteurs échelle entrée axes
G52 – Décalages système coordonnées temporaire
G53 – Déplacement en système coordonnées machine absolu
G54 – Utiliser décalage pièce 1
G55 – Utiliser décalage pièce 2
G56-58 – Utiliser décalage pièce 3, 4, 5
G59 – Utiliser décalage pièce 6 / numéro pièce général
G61/G64 – Arrêt exact / Mode vitesse constante
G68/G69 – Rotation système coordonnées
G73 – Cycle préprogrammé – perçage picotage
G80 – Annulation mode mouvement (y compris cycles préprogrammés)
G81 – Cycle préprogrammé – perçage
G82 – Cycle préprogrammé – perçage avec temps d'arrêt
G83 – Cycle préprogrammé – perçage picotage
G85 – Cycle préprogrammé – alésage, sans temps d'arrêt, sortie avance
G86 – Cycle préprogrammé – alésage, arrêt broche, sortie rapide
G88 – Cycle préprogrammé – alésage, arrêt broche, sortie manuelle
G89 – Cycle préprogrammé – alésage, temps d'arrêt, sortie avance
G90 – Mode distance absolue
G91 – Mode distance incrémentale
G92 – Décalage coordonnées et paramètres
G92.x – Annulation G92 etc.
G93 – Mode temps inverse
G94 – Mode avance par minute
G95 – Mode avance par tour
G98 – Retour niveau initial après cycles préprogrammés
G99 – Retour niveau point R après cycles préprogrammés
commande numérique par ordinateur
- Maîtriser le cycle de dressage G72 Fanuc : guide complet et astuces
- Référence Complète des G-Codes Fanuc – Toutes les Commandes Expliquées
- Cycle de rainurage G75 : Exemple et guide de programmation CNC
- Guide complet codes G CNC pour commandes Fanuc
- Démo cycle surfaçage Fanuc G72 – Guide pas à pas programmation CNC
- Référence complète des G-codes tour Hurco pour consoles Dual-Screen et Max
- Filetage CNC sans effort avec cycle préprogrammé Mach3 Turn G76
- Référence complète codes G Fanuc pour programmation CNC
- Référence Complète G-Codes Mazak Série M pour Opérateurs CNC