



Haas G76 Cycle filetage : Coupe multi-passes filetages externes et internes
Le cycle filetage Haas G76 peut être utilisé pour : filetages externes, filetages internes, filetages droits, filetages coniques.
Avec le cycle Haas G76, un programmeur peut facilement commander plusieurs passes de coupe le long du filetage.
La nature de la charge et de l'usure de l'outil peut être contrôlée en utilisant le code P. Le code P peut spécifier quel côté l'outil coupe et quelle quantité de matière sera enlevée.
Applications cycle filetage Haas G76
Le cycle coupe filetage Haas G76 peut être utilisé pour :
- Filetage interne (coupe filetage alésage).
- Filetage externe (coupe filetage extérieur).
- Filetage droit.
- Filetage conique.
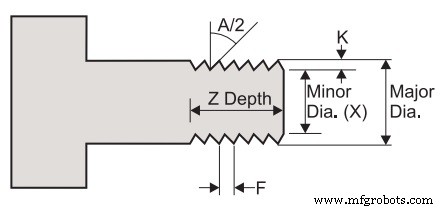
Cycle filetage Haas G76
Format cycle filetage Haas G76
G76 X(U) Z(W) K D A F(E) I P Q
Paramètres
X – Position absolue axe X, diamètre max profondeur filetage (optionnel).
Z – Position absolue axe Z, longueur max filetage (optionnel).
K – Hauteur filetage, définit profondeur filetage, mesure rayon.
D – Profondeur coupe première passe.
A – Angle nez outil (valeur : 0 à 120 degrés).
F(E) – Vitesse avance, le pas du filetage.
U – Distance incrémentale axe X, départ à diamètre max profondeur filetage (optionnel).
W – Distance incrémentale axe Z, départ à longueur max filetage (optionnel).
I – Quantité conicité filetage, mesure rayon (optionnel).
P – Coupe mono-arête (charge constante) (optionnel).
Q – Angle départ filetage (Ne pas utiliser point décimal) (optionnel).
Réglages machine
Réglage 95 – Taille chanfrein filetage.
Réglage 96 – Angle chanfrein filetage.
Réglage 86 – Surépaisseur finition filetage.
M-Codes
M23 – Chanfreinage ON
M24 – Chanfreinage OFF
Explications paramètres cycle filetage Haas G76
K - Hauteur filetage
La hauteur du filetage est définie comme la distance du sommet du filetage au fond du filetage.
La profondeur calculée du filetage (K) sera la valeur de K moins la surépaisseur de finition (Réglage 86, Surépaisseur finition filetage).
D – Profondeur coupe première passe
La profondeur de la première coupe à travers le filetage est spécifiée dans D. La profondeur de la dernière coupe peut être contrôlée avec Réglage 86.
Chanfrein filetage
À la fin du filetage, un chanfrein optionnel est effectué.
La taille et l'angle du chanfrein sont contrôlés avec Réglage 95 (Taille chanfrein) et Réglage 96 (Angle chanfrein).
P – Coupe mono-arête (charge constante) (optionnel)
Quatre options pour coupe filetage multiple G76 sont disponibles :
- P1: Coupe mono-arête, quantité coupe constante
- P2: Coupe double-arête, quantité coupe constante
- P3: Coupe mono-arête, profondeur coupe constante
- P4: Coupe double-arête, profondeur coupe constante
commande numérique par ordinateur
- Maîtriser le Cycle de Filetage G76 : Techniques CNC Avancées
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Maîtriser le filetage conique sur tours Fanuc G76
- Maîtriser le Cycle de Filetage Fanuc G76 : Guide Complet pour Opérateurs CNC
- Maîtriser le Cycle de Filetage Fanuc G92 : Programmation Simple & Contrôle Précis
- Cycle Filetage G76 Format Monobloc – Guide Fanuc 10/11/15T
- Filetage conique efficace avec G92 : Guide CNC complet
- Filetage CNC sans effort avec cycle préprogrammé Mach3 Turn G76
- Maîtriser le cycle filetage G76 : Contrôle total des passes et profondeur de coupe