



Chanfreinage Okuma G75 : maîtriser la précision des arêtes en C
Chanfreinage C G75 Okuma
Le code G75 Okuma est utilisé pour chanfreiner une arête vive.
- G75 est effectif seulement en mode G01.
- G75 est non-modal et actif seulement dans le bloc commandé.
Programmation G75 Okuma
G75 X Z L
Paramètres
| Paramètre | Description |
|---|---|
| X, Z | Coordonnées point d'intersection. |
| L | Taille face chanfrein. Le signe est déterminé par la direction mouvement axe ; "+" quand axe Z (axe X) se déplace en direction positive après mouvement axe X (axe Z). "-" quand axe Z (axe X) se déplace en direction négative après mouvement axe X (axe Z). |
Exemple programme G75 Okuma
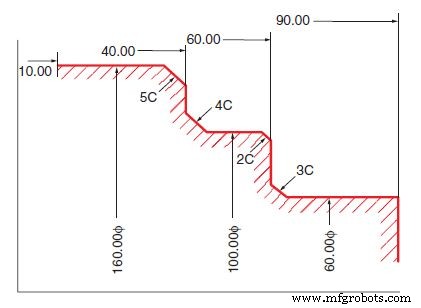
: :
N101 G01 X60 Z92 F0.1
N102 G75 Z60 F0.05 L3
N103 G75 X100 L-2
N104 G75 Z40 L4
N105 G75 X160 L-5
N106 Z10
: :
Chanfreinage automatique tout angle
Si chanfreinage requis sur arêtes avec angle autre que 90°, la fonction chanfreinage automatique permet de programmer facilement.
Exemple programme
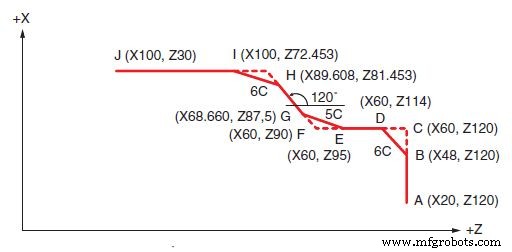
: :
N100 G00 X20 Z120
N110 G75 G01 X60 L6 F0.1
N120 G75 Z90 L5
N130 G75 A120 X100 L6
N140 Z30
: :
Arrondi précis arêtes vives avec code G76 Okuma
Guide pas à pas programmation CNC électroérosion fil Sodick
commande numérique par ordinateur
- Maîtriser le pliage de tôle avec une presse plieuse : Techniques, puissance CNC et insights industriels
- 5 conseils d'expert pour choisir le bon service de réparation CNC
- Checklist essentielle de maintenance préventive pour machines CNC
- BDE améliore la précision CNC avec la nouvelle cellule d'usinage Okuma MB 5000
- Okuma America lance le tour CNC Crown avancé pour l'usinage de précision
- Okuma dévoile la programmation conversationnelle sur ses machines clés
- Maîtriser le cycle de rainurage G75 Fanuc : guide de programmation CNC pas à pas
- Maîtriser le cycle de rainurage Fanuc G75 pour opérations CNC précises
- Cycle Rainurage Fanuc G75 Optimisé : Guide Format Monobloc