



Okuma G76 Cycle alésage fin - Perçage trous précis et configuration paramètres
Okuma G76 Cycle alésage fin
Cycle d'alésage fin G76 pour commandes numériques Okuma.
Programmation
G76 X__ Y__ Z__ R__ Q__ (I__ J__) P__ F__
Paramètres
| Paramètre | Description |
|---|---|
| X, Y | Valeurs coordonnées position trou |
| Z | Niveau fond trou |
| R | Niveau point R |
| Q | Montant décalage (voir explication ci-dessous) |
| I, J | Montant décalage (voir explication ci-dessous) |
| P | Temps d'attente fond trou |
| F | Avance |
Séquence d'usinage
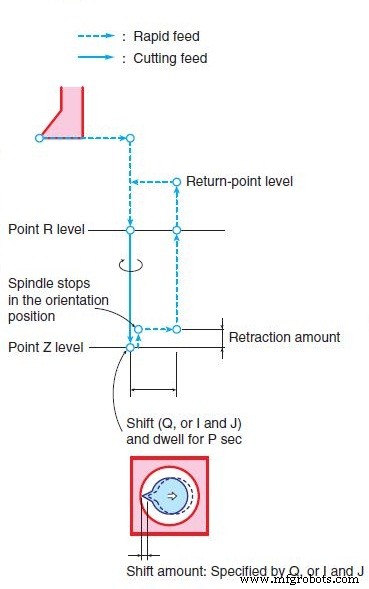
- Positionnement axes X et Y en avance rapide
- Positionnement niveau point R en avance rapide
- Alésage jusqu'au niveau point Z à l'avance de coupe spécifiée, broche rotation avant
- Temporisation niveau point Z pendant P secondes, retrait du montant réglé à SHIFT DIRECTION AND AXIS IN G76, G87 du paramètre optionnel NC (CYCLE FIXE), puis arrêt broche en position d'orientation. Ensuite, l'outil se décale du montant Q dans la direction où la pointe s'éloigne de la surface intérieure de la pièce usinée.
- Retour niveau point retour en avance rapide
- Outil revient en direction pointe par montant Q, puis broche démarre rotation horaire.
Détails
Montant retrait au niveau point Z
Le montant de retrait de l'axe Z vers le haut depuis le niveau point Z est réglé à SHIFT DIRECTION AND AXIS IN G76, G87 du paramètre optionnel NC (CYCLE FIXE).
Montant décalage
a. Q utilisé pour spécifier montant décalage si axe cycle fixé comme axe Z par réglage SHIFT DIRECTION AND AXIS IN G76, G87 du paramètre optionnel NC (CYCLE FIXE). Valeur doit toujours être positive. Direction mouvement décalage (+X, -X, +Y, -Y) doit être réglée par paramètre au préalable. Noter que valeur Q est modale et adresse Q aussi utilisée cycles G73 et G83. Valeur Q a priorité sur I et J.
b. I et J utilisés pour spécifier montant décalage quand plan sélectionné par G17, G18, ou G19. Relation entre code G sélection plan et adresses :
G17 : I, J
G18 : K, I
G19 : J, K
Pour adresses I, J, K, toutes valeurs en incrémental. Direction décalage toujours définie dans système coordonnées machine.
c. Si montant décalage non spécifié par Q, ou I et J, une alarme se déclenche.
commande numérique par ordinateur
- Maîtriser le cycle de filetage G76 Fanuc : guide complet
- Maîtriser le filetage conique sur tours Fanuc G76
- Maîtriser les angles d'engagement filetage avec le cycle G76 Fanuc
- Maîtriser le Cycle de Filetage Fanuc G76 : Guide Complet pour Opérateurs CNC
- Filetage CNC sans effort avec cycle préprogrammé Mach3 Turn G76
- ECS G89 Cycle alésage avec temps d'attente : Guide étape par étape
- ECS G87 Cycle alésage avec rétraction - Aperçu complet et configuration
- ECS G86 Cycle alésage avec fonction arrêt broche
- ECS G85 Cycle alésage - Retour outil optimisé et perçage précis