



ECS G89 Cycle alésage avec temps d'attente : Guide étape par étape
ECS G89 Alésage avec temporisation
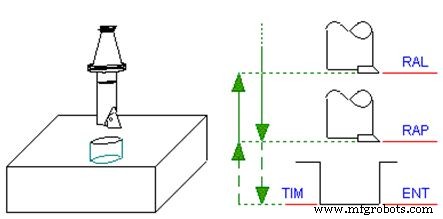
Ce cycle diffère du cycle alésage standard G85 en permettant de programmer un temps d'attente (TIM sec) entre l'arrivée à la cote ENT et le début du mouvement, effectué à l'avance de travail, pour atteindre la cote RAP.
La saisie des données du cycle est activée, en modes MDI et Édition, par cette séquence de touches :

Programmation
G89 <ENT=..> <RAP=..> <RAL=..> <TIM=..>
Paramètres
| Paramètre | Description |
|---|---|
| ENT | Cote profondeur atteinte à l'avance de travail |
| RAP | Cote atteinte en rapide au début du cycle |
| RAL | Cote retour atteinte en rapide |
| TIM | Temporisation [sec] avant mouvement travail entre ENT et RAP. |
Ce cycle est utile pour les opérations d'alésage où une pause au fond du trou améliore la finition ou permet l'évacuation des copeaux.
Commande Osai SSL : Définir limites vitesse broche avec G96
ECS G87 Cycle alésage avec rétraction - Aperçu complet et configuration
commande numérique par ordinateur
- Filetage conique efficace avec G92 : Guide CNC complet
- ECS G87 Cycle alésage avec rétraction - Aperçu complet et configuration
- ECS G86 Cycle alésage avec fonction arrêt broche
- ECS G85 Cycle alésage - Retour outil optimisé et perçage précis
- ECS G84 Cycle taraudage : Configuration et optimisation pour fraiseuses
- ECS G83/r Cycle perçage profond avec temporisation pour brisement copeaux efficace
- ECS G83 Cycle perçage profond et dégagement : Perçage trous précis et efficace
- ECS G82 Cycle perçage avec temporisation pour brisement copeaux
- ECS G81/3 : Cycle perçage 3 couches - Perçage multi-zones efficace