


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

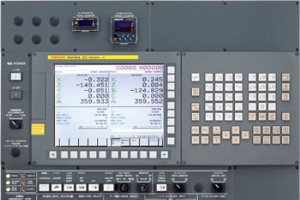
Liste codes G Fanuc 31i pour programmeurs opérateurs CNC travaillant sur centres usinage avec commandes Fanuc 30i 31i 32i. Commandes numériques Fanuc La liste suivante sapplique aussi aux commandes CNC suivantes : Fanuc Series 30i/300i/300is-MODEL A Fanuc Series 31i/310i/310is-MODEL A5 Fanuc Serie
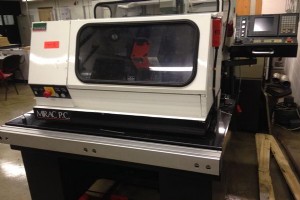
Le Denford Mirac PC est un centre de tournage CNC 2 axes polyvalent, idéal pour tous niveaux déducation et formation technique.Voici la liste complète des codes G et M du tour CNC Denford Mirac PC. Denford Mirac PC Tour CNC Liste codes G Mirac PC Code GFonction G00Positionnement (Avance rapide) G
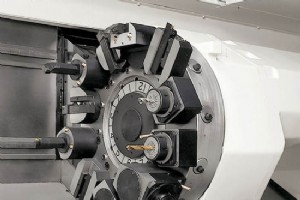
Okuma M203 est lune des fonctions de réduction temps dopération.Note : Utiliser M203 avec précaution. Commande Okuma M203 Déverrouillage tourelle La CNC déverrouille simultanément la tourelle et provoque le déplacement daxe sur réception de la commande M203.La commande M203 est effective seulement q
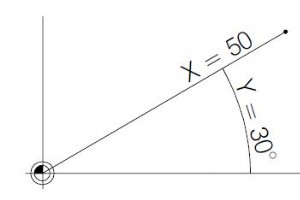
G15 Fin interpolation coordonnées polaires G15 termine le mode interpolation coordonnées polaires. Programmation G15 G16 Début interpolation coordonnées polaires G16 active le mode interpolation coordonnées polaires. Programmation G16 Entre G16 et G15, les points peuvent être définis par coordonnées
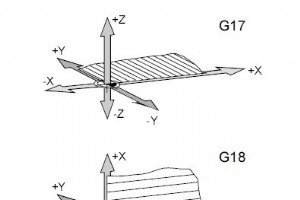
Fanuc G17 G18 G19 Sélection plan Avec G17 G18 G19, le plan est défini dans lequel linterpolation circulaire et linterpolation polaire peuvent être exécutées et dans lequel la compensation rayon outil sera calculée.Dans laxe vertical au plan actif, la compensation longueur outil sera exécutée. G17 P
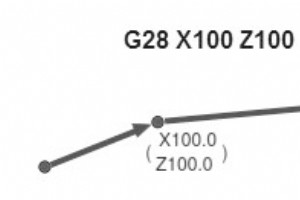
Fanuc G28 Approche point de référence Avec G28, le point de référence est approché via une position intermédiaire (X, Y, Z). Dabord le mouvement vers X, Y et Z, puis le point de référence est approché. Les deux mouvements se font en G00 (avance rapide) ! Le décalage G92 sera supprimé. Programmation
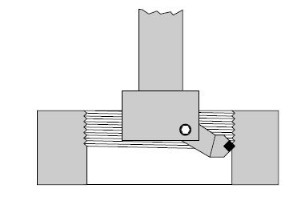
Fanuc G33 Filetage Avec un outil approprié (tête alésage ou tête de tournage), des filets peuvent être coupés. Notes : Les sélecteurs de dépassement avance et broche ne sont pas actifs pendant G33 (100%). Programmation N... G33 Z... F.. Paramètres ParamètreDescription FPas filetage [mm] ZProfonde
G43 Compensation longueur outil positive Avec G43, une valeur du registre doffset (OFFSET) peut être appelée et ajoutée à la longueur doutil.À tous les mouvements Z suivants (plan XY actif — G17) dans le programme, cette valeur sera ajoutée. Programmation N... G43 H... Exemple N... G43 H05 La valeu
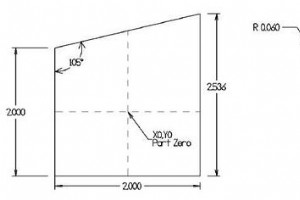
Soumis par : Programmeur CNC Résumé Arrondi et chanfreinage coins HaasPour chanfreins : C avec longueur chanfrein indiquée.Pour rayons : R avec taille rayon indiquée.Le bloc chanfreinage ou arrondi coin peut être inséré entre deux blocs linéaires ou G01. Ces deux blocs spécifient un coin à lintersec

ECS G81 Perçage standard La saisie des données du cycle est activée, en modes MDI et Édition, par cette séquence de touches : Programmation G81 <ENT=..> <RAP=..> <RAL=..> Paramètres ParamètreDescription ENTCote profondeur atteinte à lavance de travail RAPCote atteinte en rapide
ECS G81/3 — Perçage 3 couches Avec ce cycle, il est possible de percer des trous en définissant deux zones où le foret avancera à des avances différentes (normalement plus basses) que celle programmée avec linstruction F… . La saisie des données du cycle est activée, en modes MDI et Édition, par cet
ECS G82 Perçage avec temporisation pour brisement copeaux La seule différence entre ce cycle et le perçage standard G81 est la temporisation effectuée par le foret après avoir atteint la cote de profondeur (ENT) pour briser le copeau. La saisie des données du cycle est activée, en modes MDI et Éditi
ECS G83 Perçage profond avec dégagement Ce cycle est normalement utilisé pour percer des trous profonds. Le premier perçage, le foret atteint la cote définie par paramètre INI. Ensuite il revient en rapide à la cote RAP. La fois suivante, le foret avance de lentité donnée par (INI + IND). Encore une
ECS G83/r Perçage profond avec temporisation pour brisement copeaux Les différences entre ce cycle et le perçage profond G83 sont : À la fin de chaque passe perçage, une temporisation de TIM sec est exécutée pour briser le copeau. À la fin de la temporisation, le foret nest pas remonté en rapide à
ECS G84 Taraudage Ce cycle est utilisé pour tarauder quand la broche de la fraiseuse nest pas équipée dun transducteur de position. Dans ce cas, il est suggéré dutiliser aussi un taraud avec compensateur mécanique. Il est aussi nécessaire de vérifier que : Avance programmée [mm/min] = Vitesse progra
ECS G85 Cycle alésage La seule différence entre ce cycle et le perçage standard G81 est que le retour outil à la cote RAL se fait à lavance de travail entre ENT et RAP, et en rapide (G00) de RAP à RAL. La saisie des données du cycle est activée, en modes MDI et Édition, par cette séquence de touches
ECS G86 Alésage avec arrêt broche La seule différence entre ce cycle et le perçage standard G81 est que la broche, atteinte la cote ENT, est arrêtée. Elle redémarre seulement quand loutil atteint en rapide la cote RAL. La saisie des données du cycle est activée, en modes MDI et Édition, par cette sé
ECS G87 Alésage avec rétraction Ce cycle diffère de lAlésage avec arrêt broche G86 car ici, quand loutil atteint la cote ENT, la broche nest pas seulement arrêtée, mais orientée en position spécifique (via fonction M19), désengagée par un mouvement en X et Y, et enfin déplacée en rapide vers la cote
ECS G89 Alésage avec temporisation Ce cycle diffère du cycle alésage standard G85 en permettant de programmer un temps dattente (TIM sec) entre larrivée à la cote ENT et le début du mouvement, effectué à lavance de travail, pour atteindre la cote RAP. La saisie des données du cycle est activée, en m
La commande SSL de la série Osai 10 est utilisée avec G96 pour définir le régime maximal autorisé pour la broche pendant le contrôle de vitesse de coupe constante (CSS). Programmation SSL=valeur Paramètres ParamètreDescription valeurValeur programmable directement en nombre décimal ou indirecteme
commande numérique par ordinateur
Top 4 des Tendances de l'Industrie de l'Emballage qui Façonnent les Philippines
Chaque personne sera programmeur dans la révolution de l'informatique embarquée

Un jeune innovateur lève 1,5 M$ pour lancer un réseau maillé IoT durable
Nettoyage et passivation efficaces de l'acier inoxydable : Protection contre rouille et corrosion