



Maîtriser la Profondeur de Coupe Constante : 4 Techniques Prouvées pour l'Usinage CNC
4 façons d'assurer une profondeur de coupe constante (même sur des surfaces tout sauf planes) : Pour votre CNC, le monde est tout soleil et roses : votre outil de coupe ne se déforme ni ne s'use, votre bridage est rigide et sans vibration, et la surface de votre pièce est parfaitement plane. Cependant, nous, avec de la matière grise ici dans le monde réel, savons que la vérité est tout sauf parfaite – les outils s'usent, les bridages fléchissent, et cette surface que vous êtes sur le point d'usiner est à peu près aussi plane que la bonne Terre elle-même.
La vidéo ci-dessus explique tout !
Vidéo courtoisie de #rapiddtm – visitez-les sur Facebook !
Si vous suivez notre blog, vous savez déjà que nous avons parlé de comment maîtriser la déflexion d'outil, et partagé des conseils sur les meilleures pratiques de bridage. Aujourd'hui, nous allons couvrir quelques astuces pour maintenir une profondeur de coupe constante lors de la gravure, du marquage ou du fraisage de surfaces qui ne sont pas exactement l'enfant modèle de la planéité.
Définition de la planéité :
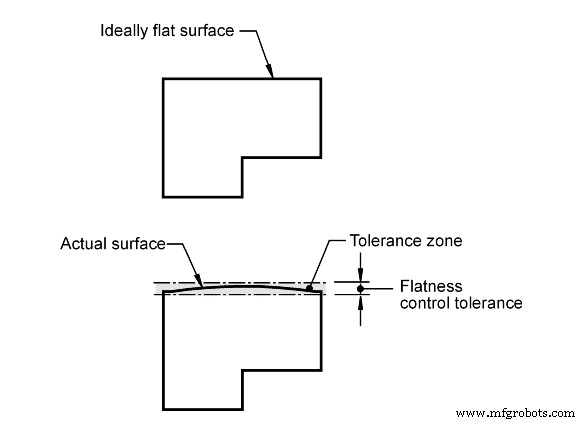
Simplement dit, le terme « planéité » décrit une zone entre deux lignes parallèles dans laquelle une surface doit se situer. Cette spécification fonctionne souvent en conjonction avec d'autres cotations sur le plan pour décrire la gamme de positions possibles d'une surface donnée :
Crédit image : https://www.engineeringessentials.com/gdt/flatness/flatness.htm
Comme vous l'avez peut-être réalisé, aucune surface n'est parfaitement plane – en effet, très peu de surfaces s'en approchent – et quand il s'agit de pièces manufacturées, la planéité coûte de l'argent. Donc, si ce n'est pas requis d'être plat, ou si le plan ne le définit pas comme plat, vous devez supposer qu'il ne l'est vraiment pas. Selon ce que vous devez faire sur une surface particulière, sa planéité (ou son absence) devra jouer un rôle clé dans votre stratégie de fraisage.
Méthode 1 pour profondeur de coupe constante : Qualifier la surface
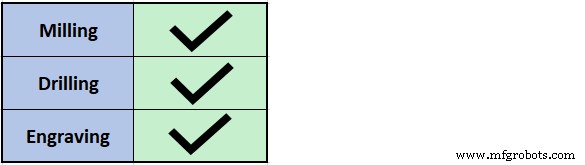
Si vous en avez la possibilité, qualifier la surface est de loin le moyen le plus facile et le plus sûr de s'assurer que la surface sur laquelle vous allez travailler est raisonnablement plate et vraie. Qualifier une surface, c'est du jargon machiniste pour dire : surfacer toute la surface, en enlevant quelques centièmes à la fois jusqu'à ce que toute la surface soit raisonnablement uniforme en termes de planéité. Une passe de qualification est souvent la première étape que vous verrez en regardant un processus de fraisage sur un atelier ou en ligne, et ce pour plusieurs raisons, dont la principale est d'assurer la planéité de la surface en question.
En partant d'un brut ou d'une matière première, qualifier une surface est presque toujours une option et en général c'est juste une bonne pratique machiniste. Parfois, cependant, qualifier la surface n'est tout simplement pas une option – comme quand on travaille avec de la matière moulée sous pression, un forgé, ou des pièces déjà terminées qui ont juste besoin de marquage ou de sérialisation. Dans ces cas, une stratégie différente devra être employée pour obtenir un bon résultat.
Méthode 2 : Utilisation d'un outil de gravure à ressort
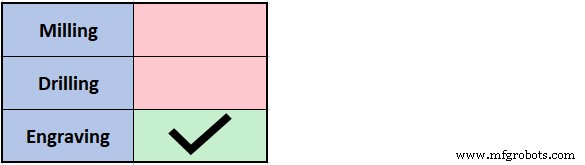
Si tout ce que vous avez à faire est une gravure de base ou un processus de marquage de pièce, et que votre surface est un peu « partout », un outil de gravure à ressort pourrait être juste ce qu'il faut. Les outils à ressort existent en quelques variétés, les plus populaires étant une version à ressort d'un outil de gravure à queue fendue traditionnel et un « outil de gravure par traînée » à ressort, aussi appelé outil « scribe ».
Outil de gravure à ressort : Cet outil peut vous garder dans les clous pour les travaux de gravure de base.
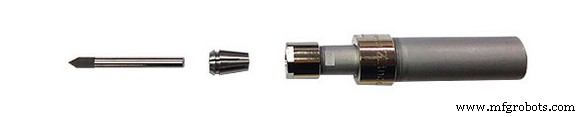
Les outils de gravure à ressort intègrent un système mécanique compressible entre l'interface broche et l'outil de coupe. Ces ensembles d'outils ont généralement de 5 à 10 mm (0,20" à 0,40") de course de ressort, donc ils peuvent absorber un changement assez dramatique en hauteur Z tout en maintenant une pression descendante constante sur la pièce. Les embouts de gravure à ressort utilisent un embout à queue fendue et peuvent produire une variété de largeurs et profondeurs de gravure. Les outils de gravure par traînée ou scribe sont littéralement seulement traînés sur une surface et ne sont pas conçus pour incorporer un élément de rotation dans le processus. En résultat, les outils scribe ne conviennent vraiment que pour du marquage de pièce très superficiel.
Bien que ces outils ne soient pas d'une grande aide pour le fraisage ou le perçage, ils performent très bien pour le marquage de pièce à profondeur faible à modérée. Cependant, il y a des inconvénients : une taille de queue courante pour ces outils est de 19 mm (¾"), ce qui peut être trop grand pour certaines broches. Aussi, comme ces outils sont un assemblage mécanique, ils sont généralement limités à 10 000 tr/min max. Cette limitation peut vous forcer à réduire votre avance, augmentant votre temps de cycle.
Donc, si vous devez outiller pour sérialiser mille pièces en aluminium moulé, un outil à ressort fera probablement l'affaire. Cependant, si vous prévoyez de compléter un processus de fraisage ou perçage, ou si le travail nécessite une gravure profonde, large, ou complexe/haute qualité, vous devrez peut-être vous tourner vers d'autres méthodes.
Méthode 3 : Utilisation d'un système de palpage tactile pour cartographier une surface irrégulière
La cartographie de surface par palpage tactile implique généralement de donner à la machine plusieurs détails de base sur ce que vous souhaitez palper : taille de la zone de palpage, pas de la grille de palpage, etc. À partir de là, la machine palpera la pièce autant de fois que nécessaire pour palper la zone spécifiée au pas de grille désiré. Une fois le cycle de palpage terminé, la commande machine prendra le fichier de coupe programmé pour être usiné sur une surface 2D plate et le modifiera avec la variation en Z de la pièce trouvée pendant le cycle de palpage. Ainsi, quand la fraise procède au fraisage ou gravure sur la surface, sa profondeur variera automatiquement pour que vous obteniez une profondeur de coupe constante indépendamment de la variation de hauteur Z de la surface.
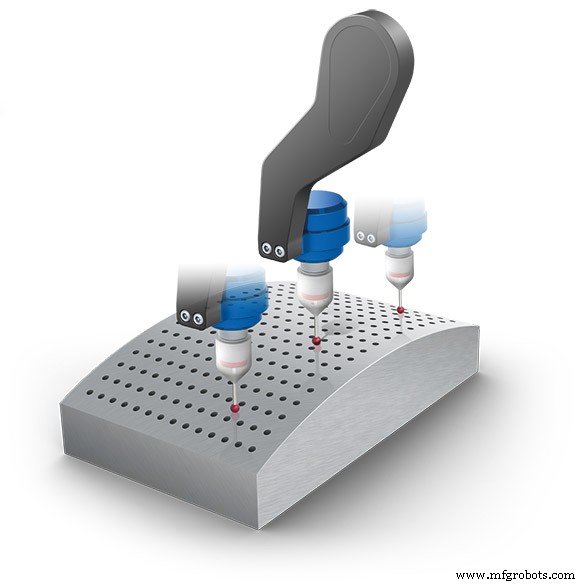
Tous les CNC n'offrent pas le palpage, et la cartographie de surface n'est pas toujours une option quand ils le font. Mais si votre machine a le palpage et la cartographie de surface, ce n'est pas une mauvaise idée de s'y familiariser – on ne sait jamais quand ça pourrait être utile.
Méthode 4 : Cartographie de surface par MMT et projection d'image en FAO
Quand tout le reste échoue… quand vous ne pouvez pas qualifier la surface, quand un outil à ressort ne fera pas ce dont vous avez besoin et que votre machine CNC n'a pas de palpage, quand vous avez une MMT qui traîne et que vous n'avez pas peur de faire un gros travail de FAO, il y a une option de dernier recours.
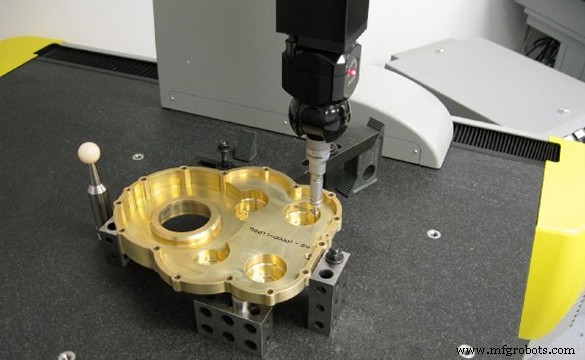
Photo ci-dessus courtoisie de #rapiddtm – visitez-les sur Facebook !
Utiliser une MMT pour cartographier une surface afin de compenser l'irrégularité de hauteur est très similaire à le faire sur la machine CNC elle-même – cependant sans le luxe d'avoir la cartographie, le fraisage et le CN intégrés en un, le processus devient beaucoup plus laborieux.
Ce processus est assez impliqué pour qu'un article entier puisse facilement y être consacré. Dans un effort de concision, je le réduis à un résumé étape par étape :
- 1. Charger la pièce sur la MMT
- 2. Mesurer manuellement autant de points que nécessaire pour réaliser la variabilité complète de la surface dans la zone de travail
- 3. Exporter le nuage de points résultant dans votre logiciel CAO
- 4. Créer des splines reliant les points mesurés pour créer une carte de surface 3D
- 5. Exporter la carte de surface 3D vers le logiciel FAO
- 6. Projeter l'artwork / les caractéristiques fraisées sur la surface 3D
- 7. Générer les parcours d'outils nécessaires et poster le fichier de coupe vers votre CNC
- 8. Charger la pièce sur le CNC et lancer la pièce
Pour être clair : ce processus devrait être répété à 100 % pour chaque pièce produite. Comme vous pouvez probablement le dire, devoir utiliser cette méthode pourrait facilement prendre un travail qui serait fait du début à la fin en environ une journée en utilisant le palpage dans la machine, et l'étirer sur plusieurs jours – simplement à cause de la nature fastidieuse de devoir utiliser une MMT pour cartographier la surface.
Rien dans ce monde n'est parfait – mais la capacité de gérer les imperfections pour produire un bon résultat quoi qu'il arrive est l'une des choses qui sépare les bons machinistes des grands. J'espère que les méthodes décrites dans cet article vous donneront un avantage la prochaine fois que vous serez face à une pièce qui ressemble plus à une chips qu'à une crêpe.
commande numérique par ordinateur
- Stratégies pratiques pour réduire les émissions dans l'entreposage et la distribution
- 3 stratégies éprouvées pour les e-commerçants afin de réduire les coûts d'expédition et ravir les clients
- 8 erreurs courantes qui raccourcissent la durée de vie des fraises en bout
- Maîtriser la profondeur de coupe : stratégies périphériques, rainurage et HEM pour un fraisage précis
- Maîtriser la précision du fraisage CNC : étapes éprouvées pour pièces de précision
- Découpe jet d'eau : l'outil polyvalent ultime pour tout atelier de fabrication
- Stratégies éprouvées pour prolonger la vie des poinçons d'outils et minimiser les temps d'arrêt
- Maximiser la Durabilité des Poinçons : 5 Stratégies Prouvées pour Allonger Leur Durée de Vie
- Maîtriser le cycle filetage G76 : Contrôle total des passes et profondeur de coupe