



8 erreurs courantes qui raccourcissent la durée de vie des fraises en bout
Une vitesse trop rapide ou trop lente peut impacter la durée de vie de l'outil
Déterminer les bonnes vitesses et avances pour votre outil et opération peut être un processus compliqué, mais comprendre la vitesse idéale (RPM) est nécessaire avant de démarrer votre machine pour assurer une durée de vie d'outil appropriée. Faire tourner un outil trop vite peut causer une taille de copeau sous-optimale ou même une défaillance catastrophique d'outil. Inversement, un RPM bas peut résulter en déflexion, mauvaise finition, ou simplement des taux d'enlèvement de métal diminués. Si vous n'êtes pas sûr de quel est le RPM idéal pour votre travail, contactez le fabricant d'outil.
Une avance trop faible ou trop forte
Un autre aspect critique des vitesses et avances, la meilleure avance pour un travail varie considérablement par type d'outil et matériau de pièce. Si vous faites tourner votre outil avec une avance trop lente, vous risquez de recouper les copeaux et d'accélérer l'usure d'outil. Si vous faites tourner votre outil avec une avance trop rapide, vous pouvez causer une fracture d'outil. Cela est particulièrement vrai avec l'outillage miniature.
Utiliser l'ébauche traditionnelle
Bien que l'ébauche traditionnelle soit occasionnellement nécessaire ou optimale, elle est généralement inférieure au fraisage à haute efficacité (HEM). L'HEM est une technique d'ébauche qui utilise une profondeur de coupe radiale (RDOC) plus faible et une profondeur de coupe axiale (ADOC) plus élevée. Cela répartit l'usure uniformément sur le bord de coupe, dissipe la chaleur, et réduit la chance de défaillance d'outil. En plus d'augmenter dramatiquement la durée de vie de l'outil, l'HEM peut aussi produire une meilleure finition et un taux d'enlèvement de métal plus élevé, en faisant un boost d'efficacité global pour votre atelier.
Utiliser un bridage d'outil inapproprié et son effet sur la durée de vie de l'outil
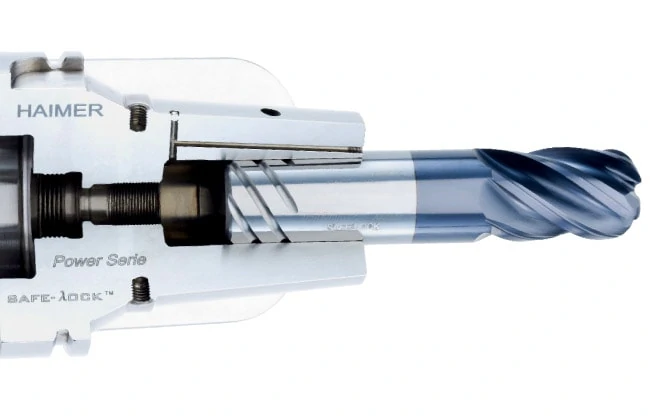
Les paramètres de fonctionnement appropriés ont moins d'impact dans des situations de bridage sous-optimales. Une mauvaise connexion machine-outil peut causer du runout d'outil, arrachement, et pièces mises au rebut. Généralement, plus un porte-outil a de points de contact avec la queue de l'outil, plus la connexion est sécurisée. Les porte-outils hydrauliques et shrink-fit offrent une performance accrue par rapport aux méthodes de serrage mécanique, tout comme certaines modifications de queue, comme les queues ToughGRIP de Helical et le Haimer Safe-Lock™.
Ne pas utiliser la géométrie hélice/pas variable
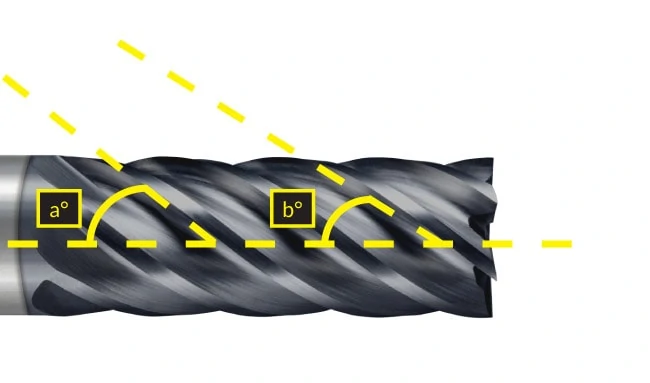
Une caractéristique sur une variété de fraises en bout haute performance, l'hélice variable, ou pas variable, est une altération subtile à la géométrie standard de fraise en bout. Cette caractéristique géométrique assure que les intervalles de temps entre les contacts du bord de coupe avec la pièce sont variés, plutôt que simultanés à chaque rotation d'outil. Cette variation minimise le chatter en réduisant les harmoniques, ce qui augmente la durée de vie de l'outil et produit des résultats supérieurs.
Choisir le mauvais revêtement peut user la durée de vie de l'outil
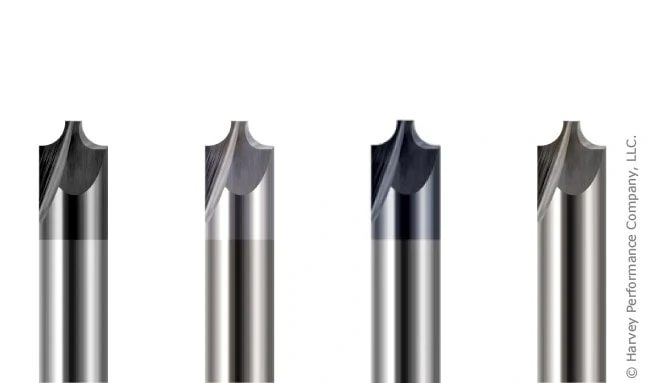
Malgré être marginalement plus cher, un outil avec un revêtement optimisé pour votre matériau de pièce peut faire toute la différence. De nombreux revêtements augmentent la lubrification, ralentissant l'usure naturelle de l'outil, tandis que d'autres augmentent la dureté et la résistance à l'abrasion. Cependant, tous les revêtements ne conviennent pas à tous les matériaux, et la différence est plus apparente dans les matériaux ferreux et non-ferreux. Par exemple, un revêtement Aluminium Titane Nitride (AlTiN) augmente la dureté et la résistance à la température dans les matériaux ferreux, mais a une haute affinité pour l'aluminium, causant l'adhérence de la pièce à l'outil de coupe. Un revêtement Diborure de Titane (TiB2), d'autre part, a une affinité extrêmement faible pour l'aluminium, et prévient l'accumulation sur le bord de coupe et le bourrage de copeaux, et prolonge la durée de vie de l'outil.
Utiliser une longue longueur de coupe
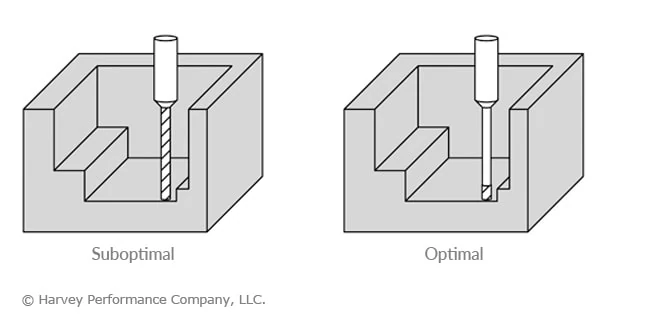
Bien qu'une longue longueur de coupe (LOC) soit absolument nécessaire pour certains travaux, surtout dans les opérations de finition, elle réduit la rigidité et la force de l'outil de coupe. Comme règle générale, la LOC d'un outil devrait être seulement aussi longue que nécessaire pour assurer que l'outil retient autant que possible de son substrat original. Plus la LOC d'un outil est longue, plus il devient susceptible à la déflexion, diminuant à son tour sa durée de vie effective et augmentant la chance de fracture.
Ressource gratuite : Téléchargez le guide HEM (High Efficiency Milling) de 50+ pages aujourd'hui
Choisir le mauvais nombre de goujures
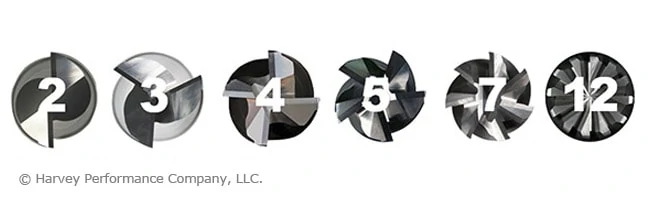
Aussi simple que cela puisse paraître, le nombre de goujures d'un outil a un impact direct et notable sur sa performance et ses paramètres de fonctionnement. Un outil avec un faible nombre de goujures (2 à 3) a des vallées de goujures plus grandes et un noyau plus petit. Comme avec la LOC, moins de substrat restant sur un outil de coupe, plus il est faible et moins rigide. Un outil avec un nombre de goujures élevé (5 ou plus) a naturellement un noyau plus grand. Cependant, les nombres de goujures élevés ne sont pas toujours meilleurs. Les faibles nombres de goujures sont typiquement utilisés dans l'aluminium et les matériaux non-ferreux, en partie parce que la tendresse de ces matériaux permet plus de flexibilité pour des taux d'enlèvement de matière augmentés, mais aussi à cause des propriétés de leurs copeaux. Les matériaux non-ferreux produisent généralement des copeaux plus longs et filandreux et un faible nombre de goujures aide à réduire le recoupage de copeaux. Les outils à haut nombre de goujures sont généralement nécessaires pour les matériaux ferreux plus durs, both pour leur force accrue et parce que le recoupage de copeaux est moins une préoccupation puisque ces matériaux produisent souvent des copeaux beaucoup plus petits.
commande numérique par ordinateur
- Application mobile Fiix : fluidifier le travail terrain pour les équipes maintenance
- 3 stratégies éprouvées pour prolonger la durée de vie de votre machine CNC
- 4 signes critiques que votre moteur est sur le point de tomber en panne
- 5 stratégies éprouvées pour améliorer la qualité des pièces en tôle
- Top 5 stratégies pour renforcer la résistance à la corrosion des composants métalliques
- Maximiser la durée de vie des outils et booster la productivité : 5 stratégies éprouvées
- Stratégies éprouvées pour prolonger la durée de vie de vos outils de poinçonnage
- Stratégies éprouvées pour prolonger la vie des poinçons d'outils et minimiser les temps d'arrêt
- Maximiser la Durabilité des Poinçons : 5 Stratégies Prouvées pour Allonger Leur Durée de Vie