



Maîtriser les Tolérances Serrées : 6 Conseils d'Experts pour l'Usinage de Précision
Il y a peu de choses qu'un machiniste aime plus que quand il reçoit un plan et voit ceci : ± 0,127 mm (0,005"). Tenir cinq centièmes de millimètre est un jeu d'enfant pour tout bon machiniste – ils pourraient aussi bien fraiser la pièce les yeux fermés. Mais il y a ces travaux un peu plus exigeants. Ajoutez un zéro, et maintenant vous avez : 0,0127 mm (0,0005"). Tenir cinq dixièmes de millième est une tout autre histoire. C'est la différence entre l'épaisseur d'un cheveu humain et un globule blanc. Quand il s'agit de tenir des tolérances serrées, voici quelques recommandations qui peuvent garder vos pièces dans les spécifications.
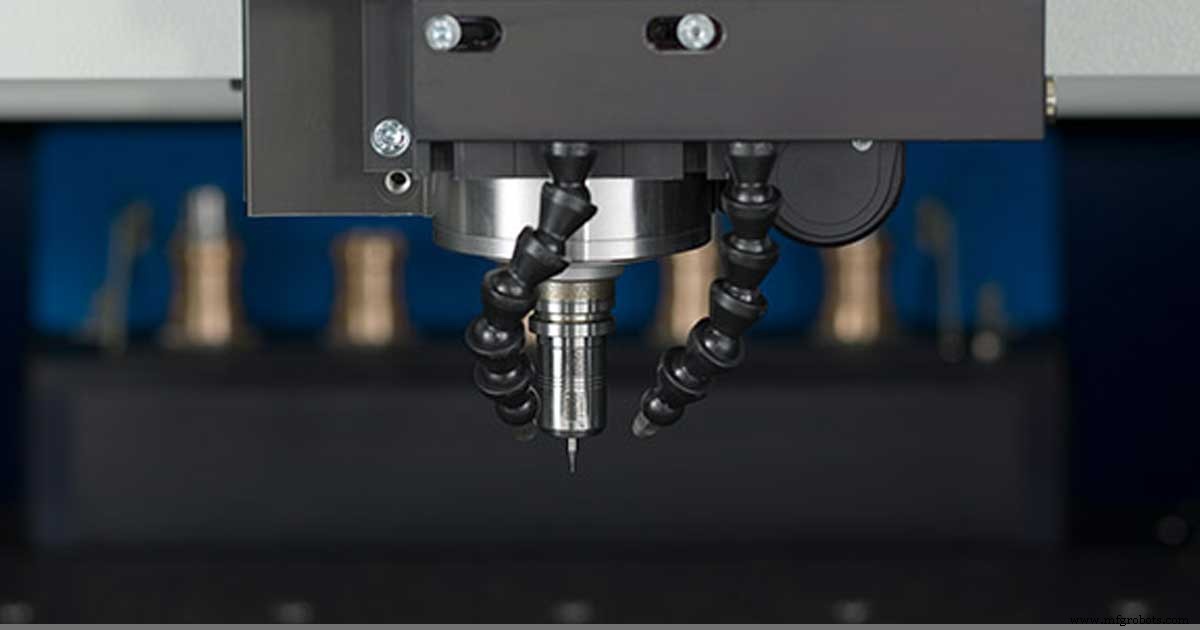
1. Échauffement de la broche pour tenir les tolérances serrées
Lancez une routine d'échauffement – Bien que ce soit une procédure standard sur la plupart des machines CNC, envisagez d'exécuter quelque chose d'un peu plus intense. Une procédure typique ne fera qu'échauffer la broche, ce qui est critique pour répartir la graisse et prévenir l'usure prématurée des roulements. Mais vous devez aussi permettre aux composants internes d'atteindre une température de fonctionnement stable pour tenir compte de la dilatation thermique. Tout cela va bien si vous ne cherchez qu'à tenir des tolérances serrées sur votre axe Z, mais si vous combinez l'échauffement de la broche avec du mouvement machine sur tous les axes, cela aidera encore davantage. Permettre à la machine de tourner pendant 10-20 minutes avec tous les composants en mouvement permet aux composants d'atteindre une température idéale, et aidera à atténuer les effets de la dilatation thermique pendant le fraisage. Quoi qu'il en soit, à la fin de votre échauffement, assurez-vous de mesurer tous vos outils pour une précision absolue et tenir les tolérances serrées.
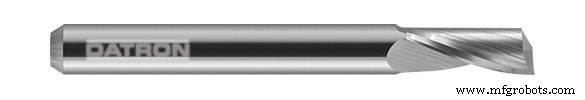
2. Sélection d'outils pour tenir les tolérances serrées
Choisissez vos outils soigneusement – Quand vous traitez ces tolérances impitoyables, assurez-vous d'être accommodant avec votre outillage. Vous voudrez vous assurer d'avoir des outils spécifiques pour l'ébauche et la finition, permettant à l'outil d'ébauche de prendre le gros de l'usure, tandis que l'outil de finition est réservé pour les passes finales seulement, assurera un processus répétable pour créer des pièces précises.
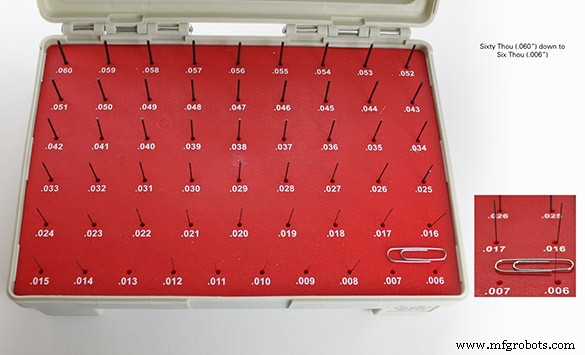
Les calibres (gauge pins) peuvent être utilisés pour mesurer une caractéristique sous-cotée avant de l'usiner à une taille exacte.
3. Compensation d'outils pour tenir les tolérances serrées
Compensez vos outils – Les fabricants d'outils ne sont pas parfaits, donc ils conçoivent leurs outils pour être un peu indulgents. Ils savent que si vous allez faire quelque chose avec leurs outils, vous serez beaucoup plus content si la caractéristique qu'ils coupent sort sous-cotée au lieu de sur-cotée. Comme une coupe de cheveux : vous pouvez enlever plus, mais vous ne pouvez pas en remettre. Sachant cela, vous voudrez vous assurer que la première chose que vous faites en configurant un travail précis est de régler votre diamètre d'outil réel. Vous pouvez le faire de plusieurs façons, mais ma méthode préférée est de fraiser une caractéristique et ensuite utiliser des outils de mesure précis pour vérifier la cote – les calibres (gauge pins ou blocs) fonctionnent bien pour ça. C'est facile – si vous interpolez un trou de 6,35 mm (0,250") avec un outil de 6 mm (0,236") et qu'un calibre de 6,3 mm (0,248") rentre seulement, alors votre outil est sous-dimensionné de 0,025 mm (0,001") (utilisez la moitié de la valeur car il est sous-dimensionné de chaque côté). Vous compensez votre taille à 5,975 mm (0,235") à ce moment, soit via votre logiciel FAO ou en utilisant les commandes de compensation d'outil dans votre fichier de coupe.
4. Température pour tenir les tolérances serrées
Stabilisez thermiquement – C'est l'une des choses les plus importantes de cette liste pour tenir les tolérances serrées car cela peut faire une énorme différence et vous ne la remarquerez peut-être même pas. Faites attention à où votre machine est située. Est-elle près d'une fenêtre, si oui, le soleil brille-t-il dessus pendant certaines parties de la journée ? La climatisation se met-elle en marche l'après-midi et souffle-t-elle de l'air froid sur la cabine de la machine ? Votre matière est-elle gardée dans un entrepôt surchauffé, puis amenée dans un environnement frais à 20°C (68°F) ? Tout cela semble innocent mais peut créer un énorme casse-tête dans votre processus. La dilatation ou contraction thermique de la machine de fraisage ou de la matière que vous coupez peut créer de grandes variances dans votre processus. Mettez tout ça sous verrou – gardez votre machine et votre matière dans un climat à température contrôlée, non affecté par la lumière du soleil, et vous en récolterez les fruits – la constance dans votre processus.
5. Calibration pour tenir les tolérances serrées
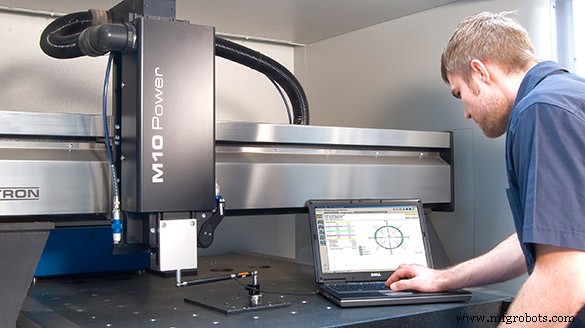
Calibrez votre équipement – Quand vous avez fait tout ce qui précède mais que vous avez besoin que ce soit juste *autant* plus serré, envisagez d'appeler le fabricant. Après qu'une machine a été construite, expédiée, déchargée d'un camion, déplacée, nivelée, et utilisée pendant des milliers d'heures, les choses vont bouger et se tasser. C'est inévitable. Heureusement, il existe plusieurs équipements, que ce soit des carrés en granit ou le Renishaw Ballbar, qui peuvent aider à resserrer les rênes de votre machine relâchée pour aider à tenir les tolérances serrées. Nous aimons effectuer un test ballbar et faire des ajustements dans le cadre d'une maintenance annuelle, comme ça vous pouvez garder une laisse serrée sur la précision de votre machine. Aussi, effectuer ces services annuels assure que les roulements sont serrés et lubrifiés, les courroies correctement tendues, et les moteurs d'entraînement en bonne santé – tous des facteurs importants pour avoir une machine précise.
6. Échelles linéaires pour tenir les tolérances serrées
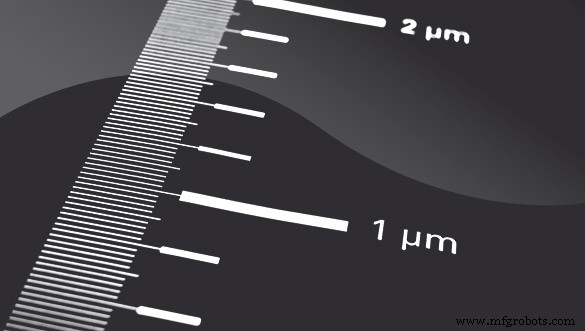
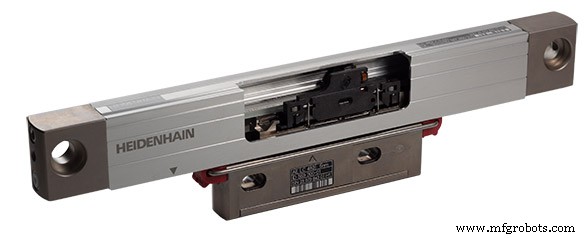
Si tout le reste échoue, les échelles ! – Si vous avez fait tout ce qui est sur cette liste, et que vous luttez encore, il est peut-être temps d'envisager d'obtenir une machine avec des échelles linéaires. Votre machine CNC typique utilisera l'encodeur du moteur d'entraînement comme méthode principale pour suivre sa position absolue, mais cela peut être imparfait à cause d'imperfections dans la vis à billes ou de discrepancies thermiques. Les échelles linéaires changent tout ça – généralement installées en usine, elles consistent en deux composants principaux – l'échelle, et la tête de lecture. Simplement dit – l'échelle est comme une règle hautement précise que la machine peut lire, comparant et ajustant constamment pour les écarts. Sur notre M10Pro, cela permet une tolérance de positionnement 25 % plus serrée, une amélioration de 20 % en répétabilité, et une réduction de 85 % du jeu (backlash).
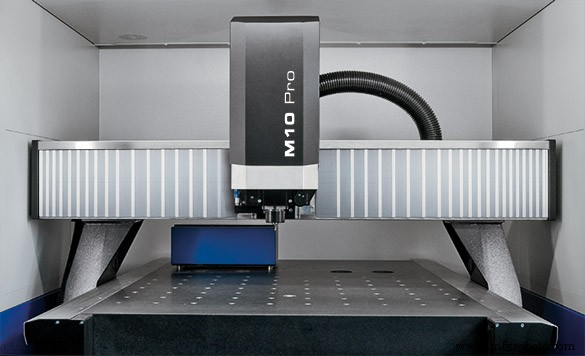
Le DATRON M10 Pro dispose d'échelles linéaires pour une précision et exactitude accrues.
Espérons que ces conseils vous guideront bien sur la route longue, sinueuse, cahoteuse (mais toujours gratifiante !) de l'usinage de haute précision et du maintien de tolérances serrées.
Apprenez trois choses qui impactent les tolérances serrées dans cet article de HEIDENHAIN.
commande numérique par ordinateur
- 6 stratégies éprouvées pour garder votre fer et acier sans rouille
- 5 conseils d'experts pour la conception de tôle de précision
- Maximiser l'efficacité : 4 conseils éprouvés pour votre découpeur au jet d'eau
- 7 conseils d'experts pour choisir l'atelier d'usinage idéal
- Guide professionnel : Impression 3D de moules durables pour injection
- 6 conseils essentiels pour maximiser la performance et la longévité des grues industrielles
- Comment choisir le bon compresseur industriel : conseils d'expert
- Guide expert pour le soudage de l'aluminium : conseils et meilleures pratiques
- Conseils essentiels d'entretien mini-pelle : Gardez votre compacte en parfait état