



Conseils essentiels après impression pour l'impression 3D
1. Séparer la pièce du plateau
Attendre 5 à 10 minutes après la fin d'impression pour que la pièce refroidisse en dessous de sa température de ramollissement. Sinon, déformation et perte de qualité. Utiliser une spatule si possible. Sans spatule : attendre température ambiante ou refroidissement rapide (placer plateau au réfrigérateur/congélateur ou verser eau froide face opposée jusqu'au « clic » de décollement partiel).
Matériaux sensibles aux chocs thermiques (ABS, Nylons) : diminution progressive de la température du plateau (ex: par paliers de 5 °C via Simplify3D) jusqu'à température ambiante.
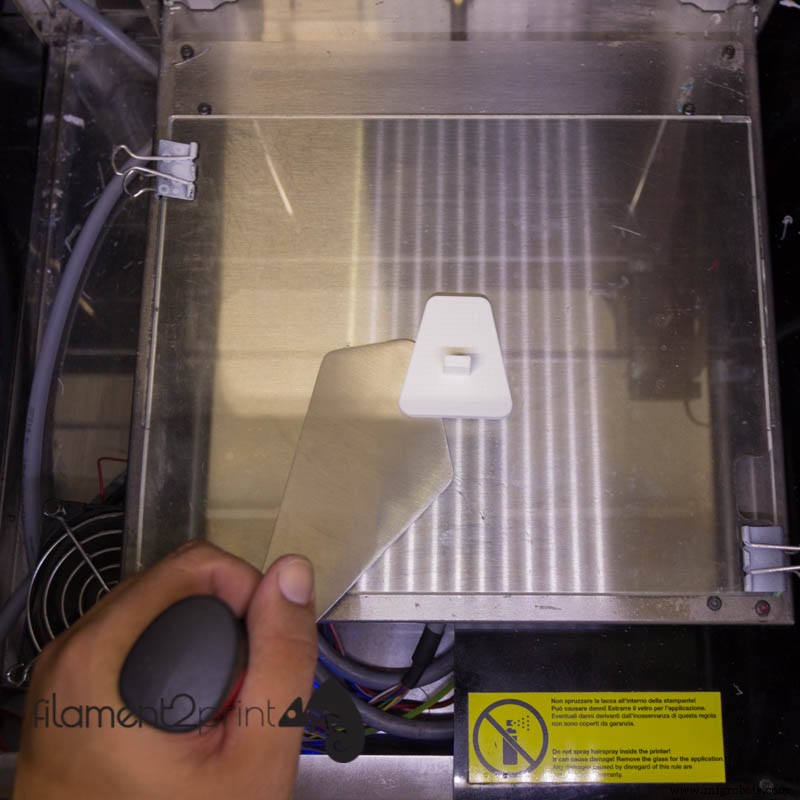
Image 1: Spatule BuildTak
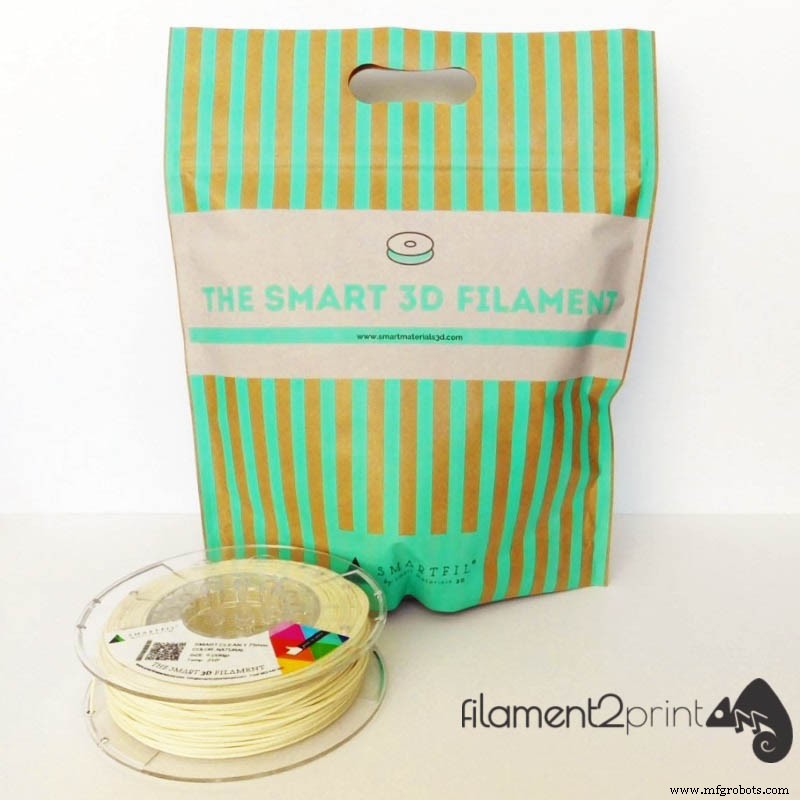
Image 2: Filament de nettoyage Smart Clean
2. Nettoyer l'extrudeur
Après matériaux abrasifs à fibres (PLA-Carbone, Nylon-Carbone CF15) propices aux bourrages : nettoyer l'intérieur de l'extrudeur pour éviter que les résidus ne se solidifient. Utiliser le filament de nettoyage Smart Clean à 10 °C au-dessus de la température du dernier filament, extruder ~1 mètre ou jusqu'à sortie propre. Prévient les bourrages et prolonge la durée de vie de l'extrudeur.
3. Nettoyer le plateau
Plateaux verre avec spray adhésif (3DLac, DimaFix) : après plusieurs impressions, laver à l'eau (froide) et savon avant nouvelle application. Frotter à la main, sécher au papier, vérifier absence de résidus.
4. Vérifier dimensions et finition
Contrôler cotes extérieures et alésages intérieurs au pied à coulisse. Si incorrectes : recalibrer plateau et steps/mm moteurs. Mauvaise finition surface → température d'impression inadaptée ou buse sale/usée.
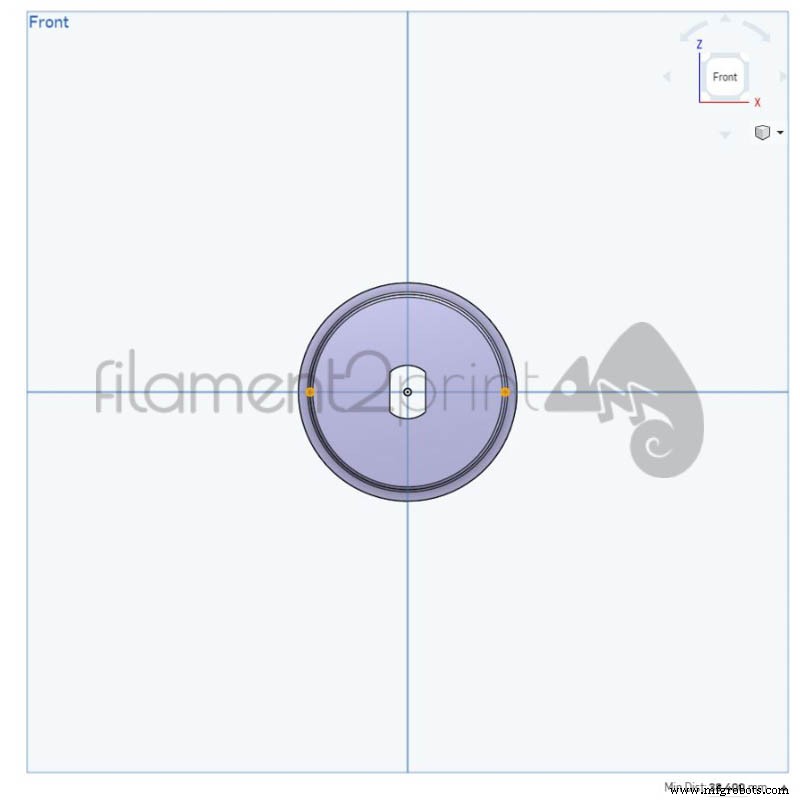
Image 3: Mesure diamètre théorique
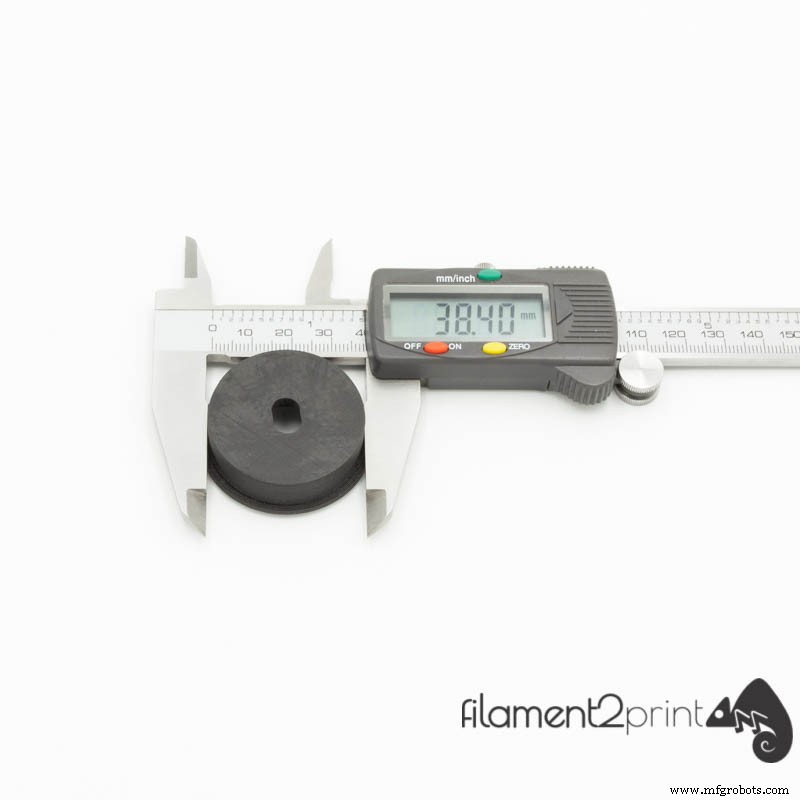
Image 4: Mesure diamètre réel
5. Finition de surface
Pour finition haut de gamme : vapeur d'acétone (uniquement ABS) ou revêtement résine époxy (XTC) – permet ponçage et peinture ultérieurs pour fini quasi lisse (couches invisibles).
Vidéo 1: Finition de surface avec XTC
Cet article clôt la série « Conseils pour l'impression 3D » couvrant problèmes avant, pendant, après impression FDM/FFF et leurs solutions.
impression en 3D
- Révolutionner les voyages spatiaux grâce aux matériaux imprimés en 3D de nouvelle génération
- Comment l'impression 3D révolutionne le moulage en sable : guide pratique
- 4 principes clés de conception pour une impression 3D réussie
- Application Spotlight : l'impression 3D révolutionne la conception et la production de roulements
- Révolution dans la chaussure : l'impression 3D propulse innovation, personnalisation et rapidité
- Guide professionnel : Impression 3D de moules durables pour injection
- Les 10 matériaux d'impression 3D les plus résistants pour une durabilité ultime
- Conseils d'experts pour réussir l'impression 3D Carbon DLS™
- Optimisez vos impressions 3D Polyjet : directives de conception pour la précision et le multi-matériau