



Comment le choix de l'outil et du processus détermine la qualité du fraisage de surface
De quoi dépend la formation de la surface de fraisage ? La surface de fraisage résultante peut être une surface axiale, une surface radiale ou une surface complexe, selon le type d'outil et le processus utilisés.
Type d'outil pour surface de fraisage
01. Surface générée axialement
La forme du fond de la plaquette détermine la qualité de la surface résultante. L'arc de nez d'outil (RE) produit parfois une crête. La taille de la crête dépend du rayon d'arc et de l'avance.
Les plaquettes avec arêtes de coupe parallèles (BS) peuvent usiner des surfaces planes. Selon la tolérance axiale et le déport de la fraise, la plaquette la plus saillante produit la surface finale.
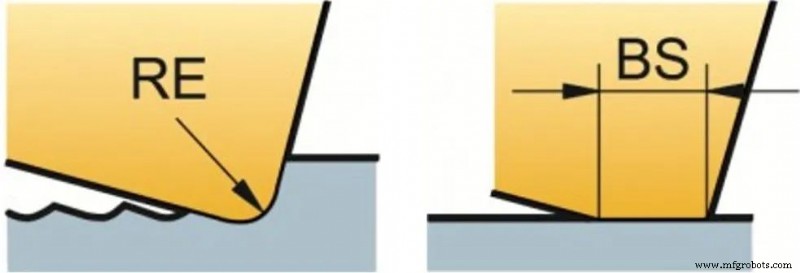
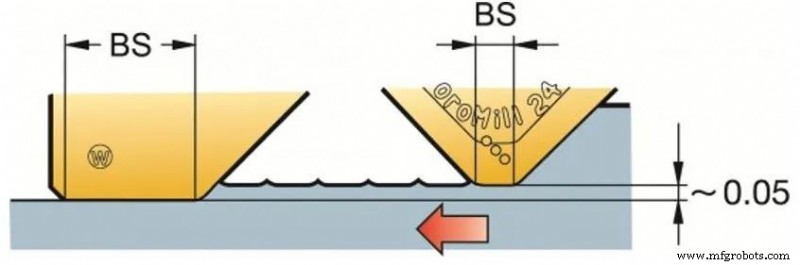
Pour produire la meilleure qualité de surface de fraisage, il est important de s'assurer que l'avance par tour (fn = fz×zn) est inférieure à 80 % de BS.
À mesure que le diamètre de la fraise augmente (et pour les fraises à denture ultra-dense), le nombre de dents et l'avance par tour augmentent, nécessitant un BS plus grand. Une fois que l'avance par tour dépasse la largeur du plat parallèle, le déport axial de la fraise affectera la qualité de surface.
Pour obtenir la meilleure qualité de surface de fraisage :
1) Utiliser des plaquettes balayettes (wiper) avec BS au moins 25 % plus grand que fn ou d'autres plaquettes de fraisage avec balayettes
2) L'utilisation de plaquettes en céramique-métal (cermet) permet d'obtenir une meilleure finition
3) Utiliser du fluide de coupe pour éviter l'accrochage
Plaquette balayette (Wiper)
Les plaquettes balayettes ou à long plat parallèle permettent une finition de plus grand diamètre. La plaquette balayette est plus haute que la plaquette standard pour garantir qu'elle génère la surface finale. Le fn maximal ne doit pas dépasser 80 % de BS.
Plaquette ronde
Les plaquettes rondes ou à grand rayon de nez peuvent atteindre une productivité extrêmement élevée, mais ne peuvent pas produire des surfaces de haute qualité. Plus le diamètre de la fraise est grand, plus la qualité de surface se dégrade.
02. Surface générée radialement
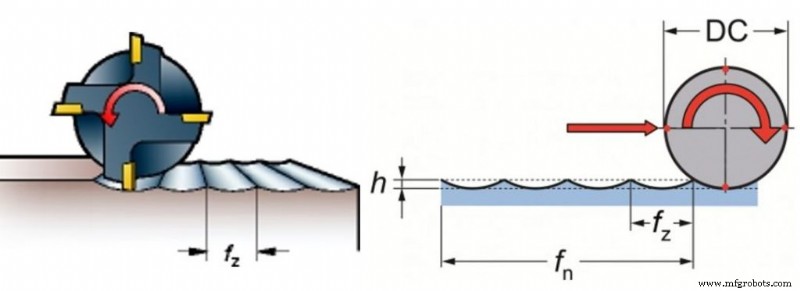
Lors de l'utilisation de fraises en bout, fraises à épaulement ou fraises à surfacer, des surfaces radiales sont générées. Pour les surfaces générées dans la direction radiale, le profil est usiné sur l'arête de coupe latérale de l'outil.
Chaque dent usine une crête (h), où la largeur de la crête est égale à l'avance par dent fz, et la profondeur de la crête est déterminée par la relation entre le diamètre de la fraise et fz. La taille de la crête obtenue par calcul théorique est la plus petite.
03. Génération de surface complexe
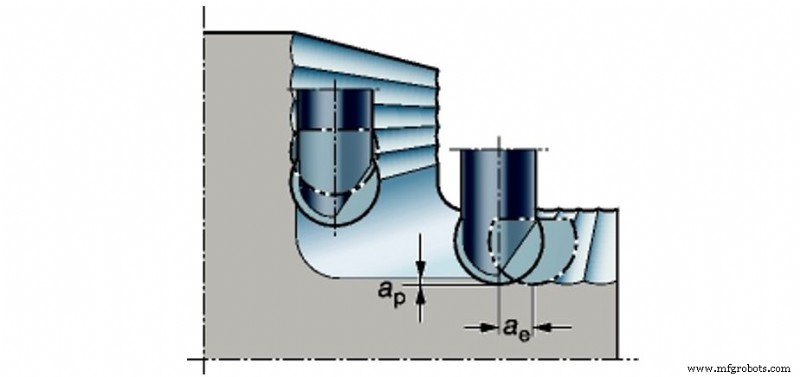
Lors de l'utilisation d'une fraise hémisphérique (ball nose), une surface complexe sera générée.
Processus pour surface de fraisage
Selon la méthode de fraisage de surface, on peut diviser en trois catégories : méthode de trajectoire de la pointe d'outil, méthode d'outil de forme, et méthode d'enveloppement (génératrice).
La méthode de trajectoire de la pointe d'outil repose sur la trajectoire de mouvement de la pointe d'outil par rapport à la surface de la pièce pour obtenir la géométrie de surface requise, comme le tournage de cercle extérieur, le rabotage de plan, le meulage de cercle extérieur, le tournage de surface de forme avec un patron, etc. La trajectoire dépend du mouvement relatif de l'outil de coupe fourni par la machine-outil et la pièce.
La méthode d'outil de forme, abrégée méthode de forme, utilise un outil de forme correspondant au profil final de la surface de la pièce, ou une meule de forme, etc., pour usiner la surface de forme, comme le tournage de forme, le fraisage de forme, et le meulage de forme. En raison de la difficulté de fabrication des outils de forme, elle est généralement utilisée seulement pour usiner des surfaces de forme courtes.
La méthode d'enveloppement est aussi appelée méthode de génération. C'est le mouvement d'enveloppement relatif de l'outil de coupe et de la pièce pendant l'usinage, et la ligne centrale instantanée de l'outil et de la pièce effectuent un roulement pur l'un par rapport à l'autre, maintenant une certaine relation de rapport de vitesse entre les deux, et la surface usinée est la surface d'enveloppe de la lame dans ce mouvement. Le taillage d'engrenages, le façonnage d'engrenages, le rabottage d'engrenages, le rodage d'engrenages et le meulage d'engrenages font tous partie du processus génératif. Certains procédés de coupe ont les caractéristiques à la fois de la méthode de trajectoire de la pointe d'outil et de la méthode d'outil de forme, comme le tournage de filetage.
Processus de fabrication
- Comprendre les fraiseuses : Fonctions, applications et avantages
- Matériaux en acier et outils de poinçonnage : résistance, durabilité et performance
- Poinçons et matrices premium : longévité d'outil garantie
- Fraisage et usinage CNC expliqués : applications et avantages clés
- Services de rectification de surface de précision : processus expert et qualité
- Optimiser la performance poinçon-matrice avec des grades d'acier à outils premium
- Comment prévenir et réparer l'écaillage de poinçons et matrices : solutions éprouvées
- Maîtriser la production de matrices, poinçons et lames pour machines de poinçonnage et cisaillement
- Aciers à outils résistants au choc : maîtriser la performance poinçon/matrice