


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

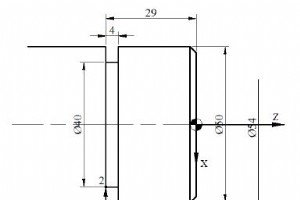
Soumis par : BrianRésuméCe programme tour CNC montre comment réaliser une rainure en axe X.Le dessin illustre également les déplacements de loutil de rainurage avec le programme.Dessin / ImageProgramme CNC% N10 T08 M06 N20 G96 S80 G95 F0.05 M03 N30 G00 X54 Z-29 M08 N40 G01 X40 N50 G00 X60 N60 G00 X2
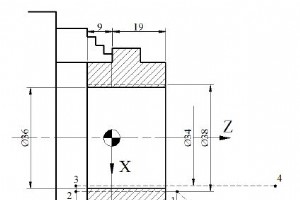
Soumis par : BEATARésuméExemple de programme CNC très simple et basique montrant comment réaliser un alésage sur une pièce.Le même programme peut servir pour lalésage de mors.Tous les déplacements doutil sont identifiés sur le dessin.Dessin / ImageProgramme CNC% N10 T04 M06 N20 G97 S830 G95 F0.1 M03
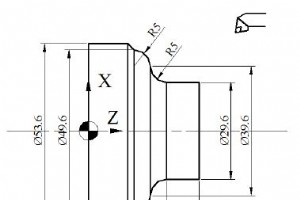
Soumis par : programmeur CNCRésuméExemple simple de programme tour CNC montrant comment réaliser un contour simple avec rayon.Plusieurs diamètres sont usinés, avec des rayons dans le sens horaire et anti-horaire.Dessin / ImageProgramme CNC% N10 T105 M06 D2500 N20 G96 S150 G95 F.2 M04 N30 G00 X32 Z34
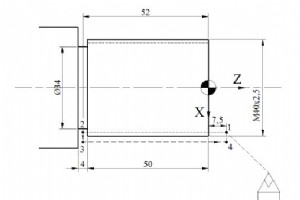
Soumis par : BrianRésuméProgramme de tour CNC très simple et basique pour réaliser un filetage sur une pièce.Ce programme utilise le code G33 (filetage) pour couper le filetage.Une seule passe est programmée ici ; vous pouvez ajouter autant de passes que nécessaire selon votre situation et le matéri
Tableau de conversion pouces vers mm pour tourneurs CNC afin de faciliter leur travail.Tableau de conversion pouces en mm0”+= mm1”+= mm2”+= mm3”+= mm4”+= mm1/640,397025,400050,800076,2000101,6001/320,7941/6425,7971/6451,1971/6476,5971/64101,9973/641,1911/3226,1941/3251,
Listes complètes des G-Codes et M-Codes pour la programmation Mori Seiki NMV, destinées aux opérateurs et programmeurs CNC travaillant sur centres dusinage Mori Seiki. Ces G et M-Codes sappliquent aux modèles Mori Seiki suivants avec les unités NC listées ci-dessous. Modèles NMV1500 DCG NMV3000 D
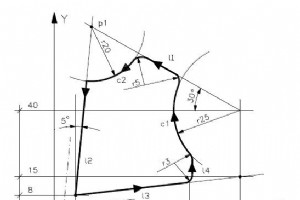
Exemple de programmation Osai GTL pour opérateurs CNC travaillant sur machines CNC avec commandes Osai Série 10. Exemple de programmation Osai GTL N1 (DIS,EXAMPLE GTL) N2 l1=X70Y40,a150 N3 l2=X8Y8,a-95 N4 p1=l1,l2 N5 l3=X8Y8,X70Y15 N6 l4=X50Y,a90 N7 c1=I70J40 r-25 N8 c2=p1,r-20 N9 F250 S800 T1.1 M
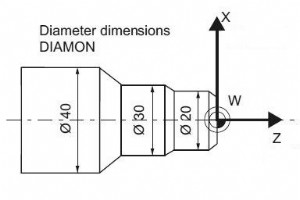
Sinumerik DIAMOF, DIAMON, DIAM90 Laxe X du tour CNC (axe transversal) est programmé en cotation diamètre. Lorsque nécessaire, il est possible de basculer en cotation rayon dans le programme. DIAMOF ; Cotation rayon DIAMON ; Cotation diamètre DIAM90 ; Cotation diamètre pour G90 et ; Cotation rayon p
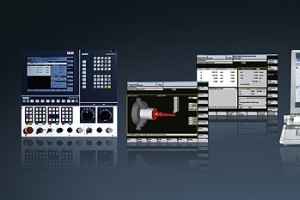
WinNC EMCO WinNC offre aux opérateurs CNC, programmeurs et étudiants la possibilité dinstaller plusieurs logiciels de commandes CNC sur un seul PC/portable, afin quils puissent se former sur toutes les commandes CNC courantes dans lindustrie. Jusquà neuf commandes CNC différentes peuvent être instal
Listes complètes des G-Codes et M-Codes pour la programmation EMCO WinNC GE Series Fanuc 0-MC. G-Codes G-CodeDescription G00Positionnement (Déplacement rapide) G01Interpolation linéaire G02Interpolation circulaire horaire G03Interpolation circulaire anti-horaire G04Temporisation G09Arrêt exact G1
Listes complètes des G-Codes, M-Codes et Cycles pour la programmation EMCO WinNC SINUMERIK 810/820T Tournage. G-Codes G-CodeDescription G00Positionnement (déplacement rapide) G01Interpolation linéaire G02Interpolation circulaire horaire G03Interpolation circulaire anti-horaire G04Temporisation G0
Listes complètes des G-Codes, M-Codes et Cycles pour la programmation EMCO WinNC SINUMERIK 810/820M Fraisage. G-Codes G-CodeDescription G00Déplacement rapide G01Interpolation linéaire G02Interpolation circulaire horaire G03Interpolation circulaire anti-horaire G04Temporisation G09Arrêt exact par

Liste complète des M-Codes pour la programmation conversationnelle EMCO WinNC Heidenhain TNC 426. M-Codes M-CodeDescription M0Arrêt programmé M1Arrêt optionnel (arrêt programme seulement avec arrêt optionnel) M2Fin de programme M3Broche ON horaire M4Broche ON anti-horaire M5Broche OFF M6Changemen

Listes complètes des G-Codes, M-Codes et Cycles pour la programmation EMCO WinNC GE Series Fanuc 21 TB. G-Codes G-CodeDescription G00Positionnement (déplacement rapide) G01Interpolation linéaire (avance) G02Interpolation circulaire horaire G03Interpolation circulaire anti-horaire G04Temporisation
Listes complètes des G-Codes et M-Codes pour la programmation EMCO WinNC GE Series Fanuc 21 MB. G-Codes G-CodeDescription G00Positionnement (Déplacement rapide) G01Interpolation linéaire G02Interpolation circulaire horaire G03Interpolation circulaire anti-horaire G04Temporisation G09Arrêt exact G
Listes complètes des G-Codes et M-Codes pour la programmation EMCO WinNC GE Series Fanuc 0-TC. G-Codes G-CodeDescription G00Positionnement (déplacement rapide) G01Interpolation linéaire (avance) G02Interpolation circulaire horaire G03Interpolation circulaire anti-horaire G04Temporisation G7.1Inte
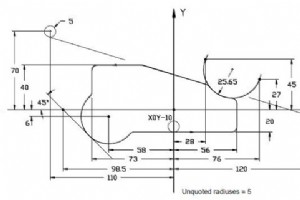
Schéma de la pièce Dessin technique du profil 1 à réaliser sur commande numérique Selca S3000/S4000. Programme CNC Selca N1 [PROFILE 1 N2 $1M0X-93.1I63.5Y-40.5J59.5 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 G49I3 N8 Z100R N9 X0Y-10R N10 Z2R N11 Z-10 N12 G41K2 N13 G13Y-20J0 N14 G21I5 N15 G13X56J90 N16 G

Schéma de la pièce Le dessin technique ci-dessous présente le profil complexe à programmer sur commande Selca. Programme CNC Selca Programme en langage Selca pour usinage de profil complexe avec sous-programmes, macros et géométrie paramétrique. N1 [PROFILE 2 N2 $1M0X-82.9I125.Y-63.9J69.1 N3 G17 N4
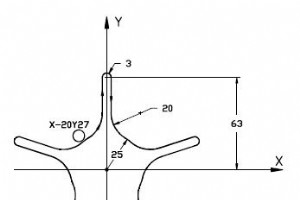
Soumis par : Brian Dessin / Image Programme CNC N1 [PROFILE 3 N2 $1M0X-105.I103.Y-63.7J69.3 N3 G17 N4 O1 N5 T1 N6 F1000S1200M3 N7 Z100R N8 X-20Y27R N9 Z2R N10 Z-10 N11 G49I2 N12 G41K2 N13 L=1 N14 G20X0Y0I-25 N15 G21I10 N16 G13X-3J90 N17 G20X0Y63I-3 N18 G13J-90 N19 G21 N20 G51J-72I N21 L1K4 N22 G5
Listes complètes des G-Codes et M-Codes pour la programmation Fagor 8070. Fagor 8070 M – Fraisage G-Codes G-CodeDescription G00Déplacement rapide G01Interpolation linéaire G02Interpolation circulaire (hélicoïdale) horaire G03Interpolation circulaire (hélicoïdale) anti-horaire G04Temporisation G0
commande numérique par ordinateur

Graines de fenugrec : guide complet de leurs bienfaits santé et usages culinaires

Faethm AI rapporte 1,4 million d'emplois britanniques menacés par l'automatisation en 2024
Solutions de rectification et usinage de précision pour composants métalliques haute performance
Peut-on légalement imprimer des pièces Lego en 3D ? Comprendre le cadre juridique