


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

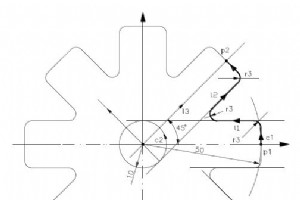
Exemple de programme pour la série Osai 10 utilisant le langage de programmation géométrique de haut niveau Osai GTL. Exemple de programmation géométrique de haut niveau Osai (GTL) Répétitions de profil exécutées avec 2 passes N1 (DIS,EXEMPLE GTL AVEC ROTATION) N2 F...S...T2.2 M6 N3 MSA=2 N4 p1=X50
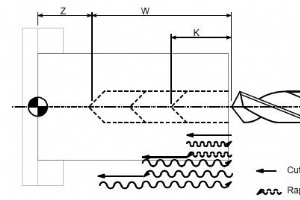
Macro de perçage par paliers Fanuc Positionnez loutil au préalable sur les axes X et Z au point de départ du cycle de perçage. Spécifiez Z ou W pour la profondeur du trou, K pour la profondeur de passe, et F pour lavance de coupe. Cette macro personnalisée fonctionne sur les commandes Fanuc telles q
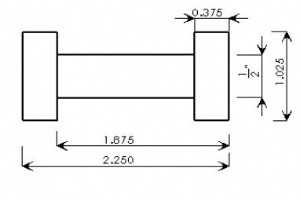
Soumis par : Vikram Résumé Programme de tour CNC qui usine une longue rainure en axe X via le cycle G75, puis tronçonne la même pièce avec le même cycle G75. Dessin / Image Programme CNC G90 G20 G18 G55; T0400 M06; S2000 M03; G00 Z0.0; X1.200; G01 X1.150 F3; G71 U0.020 R0.010; G71 P2 Q3; N2 G01 X1.
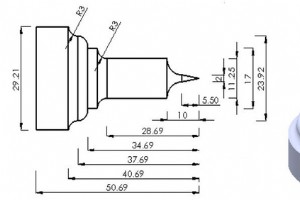
Soumis par : Vikram Résumé Programme de tour CNC qui réalise un contour extérieur complet sur une pièce en utilisant le cycle de surfacage G72. Dessin / Image Programme CNC G90 G21 G18 G55; T0400 M06; S2000 M03; G00 Z0.0; X31.0; G01 X30 F60; G72 W0.5 R0.2; G72 P2 Q3; N2 G01 Z-40.69; G03 X 23.92 Z-3
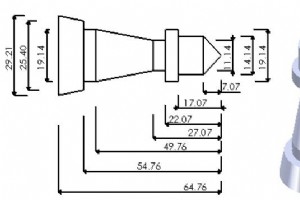
Soumis par : Vikram Résumé Programme de tour CNC qui usine une pièce complète, le profil extérieur étant entièrement tourné grâce au cycle G71, utilisé à deux reprises. Dessin / Image Programme CNC G90 G21 G18 G55; T0400 M06 S2000 M03; G00 Z0.0; X31.0; G01 X30 F60; G71 U0.5 R0.2; G71 P2 Q3; N2 G01
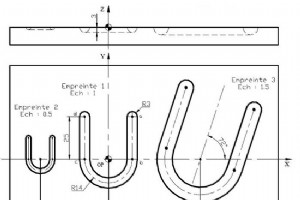
Soumis par : BEATA Résumé Exemple programme Num CNC utilisant codes G G74 G77 G59 etc. G74 Facteur mise à léchelle activé G77 Branchement inconditionnel vers sous-routine ou séquence blocs avec retour G59 Décalage origine programme Dessin/Image Programme CNC Programme Principal %21 (FRAISAGE TROI
Soumis par : Programmeur CNC Résumé Programme tour CNC pour percer pièce laiton à profondeur 40mm avec foret 22mm diamètre. Dessin/Image Programme CNC G97 S1446 M03 G00 T0101 G00 X0. Z2. G74 R2. G74 Z-40. Q5000 F0.1 G00 Z5. M05 T0100 G28 W0. G28 U0. M30
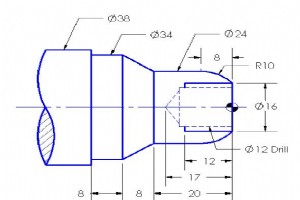
Soumis par : BEATA Résumé Programme tour CNC pour tournage extérieur, perçage, alésage intérieur. Cycles G utilisés : Tournage extérieur ébauche G71 Tournage extérieur finition G70 Perçage intérieur G74 cycle perçage par paliers Alésage intérieur G01 interpolation linéaire Dessin/Image Programme
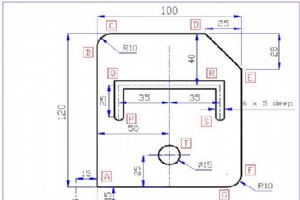
Soumis par : BEATA Résumé Q. Écrire programme pièce CNC pour la figure montrée Pour fraisage côté, vitesse 1200 tr/min, avance 100 mm/min Perçage trous, vitesse 1200 tr/min, avance 80 mm/min Fraisage rainure, vitesse 1200 tr/min, avance 120 mm/min Diamètre trous 15mm Utiliser système coordonnées abs
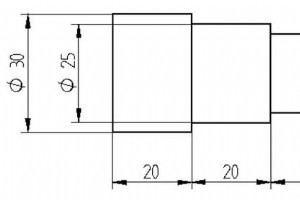
Soumis par : Vikram Résumé Écrire programme ISO pour opération tournage par étages du composant montré en utilisant cycles prédéfinis. Diamètre pièce = 30mm. Dessin/Image Programme CNC N0 G90 F0.5 S1200 T0101 M03 N10 G00 X30 Z2 N11 G71 U0.5 R0.5 N12 G71 P30 Q80 U0.05 W0.05 N30 G01 X20 Z0 N40 G01
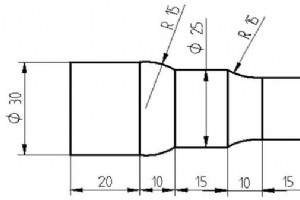
Soumis par : Vikram Résumé Écrire programmation tour CNC pour machine FANUC avec cycles prédéfinis. Diamètre pièce = 30mm, profondeur passe = 0,5mm, vitesse = 1200 tr/min. Supposer avance et autres données convenablement. Dessin/Image Programme CNC N0 G90 F0.5 S1200 T0101 M03 N10 G00 X35 Z2 N30 G
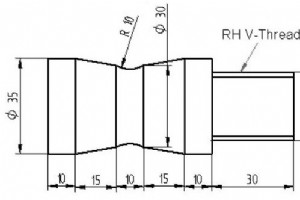
Soumis par : Vikram Résumé Écrire programme pièce pour tour CNC FANUC pour composant donné avec cycles prédéfinis. Profondeur passe 0,5mm, vitesse 1200 tr/min. Supposer conditions coupe et outils convenables. Dessin/Image Programme CNC Pour déterminer U = (Dia max pièce - dia min profil)/2 = (35-
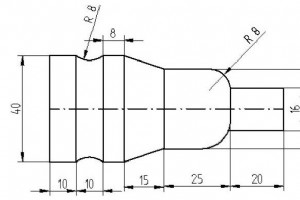
Soumis par : Vikram Résumé Écrire programme tour CNC pour machine FANUC avec sous-routines. Diamètre pièce = 40mm, profondeur passe = 0,5mm, vitesse = 1200 tr/min. Supposer avance et autres données convenablement. Dessin/Image Programme CNC Programme Principal: N0 G90 F0.2 S1200 T0101 M04 N10 G00
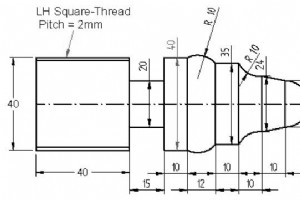
Soumis par : Programmeur CNC Résumé Exemple programmation tour CNC utilisant G76 pour filetage gauche sur composant et rainurage avec cycle G75. Dessin/Image Programme CNC N0 G90 F0.2 S1200 T0101 M04 N10 G00 X42 Z2 N21 G71 U1 R0.5 N22 G71 P50 Q90 U0.05 W0.05 N50 G03 X20 Z-10 R10 N60 G01 X24 Z-20
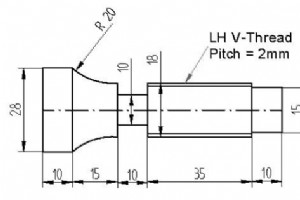
Soumis par : Programmeur CNC Résumé Programme tour CNC pour couper filetage gauche (LH) sur composant et profiler avec cycle tournage G71, Rainurer avec cycle rainurage G75. Écrire programme ISO pour tour FANUC avec cycles prédéfinis. Diamètre pièce = 30mm, Matériau = Acier doux, Avance = 0,2mm/tr,
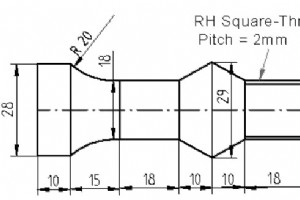
Soumis par : Vikram Résumé Écrire la programmation tour CNC pour machine à commande FANUC. Diamètre pièce = 30mm, vitesse = 1200 tr/min. Supposer avance et autres données convenablement. Ce programme utilise : G73 Cycle répétition motif G76 Cycle filetage Dessin/Image Programme CNC N5 G90 F0.2 S1
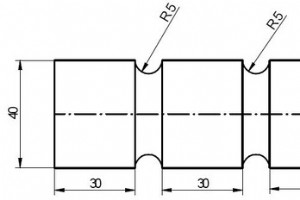
Soumis par : Vikram Résumé Programme tour CNC appelant un sous-programme plusieurs fois pour couper le même motif. Le sous-programme utilise U/W au lieu de X/Z pour rendre le programme plus facile à comprendre et déboguer. Dessin/Image Programme CNC Programme Principal: N5 G90 F0.2 S1200 T0101 M0
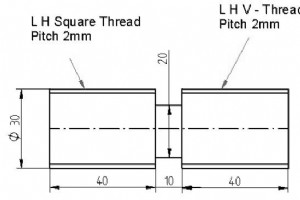
Soumis par : Vikram Résumé Les vis à filetage des deux bouts (goujons) peuvent être fabriquées facilement sur tour CNC avec cycle filetage G76. Le programme suivant coupe la même vis avec filetage droit (RH) dun côté et filetage gauche (LH) de lautre avec G76. Dessin/Image Programme CNC N01 G90 F
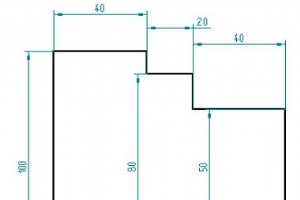
Soumis par : Jack Résumé Programme CNC très simple de mes exemples de cours CNC. Dessin/Image Programme CNC N05 G94 M06 T0101 N10 G00 X0 Z0 M04 S600 N15 G01 X50 F30 N20 G01 Z-40 N25 G01 X80 N30 G01 Z-60 N35 G01 X100 N40 G01 Z-100 N45 G00 X120 N50 G00 Z10 N55 M05 N60 M30
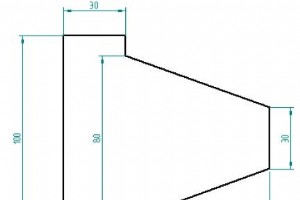
Soumis par : Brian Résumé Programme CNC très basique et simple pour couper un cône sur tour CNC. Dessin/Image Programme CNC N05 G94 M06 T0101 N10 G00 X0 Z0 M04 S600 N15 G01 X30 F30 N20 G01 X80 Z-70 N25 G01 X100 N30 G01 Z-30 N35 G00 X120 N40 G00 Z10 N55 M05 N60 M30
commande numérique par ordinateur

Tendances et statistiques clés de l'automatisation d'entrepôt pour 2024
Production Allégée (Lean Manufacturing) : Avantages Clés pour Efficacité et Coûts

Améliorer l'efficacité de la production textile avec Hash Manufacturing Automation

Exel Composites obtient un brevet européen pour radome composite réduisant la perte de signal