


Fabrication industrielle
 MfgRobots >> Fabrication industrielle > >> Manufacturing Equipment >> commande numérique par ordinateur
commande numérique par ordinateur

Liste des erreurs commande machine Mazak CNC pour MAZATROL MATRIX et systèmes similaires. Pour dautres listes dalarmes Mazak, consultez les pages suivantes : Erreurs système/entraînement Mazak (N° 1–99, 1000–1099) Erreurs commande machine CNC Mazak (N° 100–199, 1100–1199) Erreurs commande machine
Liste des erreurs dopération écran Mazak CNC pour MAZATROL MATRIX et systèmes similaires. Pour dautres listes dalarmes Mazak, consultez les pages suivantes : Erreurs système/entraînement Mazak (N° 1–99, 1000–1099) Erreurs commande machine CNC Mazak (N° 100–199, 1100–1199) Erreurs commande machine
Liste des codes G du système Makino Professional 3 (Makino Pro 3) pour les opérateurs travaillant sur des machines CNC équipées de commandes Makino Pro 3 (Fanuc 16i/18i). Codes G Makino Pro 3 Code GFonction G00Positionnement rapide G01Interpolation linéaire (vitesse avance) G02Interpolation ci
Ce guide répertorie les codes M du système Makino Professional 3 (Makino Pro 3) pour les opérateurs travaillant sur des machines CNC équipées de commandes Makino Pro 3 (Fanuc 16i/18i). Codes M Makino Pro 3 Codes M standards Code MDescription M000Arrêt de programme M001Arrêt optionnel M002Fin
Liste exhaustive des messages derreur Fadal et codes derreur durgence pour le dépannage des machines CNC Fadal. Messages derreur Fadal Mode absolu requis au N = La CNC doit être en mode G90 (absolu) lors de toutes les fonctions de palpage. La fonction de palpage L9101 est programmée en mode G91 (in

Liste alarmes PLC / Messages PLC pour centres dusinage Fadal (Commandes CNC GE FANUC 0i MC).Alarmes PLCALARMEDESCRIPTION1002ÉCHEC CONTACTEUR PORTE DOUBLE1003M02 ÉCONOMIE ÉNERGIE, RESET POUR EFFACER1005PORTE OUVERTE, ALARME CHGT OUTIL MDI1016FIN VIE OUTIL REMPLACER OUTIL ET RESET SUR ÉCRAN VIE OUTIL1
Codes G, codes M, sous-routines fixes Fadal pour tourneurs CNC travaillant sur centres dusinage verticaux Fadal.Codes GCode GDescriptionG0Déplacement rapideG1Interpolation linéaireG2Interpolation circulaire (horaire)G3Interpolation circulaire (anti-horaire)G4Temporisation P= Temps en millisecondesAu
Codes alarme Fanuc 0i / 0i Mate pour tourneurs CNC.Alarmes Fanuc 0iErreurs de programme (Alarme P/S)Erreurs de programme / Alarmes sur programme et opération (Alarme P/S)0 PLEASE TURN OFF POWER1 TH PARITY ALARM2 TV PARITY ALARM3 TOO MANY DIGITS4 ADDRESS NOT FOUND5 NO DATA AFTER ADDRESS6 ILLEGAL USE
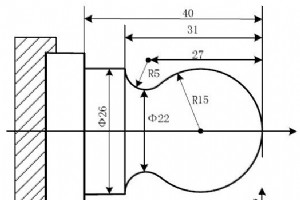
Exemple de programme GSK 980 TDc utilisant les codes G dinterpolation circulaire G02 G03.Le programme CNC montre comment deux arcs peuvent être joints ensemble dans un programme GSK 980 TDc.Exemple de programmation GSK 980 TDcProgramme : O0001 N001 G0 X40 Z5; (Déplacement rapide) N002 M03 S200; (Dém
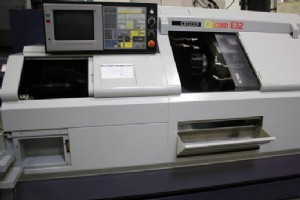
Codes G et M Citizen Cincom E32 IV pour programmeurs et tourneurs CNC.Codes GCode GFonctionG00Avance rapideG01Interpolation linéaireG02Interpolation circulaire (horaire)G03Interpolation circulaire (anti-horaire)G04Temporisation (Dwell)G28Retour point de référenceG32Coupe filetageG50Réglage système d
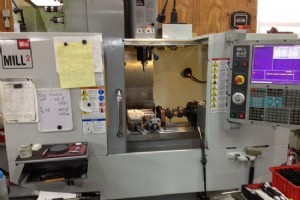
Voici la liste des codes dadresse utilisés dans la programmation de la fraiseuse Haas.A Mouvement rotatif 4e axe(Réglages 30, 34, 48, 108)Le caractère dadresse A est utilisé pour spécifier le mouvement pour le 4e axe optionnel, laxe A. Il spécifie un angle en degrés pour laxe rotatif. Il est toujour
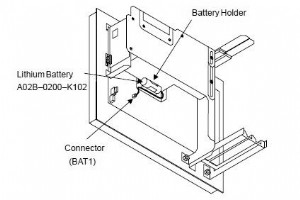
Fanuc Série 15i 150iMéthode Fanuc déchange de batterieLe temps entre la déconnexion du câble de lancienne batterie et la connexion du câble de la nouvelle doit être inférieur à 5 minutes. Les paramètres BIOS ne sont pas effacés si les procédures ci-dessous sont correctement suivies. Mais si les para
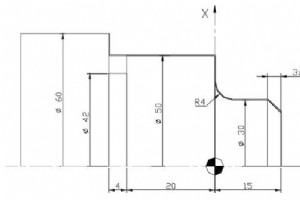
Exemple de programme complet pour machines tour NUM CNC : dans ce programme, le contour extérieur est dabord tourné, puis une rainure est usinée avec un outil séparé.Codes G tour NUM CNCCodes M tour NUM CNCExemple de programme NUM 760 T%159 N1 (AXE) N10 G90 G71 G80 G40 G92 S3000 N20 G0 G52 X0 Z0 (FI
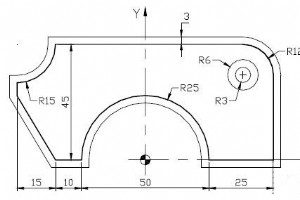
Exemple de programme fraiseuse NUM CNC : coupe de contour extérieur avec perçage traversant et alésage sur une profondeur de 5 mm.Exemple de programme fraiseuse NUM CNC%358 N1 (BRIDE) N10 G90 G71 G80 G40 N20 G0 G52 Z0 (Contour) N30 T4 D4 M6 N40 G97 S345 N50 G94 F110 N60 G0 X62 Y-18 N70 Z-5 M3 M41 N8
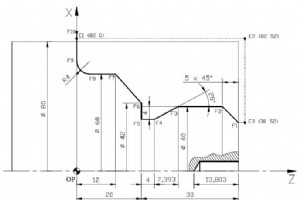
Soumis par : BEATARésuméExemple de programme tour NUM CNC montrant lutilisation de cycles NUM CNC :G64 Cycle débauche tournage/surfacageG65 Cycle débauche rainurageG87 Cycle de perçage avec brise-copeauPlusieurs outils sont utilisés pour compléter lensemble de lopération dusinage CNC.Dessin / ImageP
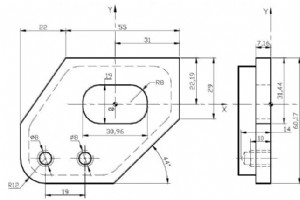
Soumis par : BEATARésuméExemple de programme fraiseuse NUM CNC montrant le fonctionnement de nombreux cycles NUM comme le cycle de pochage simple G45, etc.Les cycles G-code NUM suivants sont utilisés dans cet exemple :G45 Cycle de pochage simpleG71 Saisie de données métriquesG81 Cycle de perçage de
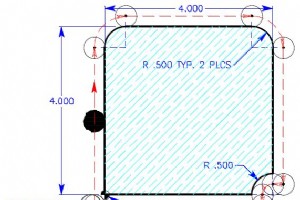
Explication de la programmation dinterpolation circulaire sur fraiseuse Haas CNC avec programmes dexemple, montrant comment utiliser IJK ou R lors de la programmation dinterpolation circulaire avec les codes G G02 G03.Interpolation circulaire HaasPourquoi utiliser IJK alors que R est plus facile à p
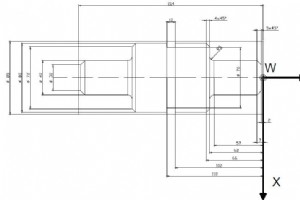
Soumis par : Programmeur CNCRésuméExemple de programmation tour CNC où les valeurs de diamètre en axe X ne sont pas utilisées, mais des valeurs de rayon servent à la programmation.En mode rayon / dimensionnement, les déplacements de laxe X sur un tour correspondent à la distance depuis le centre. Ai
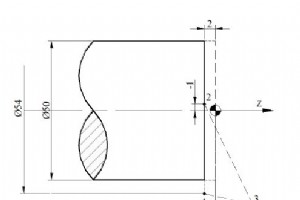
Soumis par : MachinistRésuméProgramme simple de tour CNC pour montrer comment surfacer une pièce avec un outil.Les déplacements doutil sont également présentés.Dessin / ImageProgramme CNC% N10 T03 M06 N20 G96 S150 G95 F0.1 D2500 (D = Vitesse max broche) N30 G00 X54 Z-2 M03 M08 N40 G01 X-1 N50 G00 X2
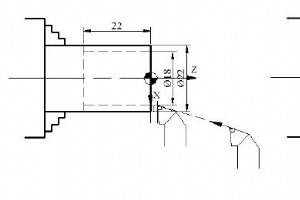
Soumis par : BrianRésuméProgramme CNC très simple montrant comment réaliser le tournage dun diamètre sur un tour.Les déplacements doutil sont également présentés.Dessin / ImageProgramme CNC% N10 T104 M06 N20 G97 S2000 G95 F0.1 M03 N30 G00 X18 Z2 M08 N40 G01 Z-22 N50 G01 X26 N60 G00 X200 Z200 M09 N70
commande numérique par ordinateur

Top 5 types de machines de remplissage et comment elles boostent votre ligne de production
Sélection d'acier pour lames de cisaille durables pour fabrication métallique à haut volume

Arkema mène l'initiative ZEBRA pour des éoliennes 100 % recyclables
Maîtriser la Production de Blisks avec l'Usinage Tournage-Fraisage 5 Axes Composé