



Maîtriser la Production de Blisks avec l'Usinage Tournage-Fraisage 5 Axes Composé
Le blisk, composite aubes et disque, est pivot turbines gaz modernes et moteurs avion. Sa géométrie complexe et tolérances dimensionnelles strictes en font l'un des composants les plus difficiles usiner méthodes conventionnelles, résultant taux rebut élevés, usure outil accélérée, retards production coûteux.
L'usinage Tournage-Fraisage 5 Axes Composé combine usinage 5 axes simultané avec capacités tournage-fraisage intégrées, permettant fabricants adresser difficultés cœur : déformation parois minces, dureté matière, risques interférence, erreurs bridage cumulées.
Dans cet article nous examinons obstacles principaux fabrication blisk précision, illustrons comment technologie CNC 5 axes les surmonte, et présentons étude cas réel JTR Machine. Ingénieur aéro ou responsable production, ce guide montre comment produire blisks haute volume, ultra-précis efficacement.
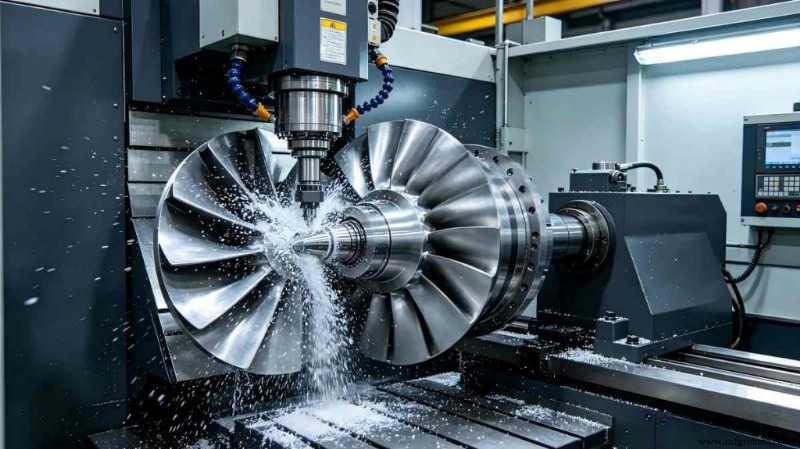
Qu'est-ce qu'un Blisk & Pourquoi Important en Aéronautique
Un blisk (disque à aubes intégrées) fusionne aubes turbine et disque en pièce unique, éliminant queues d'aronde ou boulons conventionnels. Cette intégration réduit poids, améliore efficacité aérodynamique, abaisse risque défaillance mécanique — rendant blisks essentiels moteurs civil/militaire, hélicoptères, turbines gaz production énergie.
Alors que exigences performance moteurs croissent, besoin composants blisk précis s'intensifie. Mais caractéristiques conférant avantages — aubes torsadées, canaux serrés, parois ultra-minces — les rendent difficiles usiner outils standards.
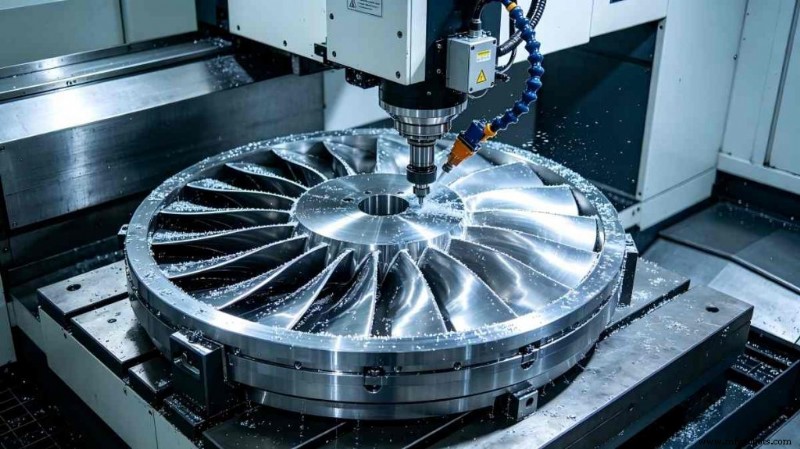
Avant proposer solutions, crucial comprendre quatre points douleur principaux fabrication disque-à-aubes : structure, matière, précision, inefficacité process.
1. Canaux Étroits & Risque Interférence Élevé
Blisks ont passages serrés entre aubes torsadées. Collisions outil fréquentes, exigeant planification parcours avancée et capacité RTCP (suivi pointe outil) machine. Sans contrôle 5 axes, porte-outils heurtent surfaces aubes, produisant rebut ou dommages.
Interférence usinage cause majeure rejet programmes CNC. Simulation précise et stratégies évitement collision donc obligatoires.
2. Déformation Parois Minces
Parois aubes typiquement 0,5 mm à 2 mm. Sous forces coupe, elles fléchissent, chatter, rebondissent, compromettant finition et contrôle tolérance. Déformation parois minces surtout sévère alliages titane ou superalliages nickel, où forces coupe élevées.
Chatter dégrade qualité surface et accélère usure outil.
3. Matériaux Difficiles à Usiner
Matériaux blisk courants — superalliages nickel (Inconel 718, Waspaloy) et alliages titane (TC4, Ti6Al4V) — exceptionnellement résistants, faible conductivité thermique, génèrent hautes températures coupe. Mène usure rapide outil, brûlure, collage.
Paramètres coupe spécialisés, revêtements outils, gestion thermique requis. Processus traditionnels, usure outil devient majeur pilote coût.
4. Exigences Ultra-Haute Précision
Tolérances profil aube typiques ±0,003 mm, rugosité surface Ra ≤ 0,8 µm. Atteindre ces specs demande engagement outil continu, fluide — impossible machines 3 axes ou multiples montages.
Usinage haute précision teste stabilité dynamique et contrôle machine.
5. Erreurs Cumulées Multiples Bridages
Flux travail traditionnels impliquent cinq bridages ou plus : tournage brut, fraisage aube, perçage, rectification, polissage. Chaque repositionnement introduit erreurs positionnement, sapant tolérance géométrique finale.
Même dispositifs précision, erreurs cumulées rendent contrôle tolérance peu fiable pièces déplacées entre machines.
6. Défis Additionnels
- Vibration outil et chatter outils long cou usinage cavités profondes
- Difficulté nettoyage coins et zones transition
- Grande déformation thermique usinage prolongé
Ces problèmes expliquent pourquoi méthodes conventionnelles manquent besoins aéro modernes. Industrie nécessite changement fondamental — Usinage Tournage-Fraisage 5 Axes Composé livre ce changement.
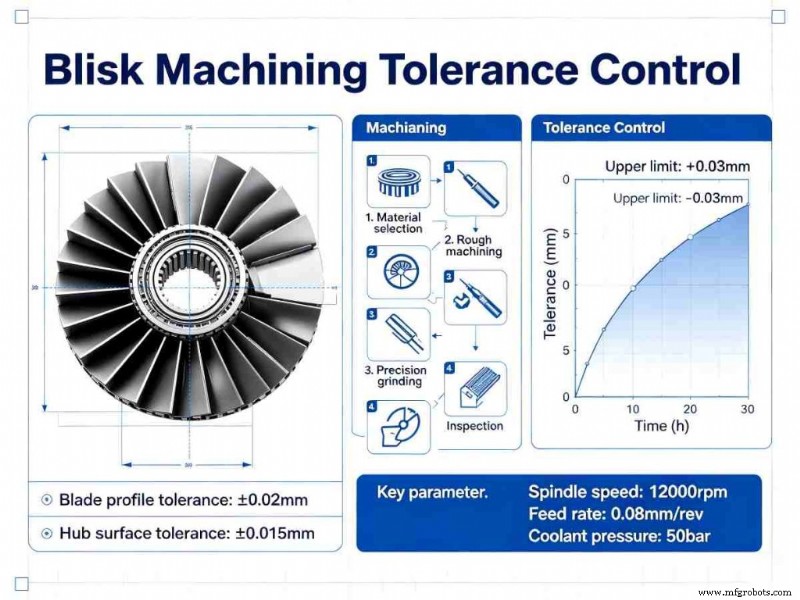
Comment Usinage Tournage-Fraisage 5 Axes Composé Résout Défis Blisk
Usinage Tournage-Fraisage 5 Axes Composé fusionne usinage 5 axes simultané technologie tournage-fraisage, adressant chaque point douleur avantages distincts.
1. Bridage Unique Élimine Erreurs Cumulées
Intégrant tournage, fraisage, perçage, autres opérations single machine, tout traitement effectué single bridage. Supprime erreurs positionnement inhérentes multiples montages, assurant précision constante.
2. Liaison 5 Axes Surmonte Interférence & Géométrie Complexe
Axes rotation A/B dual combinés RTCP permettent outil basculer et tourner librement, accédant canaux étroits et surfaces courbes complexes sans collision. Programmation FAO appropriée automatise évitement interférence.
3. Contrôle Précision Répond Exigences Ultra-Hautes Tolérances
Centres modernes disposent règles grating boucle fermée complète et compensation thermique pilotée IA. Ajustement temps réel dérive thermique et usure outil garantit tolérance profil ±0,003 mm et rugosité Ra ≤ 0,8 µm, même ateliers non température-contrôlés.
4. Coupe Optimisée Réduit Usure Outil & Déformation
Paramètres coupe personnalisés et stratégies parcours outil — fraisage trochoïdal ébauche, finition charge copeau constante — minimisent forces coupe et température. Sec ou micro-lubrification protège outillage et réduit déformation parois minces.
5. Gains Efficacité & Réduction Coûts
Comparé méthodes traditionnelles, temps cycle chutent 60 % ou plus. Moins machines, moins manutention, rendement premier passage plus haut traduisent coût par pièce plus bas et production masse économiquement viable.
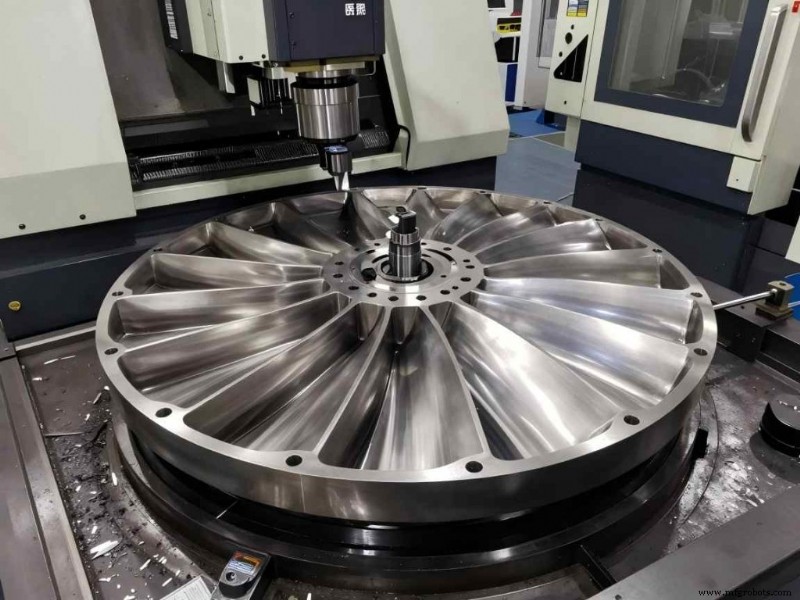
Étude Cas : Solution JTR Machine Tournage-Fraisage 5 Axes Production Blisk Alliage Titane
Centre tournage-fraisage 5 axes JTR Machine démontre bénéfices pratiques cette technologie.
Contexte Projet
Fabricant moteur aéro national devait produire masse blisks alliage titane (Φ 320 mm, 12 aubes). Exigences incluaient tolérance profil ≤ ±0,003 mm, rugosité Ra ≤ 0,6 µm, lot 120 pièces/an. Flux travail traditionnel 3 axes + tournage impliquait cinq bridages, causant faible efficience, erreurs cumulées, délais livraison manqués.
Aperçu Solution
JTR Machine déploya centre tournage-fraisage 5 axes équipé axes rotation A/B dual, règles grating boucle fermée, compensation thermique IA. Dispositif hydraulique bridage unique positionnement alésage interne.
Flux process :
- Usinage brut : tournage cercle extérieur et face bout, suivi fraisage brut canaux aubes outils carbure haute performance.
- Finition : fraisage liaison 5 axes profil aube complet, incluant nettoyage coin filet racine fraises lollipop spécialisées.
- Traitement auxiliaire : indexage axe C fraiser trous refroidissement radiaux et caractéristiques secondaires.
Optimisation parcours outil et paramètres ciblée alliage titane, employant fraisage trochoïdal ébauche et finition charge copeau constante éliminer chatter. Processus entier tournait 24h continu sans supervision.
Résultats
- Précision : tolérance profil aube ±0,0025 mm, rugosité Ra ≤ 0,6 µm, tolérance position trou ±0,003 mm — tous dépassant specs client.
- Efficience : temps cycle réduit 72h/pièce à 22h — amélioration 227 %.
- Coût & Qualité : coût pièce unitaire baissé 35 % ; taux qualification lot 99,5 %, supportant cible livraison annuelle.
Retour Client
« L'usinage tournage-fraisage 5 axes composé JTR a résolu nos défis blisk, livrant précision et vitesse, devenant partenaire long terme fiable. »
Pourquoi Choisir JTR Machine pour Usinage Tournage-Fraisage 5 Axes Blisk ?
1. Expertise Technique Prouvée
Avec plus 70 unités CNC précision, incluant flotte centres tournage-fraisage 5 axes avancés, JTR Machine apporte décennies connaissance institutionnelle géométries blisk complexes.
2. Assurance Qualité Rigoureuse
Conformité ISO 9001:2008, TS 16949, standards IATF sous-tend chaque process. Inspection utilise MMT Hexagon, projecteurs optiques, rugosimètres pour garantir pièces respectent ou dépassent specs plan.
3. Solutions Sur Mesure
Deux blisks identiques. JTR offre solutions tournage-fraisage 5 axes bespoke customisées matière client, précision, exigences volume.
4. Livraison Rapide & Support 24/7
Devis rapides, livraison jour même, conseil continu réduisent temps arrêt accélèrent time-to-market.
FAQ
Q1 : Quels matériaux JTR Machine traite usinage tournage-fraisage 5 axes ?
R : Alliages titane (TC4, Ti6Al4V), superalliages nickel (Inconel 718, Waspaloy), acier inoxydable, alliages aluminium tous supportés.
Q2 : Temps cycle typique single blisk ?
R : Varie taille complexité. Blisk Φ 320 mm alliage titane étude cas : 22h — 60 % plus rapide méthodes traditionnelles. Contactez-nous avec CAO pour estimation sur mesure.
Q3 : JTR répond standards ultra-haute précision aéro ?
R : Oui. Centres atteignent tolérance profil ±0,003 mm rugosité Ra ≤ 0,8 µm, pleinement conformes specs aéro.
Q4 : Taux qualification lot JTR production blisk ?
R : Consistentement 99,5 % ou plus, grâce contrôle process strict et inspection en processus.
Guides Connexes
Technologie industrielle
- Sept étapes éprouvées pour protéger la qualité tout au long de votre chaîne d'approvisionnement
- Filets UNS expliqués : signification, normes, classes de tolérance et tableau des dimensions
- Naviguer dans l'industrie agroalimentaire : défis et opportunités pour 2024
- Technologie d'usinage CNC : Prothèses et implants personnalisés de précision pour une meilleure prise en charge des patients
- Optimiser la durée de vie des outils avec les données machines : un guide moderne
- Dévoiler le vol de fret : causes, conséquences et prévention
- Karkhana.io résout les défis de fabrication pour les startups d'automatisation de cuisine
- Comprendre les types d'IA : guide complet (mis à jour 2024)
- Fabrication experte structure support four verre 20 pieds