



Contrôle de la Déformation CNC pour l'Aluminium à Parois Minces dans la Fabrication Aéronautique
Les marchés aéronautique, spatial commercial et eVTOL exigent composants toujours plus fins, haut rapport d'aspect. Ingénieurs travaillent routinièrement pièces aluminium parois minces — souvent <1,0 mm épaisse et >100 mm profondeur — en alliages 6061-T651 ou 7075. L'usinage 3 axes conventionnel peine à garder précision dimensionnelle dans tolérance 0,01 mm requise pièces aéro, tout en gérant déformation ondulatoire inévitable.
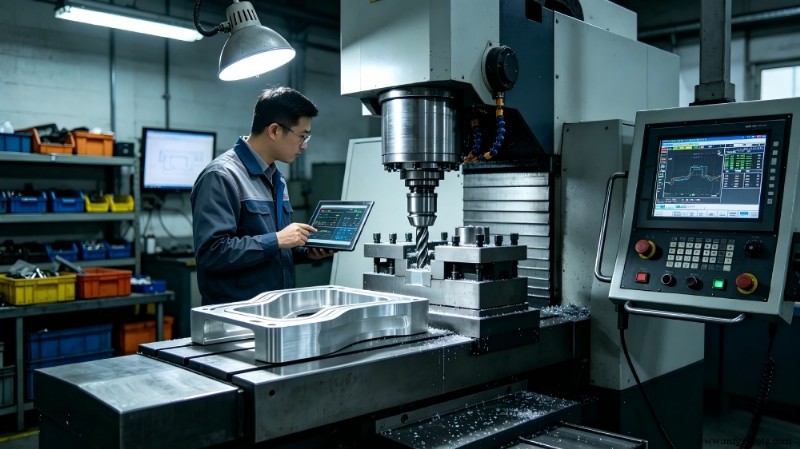
Analyse Mécanique Déformation Alliages Aluminium
Trois forces primaires pilotent déformation aluminium parois minces :
- Contraintes résiduelles introduites laminage, trempe, étirage. Enlèvement matière usinage CNC perturbe équilibre, causant gauchissement ou torsion pièce cherchant nouvel état stable.
- Forces coupe deviennent problématiques usinage parois haut rapport d'aspect. Faible rigidité sections minces mène déflexions dépassant limites tolérance, et chatter régénératif — vibration auto-excitée — produit irrégularités surface et épaisseur paroi sous-dimensionnée.
- Dilatation thermique significative aluminium. Fraisage haute vitesse zone cisaillement génère chaleur ; si élévation température non dissipée, pièce rétrécit refroidissant, compromettant précision dimensionnelle.
Comparatif Technique : Méthodologies Standard vs Avancées
Transition 3 axes vers flux travail systématique haute précision 5 axes essentiel. Tableau ci-dessous contraste pratiques conventionnelles avec standard fabrication aéro 2026 :
Paramètre Technique | Processus 3 Axes Standard | Processus 5 Axes Haute Précision (Standard 2026)
Configuration Pièce | Étau/Bridage Conventionnel | Bridage Zéro-Point & Fixation Vide
Stratégie Usinage | Fraisage Côtés Séquentiel | Fraisage Symétrique Simultané
Gestion Contraintes Matière | Aucune (Brut) | Stabilisation Cryogénique / Vieillissement Multi-Étapes
Vitesse Coupe (Vc) | 180 m/min | 350 m/min (Haute Dynamique Siemens 840D SL)
Avance (Fz) | 0,05 mm/dent | 0,12 mm/dent (Chargement Optimisé IA)
Interface Outillage | Pinces ER Standard | Serrage Hydraulique Amorti / Retrait Thermique
Déviation Dimensionnelle | 0,15 – 0,30 mm | < 0,008 mm
Finition Surface (Ra) | 1,6 – 3,2 µm | < 0,4 µm (Direct-Finition)
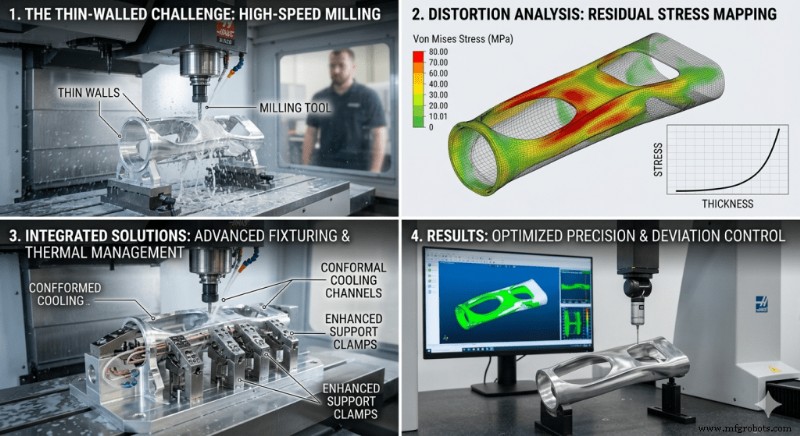
Voies Technologiques Cœur Usinage Haut Rapport Aspect
Atteindre précision sous-0,01 mm repose sur trio stratégies imbriquées : techniques coupe avancées, innovation outillage, contrôle process piloté IA.
1. Fraisage Symétrique Simultané
Usinage traditionnel enlève matière un côté paroi puis autre, concentrant contrainte surface unique déclenchant retour élastique. Fraisage symétrique coupe deux côtés tandem (ou alterne), équilibrant forces et gardant paroi stable tout cycle.
2. Technologie Amortissement et Géométrie Outillage
Suppression chatter commence bon outil. Fraises hélice variable, pas variable interrompent fréquence vibration périodique pilotant chatter régénératif aluminium 6061. Couplées amortisseurs hydrauliques rigides — amortisseurs choc intégrés porte-outil — ces systèmes permettent passes plus profondes sans compromettre finition surface.
3. Compensation Prédictive Pilotée IA
Systèmes contrôle FANUC ou Siemens modernes embarquent algorithmes IA surveillant continuellement températures broche et base. Contrôleur calcule dilatation thermique vol et ajuste corrections outil, assurant arête coupe reste cible indépendamment accumulation chaleur.
Check-list Implémentation Optimisation Processus
- Pré-traitement Matériau : refroidir cryogéniquement alliage –196 °C stabiliser microstructure et redistribuer contraintes résiduelles.
- Ébauche Stratégique : exécuter passes ébauche haute vitesse, faible profondeur pour enlever matière volume tout préservant intégrité parois. Réserver surépaisseur 0,3–0,5 mm passe finale.
- Cycles Détente Contraintes : pièces critiques, insérer cycle recuit entre ébauche et finition verrouiller état contrainte stable.
- Environnement Finition : passes finales en chambre climatisée ±1 °C. Privilégier Lubrification Quantité Minimale (MQL) sur arrosage inondation pour éviter choc thermique parois délicates.
- Inspection En Ligne : monter palpeurs haute précision machine. Mesurer dimensions critiques immédiatement après dernière coupe et auto-corriger corrections outil avant débridage.
En passant gestion réactive à proactive — équilibrant forces coupe, amortissant vibrations, compensant effets thermiques — ingénieurs livrent fiablement pièces aluminium parois minces respectant ou dépassant tolérance 0,01 mm demandée applications aéronautiques.
Guides Connexes
Technologie industrielle
- 14 principales alternatives à Claude d'Anthropic (2026)
- Électrons de valence, structures cristallines et leur rôle dans la conductivité
- Idées cadeaux des meilleurs fabricants US pour rester sur la liste des sages
- Guide Complet du Brochage 74HC00 : Où et Comment Utiliser le CI NAND
- Optimiser les réparations de pompes : comment tirer le meilleur parti des kits de pièces Goulds supplémentaires
- Maîtriser les structures en treillis imprimées en 3D : conception, propriétés et performance
- Top 7 des logiciels ERP de fabrication 2022 : guide de confiance
- Comprendre les types de connecteurs RJ45 : Différences clés et utilisations
- Pourquoi votre entreprise a besoin d'un système d'acquisition de données : 10 raisons convaincantes