



Aluminium CNC vs Coulé vs Forgé : Lequel Choisir pour les Pièces de Moto ?
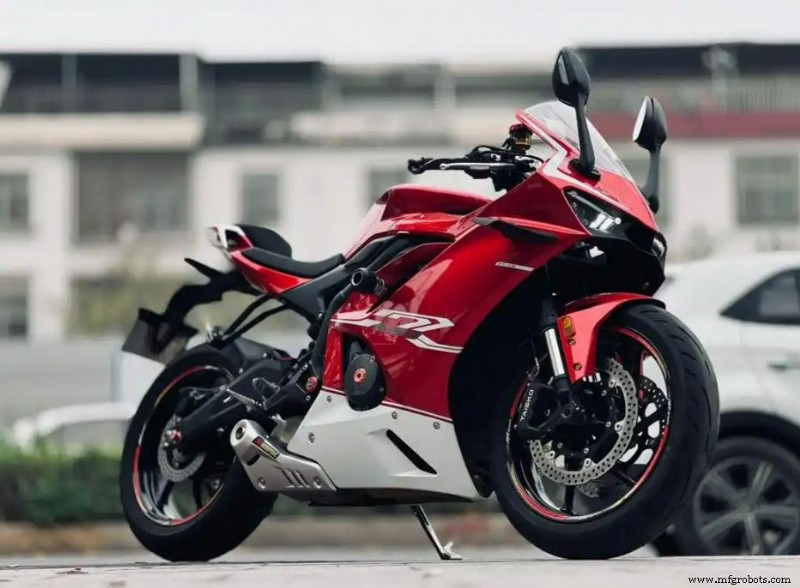
Que vous soyez à une rencontre motos ou scrolliez Instagram, vous verrez triples pinces billet, repose-pieds CNC, leviers custom partout. Question : l'aluminium CNC surpasse-t-il vraiment options coulées ou forgées, ou est-ce juste du battage ?
Réalité : aucun process unique n'est « le meilleur ». Bon choix dépend votre volume, budget, objectifs performance.
Marché mondial modification moto atteignait 1,95 milliard $ 2026, projeté 4,24 milliards $ 2035 — croissance ~9 % annuel. Nombre croissant pilotes et constructeurs exigeant pièces supérieures.
Dans cet article, nous décortiquons pièces moto coulées vs forgées vs CNC billet langage clair pour choisir process adapté votre projet.
Comment Chaque Processus Fonctionne
Avant comparer, résumons brièvement comment chaque méthode produit pièce moto.
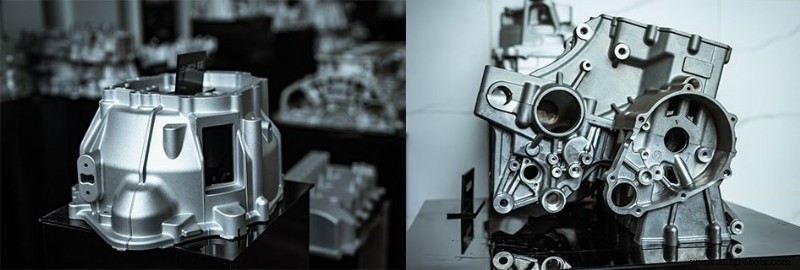
Coulée — Verser Métal dans Moule
Coulée plus ancienne technique simple. Métal fondu, versé moule, solidifié. Une fois refroidi, pièce démoulée.
Variantes incluent coulée sous pression (remplissage forcé haute pression), coulée gravité (gravité seule), coulée basse pression (pression contrôlée remplissage uniforme).
Applications moto : carters moteur, roues série, étriers frein entrée de gamme, divers supports et couvercles — toute pièce bénéficiant production grand volume rapide, peu coûteuse.
Forgé — Former Métal Sous Pression Extrême
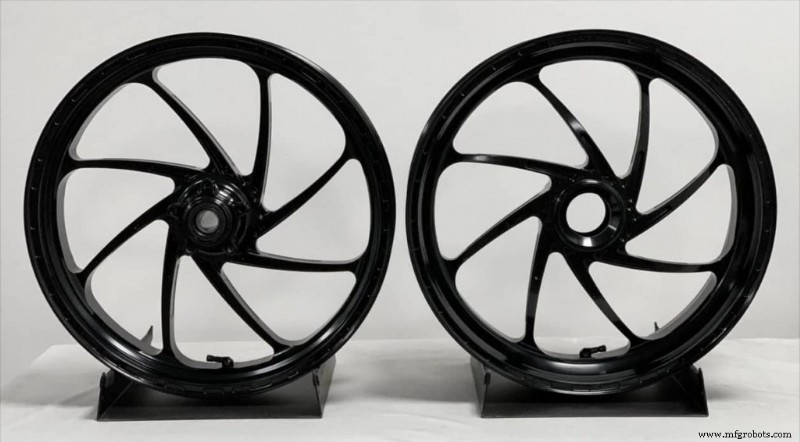
Forgé diffère radicalement. Au lieu fondre, bloc plein chauffé jusqu'à malléable puis compressé entre matrices sous pression extrême. Métal s'écoule cavité matrice, alignant structure granulaire avec géométrie pièce.
Ce flux grain est avantage clé : produit composants significativement plus résistants le long chemins charge et élimine vides internes ou porosité.
Forgé exige outillage coûteux, mais pièces supportant charges cycliques hautes — bielles, vilebrequins, roues course, étriers haut de gamme — gain résistance vaut investissement.
JTR Machine offre services forge complets, presses hydrauliques commandées ordinateur jusqu'à 6 000 lb. Fournissent forgeage anneaux laminés sans soudure, forgeage matricage libre, forgeage presse acier inox, acier carbone, acier allié, laiton. Avec 40+ centres CNC avancés et certification ISO 9001, JTR livre finitions précision répondant specs exactes.
CNC Billet — Tailler depuis Bloc Plein
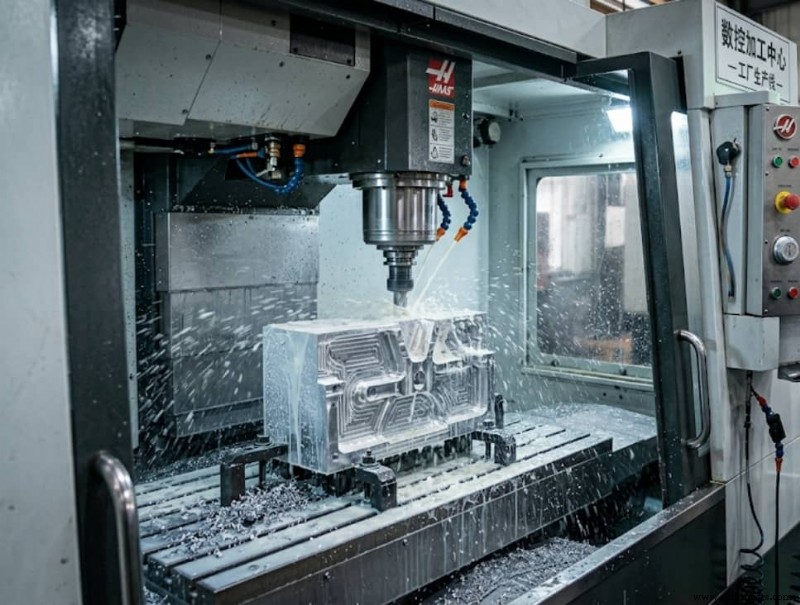
Usinage CNC démarre bloc dense, sans défaut — généralement profil extrudé ou plaque/barre laminée ayant subi contrôles métallurgiques rigoureux. Machine pilotée ordinateur enlève tout ce qui n'est pas forme finale, comme sculpter marbre précision micron.
Pièce résultante hérite densité billet et absence défauts internes, performance fatigue excellente.
Compromis : gaspillage matière. Bloc 10 lb produit pièce 2 lb, laissant copeaux. C'est pourquoi pièces billet coûtent typiquement plus cher par unité que coulées hauts volumes.
Avantage : pas outillage dur. Changement conception requiert seulement nouveau fichier CAO, rendant CNC idéal petits lots, prototypes, pièces uniques custom itération rapide essentielle.
JTR Machine spécialisé usinage CNC précision aluminium 6061, laiton, POM, PET, époxy, fibre carbone. Capacités incluent tournage, fraisage, opérations combinées, finitions anodisation, sablage, marquage laser. Prototype unique ou série production, installation JTR certifiée ISO 9001 garantit qualité constante.
Comparatif Tête-à-Tête
Tableau référence rapide juxtaposant trois processus.
| Caractéristique | Coulée | Forgé (± finition) | CNC Billet |
|---|---|---|---|
| Résistance Traction | Faible-moyenne (150–350 MPa) | Élevée (400–600+ MPa) | Moyenne-élevée (300–550 MPa, varie stock) |
| Résistance Fatigue | Faible (porosité sites amorçage fissures) | La plus haute (flux grain continu) | Élevée (pas vides internes) |
| Défauts Internes | Sujette porosité vides retrait | Aucun | Aucun |
| Flexibilité Conception | Limitée moule ; changements requièrent nouvel outillage | Modérée (forme contrainte matrice) | Extrêmement élevée (tout design CAO) |
| Quantité Minimum Commande (MOQ) | Élevée (500–5 000+ pcs) | Moyenne-élevée (200–2 000+ pcs) | Faible (1 pc à séries production) |
| Coût Unitaire (Faible Volume) | Très élevé (amortissement outillage) | Très élevé (matrice + finition) | Bas-moyen (pas outillage) |
| Coût Unitaire (Haut Volume) | Très bas | Bas-moyen | Élevé (matière + temps cycle) |
| Délai Prototype | 30–60 jours (outillage requis) | 30–60 jours (outillage requis) | 7–15 jours |
| Finition Surface | Modérée ; peut requérir travail secondaire | Bonne ; nécessite usinage CNC finition | Excellente ; prête anodisation |
Décortiquons quelques points clés.
- Résistance Traction : composants forgés offrent souvent 10–20 % résistance traction supérieure grades coulées équivalents grâce alignement grain.
- Résistance Fatigue : porosité coulées crée sites amorçage fissures. Pièces forgées exhibent résistance fatigue plus élevée et modes défaillance plus prévisibles. Pièces billet supérieures coulées mais inférieures forge pour exigences fatigue maximales.
- Coût : CNC pas intrinsèquement cher. Quantités sous 200, CNC peut être moins cher coulée car évite amortissement outillage. Moule coulée typique $5 000–$20 000+ — étalé sur 100 pièces ajoute $50–$200/pièce. CNC élimine coûts outillage, économique prototypes et petits lots.
Quand Utiliser Chaque Processus
Guide décision pratique selon vos besoins spécifiques.
Choisir Coulée Quand…
- Volumes élevés (5 000+ pièces/an)
- Géométrie complexe cavités internes ou parois minces
- Coût contrainte principale
- Pièce ne supporte charges structurelles extrêmes
Pièces moto typiques : carters moteur, couvercles, roues OEM série, supports et boîtiers non-structurels, étriers frein entrée gamme. Exemple : blocs cylindres moteur — remplis passages refroidissement complexes — viables seulement coulée.
Choisir Forgé (± Finition CNC) Quand…
- Charges cycliques hautes où fatigue critique
- Ratio résistance/poids maximum requis
- Volume production moyen-élevé (200–2 000+ pièces)
- Volonté investir outillage séries long terme
Pièces moto typiques : bielles, vilebrequins, roues course, étriers frein haut de gamme, composants suspension, triples pinces. Wiseco, fabricant pièces performance respecté, note composants embrayage forgés plus légers et propriétés mécaniques supérieures alternatives coulées ou billet.
Choisir CNC Billet Quand…
- Prototypes ou petits lots (1–200 pièces)
- Design itère encore et peut changer
- Esthétique premium et finition surface impeccable désirées
- Délai rapide (7–15 jours échantillons)
- Construction marque custom designs uniques
Pièces moto typiques : repose-pieds et leviers aftermarket, triples pinces billet, réservoirs frein/embrayage, risers guidon custom, bouchons huile remplissage, tout composant custom petit lot. CNC billet permet aussi flexibilité marque — gravure logos, numéros série, couleurs anodisées custom — impossible coulée/forge.
Approche Hybride : Forgé + Finition CNC
Beaucoup pièces moto haute qualité démarrent forgées finissent CNC. Forge crée forme quasi-net avec flux grain optimal et pas défauts internes, tandis usinage CNC ajoute précision — perçage, filetage, surfaces planes, détails esthétiques.
Cette voie hybride livre résistance forge et précision CNC, souvent coût inférieur usinage billet depuis zéro car moins matière enlevée.
Idées Reçues Courantes
Débunkons quelques mythes persistants.
- « CNC billet toujours le plus résistant. » Résistance dépend matière départ. Billet 6061 aluminium fort, mais pièce forgée 7075 généralement surperforme. Pièces billet excellent performance fatigue absence défauts internes.
- « Coulée c'est de la merde. » Coulée moderne — semi-solide, basse pression, simulation améliorée — drastiquement réduit porosité. Composants châssis aluminium coulés contemporains exhibent performance fatigue impossible il y a décennie.
- « Forgé n'a pas besoin finition CNC. » La plupart pièces forgées quasi-net mais requièrent encore usinage CNC trous fixation, surfaces accouplement, filetages. Même bielle forgée reçoit alésages usinés CNC.
- « CNC seulement riches petits lots. » Pensée dépassée. Sous 200 pièces, CNC peut être moins cher coulée factorisant coûts outillage, élimine risque stock. Beaucoup fabricants petits lots démarrent CNC, prouvent produit, passent coulée/forge volume justifie investissement outillage.
Conclusion
Pas de « meilleur » process unique. Choix optimal hinge volume, budget, timeline, exigences performance.
- Coulée : meilleur pièces complexes rentables hauts volumes — carters, couvercles, composants non-structurels.
- Forgé : idéal pièces haute résistance, fatigue critique — bielles, vilebrequins, roues course, étriers charge lourde.
- CNC Billet : parfait prototypes, petits lots, pièces custom, marque premium — repose-pieds, triples pinces, risers custom.
Et n'oubliez pas approche hybride forgé-plus-CNC — combinant résistance et précision.
Demandez-vous : Qu'est-ce que je construis réellement, et combien dois-je en faire ? Répondez honnêtement, bon process se révèlera.
Prêt transformer design réalité ? Prototype unique ou série complète, JTR Machine prêt aider. Décennie+ expérience, 40+ centres CNC avancés, certification ISO 9001, livrons pièces précision répondant specs exactes.
Téléversez fichier CAO revue DFM gratuite et devis — ou simplement contactez discuter projet. Réponse sous 24h.
Guides Connexes
Technologie industrielle
- Gestion des services sur le terrain expliquée : pourquoi elle est vitale pour les entreprises modernes
- Secteurs dépendant d'une maintenance régulière des engrenages coniques
- Optimiser vitesse, avance et profondeur de passe pour l'usinage précis de composants hydrauliques
- Conception et fabrication de PCB nus : étapes expertes pour ingénieurs
- Top 3 des ventouses à vide CNC pour l'usinage du bois de précision
- Fabrication additive : innovation et performance dans l'industrie des articles de sport
- Maîtriser le dessin technique : 8 principes éprouvés pour des conceptions claires et prêtes pour l'usinage CNC
- 5 facteurs clés pour choisir entre rebobinage et remplacement de moteur
- Contrôle de production local vs global : quel système favorise l'efficacité ?